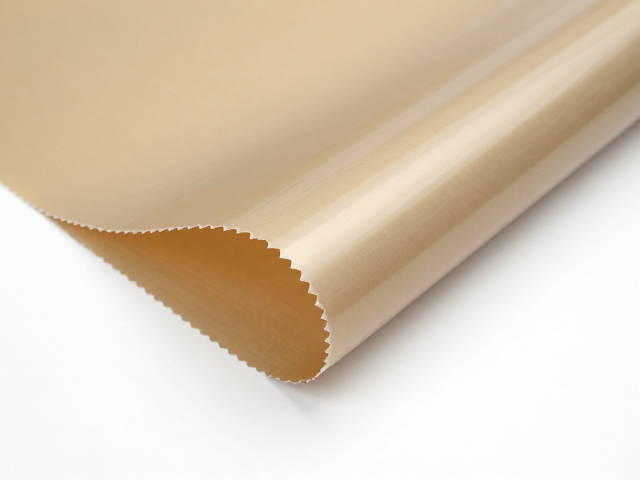
Kapton薄膜特性与边缘毛刺成因分析
Kapton(聚酰亚胺)薄膜因其优异的耐热性和机械强度,在电子封装、绝缘层压等领域被广泛替代传统纸质或普通塑料材质。然而,在精密加工过程中,Kapton薄膜边缘常出现纤维状毛刺或微观撕裂,这并非材料本身缺陷,而是其高分子链结构在受到剪切应力时产生的物理响应。聚酰亚胺分子链间存在严密的氢键作用,使得材料具有极高的刚性和热稳定性,但在切割、模切或分切过程中,刀具与薄膜接触瞬间产生的局部高温和机械拉扯,容易导致分子链断裂或层间剥离,从而形成肉眼可见的粗糙边缘。
这种毛刺现象在超薄规格(如12μm至50μm)的Kapton薄膜中尤为显著。相较于纸质材质,Kapton没有天然的纤维素纤维结构,其边缘完整性高度依赖于加工工具的精度和工艺参数的匹配。当切割力度过大或速度不均时,薄膜边缘会发生微裂纹扩展,这些裂纹在后续处理中可能进一步恶化,影响最终产品的贴合精度和绝缘性能。因此,理解毛刺产生的力学机制,是优化加工工艺、提升成品良率的前提条件。
精密模切工艺与刀具选型策略
采用高精度圆刀模切是减少Kapton薄膜边缘毛刺的核心手段,刀具材质与刃口角度需经过严格计算。通常推荐使用硬质合金或金刚石涂层刀片,刃口角度控制在15至30度之间,以减小切割时的侧向剪切力。刀具刃口必须保持绝对清洁与无缺口,任何微小的磨损都会在切割瞬间放大为边缘瑕疵。在实际操作中,刀具与薄膜的接触角度需精确调整,确保切割面垂直于薄膜平面,避免倾斜切割导致的纤维撕裂。
切割参数的优化同样关键,包括切割速度、下刀深度及张力控制。过快的切割速度会增加动态摩擦力,导致局部升温进而软化薄膜边缘;过慢的速度则可能因刀具停留时间过长造成热损伤。下刀深度应略大于薄膜厚度0.02至0.05毫米,以确保完全切断而不损伤基材。同时,薄膜在加工过程中的张力需保持恒定且适中,过高的张力会拉伸薄膜,使边缘在切割后产生回弹性毛刺,而过低的张力则可能导致薄膜跑偏,造成切口不齐。
环境控制与后处理辅助技术
温湿度环境对Kapton薄膜的加工稳定性有着显著影响。在高温高湿环境下,薄膜表面吸附水分,可能导致分子间作用力减弱,增加切割时的粘附效应,进而引发边缘拉丝或毛刺。因此,加工车间应维持恒温恒湿,建议温度控制在23±2℃,相对湿度保持在40-50%之间。此外,使用离子风机消除加工过程中产生的静电,可防止薄膜吸附灰尘或因静电吸附导致切割路径偏移,从而提升边缘光洁度。
后处理阶段的去毛刺工艺可作为补充手段,但需避免使用可能损伤薄膜主体的机械打磨方式。温和的超声波清洗或特定的溶剂擦拭可有效去除边缘附着的微量碎屑,但溶剂选择必须经过兼容性测试,确保不会溶解或溶胀聚酰亚胺基体。对于高精度应用场景,激光切割技术因其非接触式特性,能完全消除机械剪切力,彻底解决毛刺问题,尽管其设备成本较高,但在高端微电子封装领域已逐步替代传统模切工艺,成为提升边缘质量的有效途径。