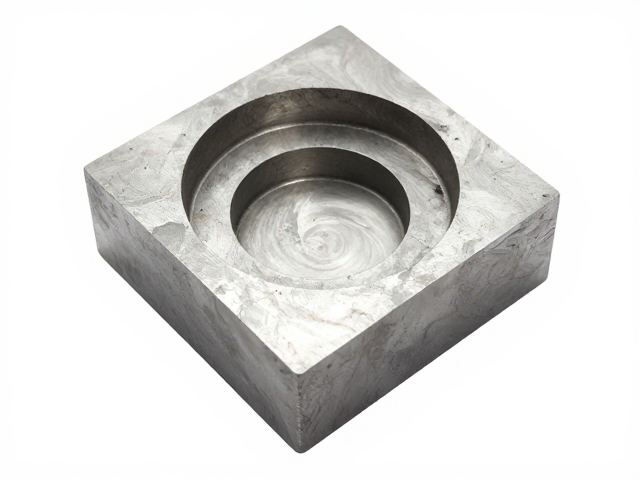
镍冲压成型工艺的核心原理与材料特性
镍冲压成型主要依赖于高纯度镍或镍合金在室温或高温环境下,通过模具施加巨大压力产生塑性变形,从而获得预定几何形状的零件。这一过程利用了金属晶体结构在应力作用下的滑移机制,使得材料能够在不发生断裂的前提下改变形状。由于镍具有优异的延展性和抗腐蚀性,其冲压件常用于对环境稳定性要求极高的场景。材料在冲压前的退火处理至关重要,它能消除内部残余应力,恢复材料的延展性,确保后续成型过程的稳定性。
在精密加工领域,镍冲压件常需满足微米级的尺寸公差要求,这对材料的一致性提出了严苛标准。工业级电解镍或高纯镍带的化学成分波动需控制在极小范围内,以避免因材料硬度不均导致的开裂或回弹现象。实际生产中,通常选用经过严格表面处理的镍带,以去除氧化层和油污,这不仅提升了模具与材料间的摩擦系数可控性,还减少了因杂质引起的模具磨损。这种对原材料的高标准要求,直接决定了最终产品的表面光洁度和尺寸精度。
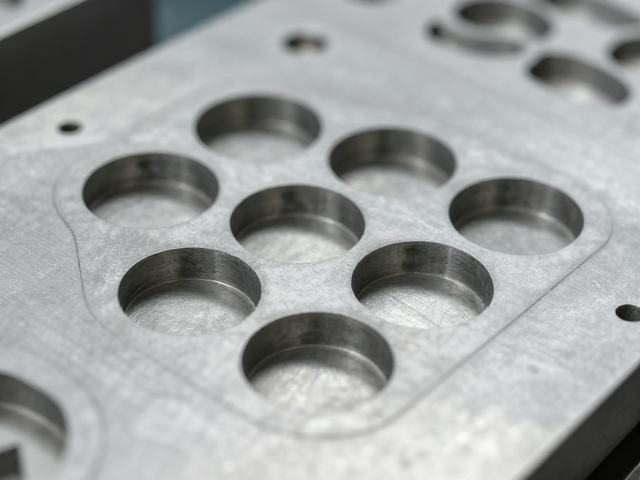
纸质模具在精密加工中的独特优势与应用场景
纸质模具,通常指由高密度复合材料或特殊处理纸基材料制成的成型工具,其在精密加工中的核心价值体现在极低的模具成本和快速的原型验证能力。相较于传统钢模或硬质合金模,纸质模具的制造周期可缩短至数天甚至数小时,特别适合小批量、多品种的研发测试阶段。在镍冲压工艺中,当需要验证新零件的结构可行性或进行设计迭代时,纸质模具能显著降低试错成本,避免高昂的金属模具开模费用。
尽管纸质模具在耐磨性和寿命上无法与金属模具相比,但其表面可进行高精度抛光处理,能够满足一般精密件的成型需求。在某些对表面光洁度要求极高的镍件生产中,纸质模具的内衬材料经过特殊涂层处理后,能减少粘附现象,提升脱模效率。此外,纸质模具在加工过程中产生的振动较小,有助于减少精密镍件在成型初期的微观变形,这对于后续需要进行精细打磨或抛光的工序具有积极的辅助作用。
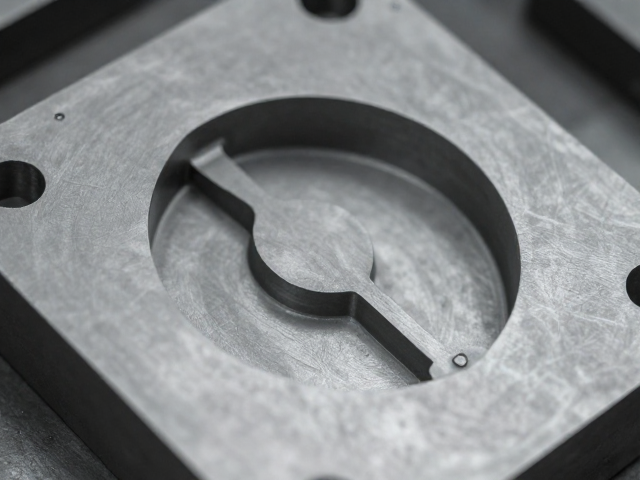
工艺参数控制与精密成型的关键要素
镍冲压成型的成功与否,高度依赖于压力、速度及模具间隙等关键参数的精确控制。冲压压力的设定需根据镍材的屈服强度和工件厚度进行计算,过大的压力会导致材料破裂或模具损坏,而压力不足则会引起成型不全或回弹。在精密应用中,伺服冲压设备因其能精确控制滑块行程和速度,常被用于此类工艺。通过实时监测冲压过程中的力-位移曲线,操作人员可动态调整参数,确保每次冲压的一致性。
模具间隙是影响镍件尺寸精度和断面质量的核心因素。对于高延展性的镍材,合理的间隙设计能引导材料流动,减少撕裂和毛刺。通常情况下,间隙值需略大于材料厚度,具体数值会根据材料厚度和硬度进行微调。在精密加工中,间隙控制需达到微米级别,这要求模具制造具有极高的精度。此外,润滑剂的选用与喷涂量也会影响成型效果,合适的润滑能降低摩擦系数,减少模具磨损,同时改善镍件表面的质量,避免划伤或污染。
质量控制标准与检测方法
镍冲压成型件的质量检测通常包括尺寸精度、表面质量及力学性能等多个维度。尺寸检测多采用三坐标测量机(CMM)或光学影像检测仪,以验证关键公差是否符合设计规范。对于微米级公差,环境温度和振动控制是保证检测结果准确性的前提。表面质量检测则依赖于目视检查与显微镜观察,重点识别裂纹、凹坑、划痕及氧化斑等缺陷。镍件表面的氧化问题需在成型后通过适当的清洗或钝化处理进行控制,以维持其原有的金属光泽和耐腐蚀性能。
力学性能测试主要用于评估成型后材料的硬化程度及残余应力情况。硬度测试(如维氏硬度或洛氏硬度)可反映材料在冲压过程中的变形强化效果。对于某些应用场景,还需进行拉伸试验或弯曲试验,以验证零件在后续装配或使用中的结构完整性。在实际生产中,统计过程控制(SPC)技术常被引入,通过收集关键质量数据,分析过程稳定性,及时发现并纠正潜在的质量偏差,从而确保持续产出符合标准的高精度镍冲压件。