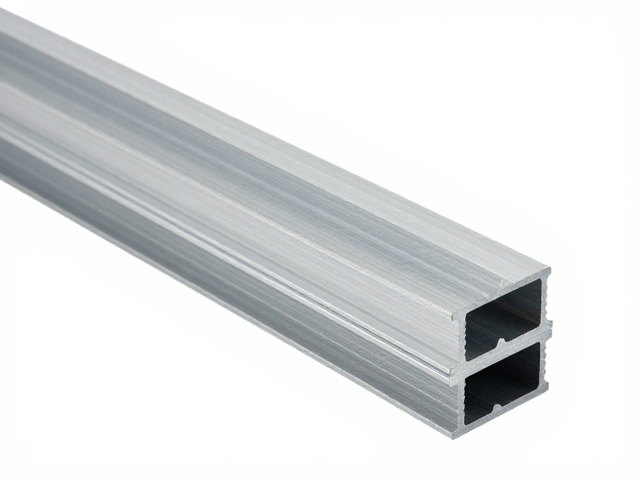
铝合金挤压型材的核心工艺与特性解析
铝合金挤压是金属塑性加工中的重要成型方式,其核心原理是在高温高压环境下,将加热至再结晶温度以上的铝合金坯料通过模具孔口进行塑性变形,从而获得所需截面形状的实心或空心型材。这一过程通常包括坯料加热、挤压、拉伸矫直和时效处理等关键步骤,其中挤压速度、模具温度以及挤压筒温度直接决定了型材内部的微观组织结构和最终力学性能。常见的合金牌号如6060、6063和6082,因其良好的挤压性能和表面处理兼容性,广泛应用于建筑门窗、汽车轻量化结构件以及工业机械设备框架中。
挤压工艺的优势在于能够制造复杂截面形状的零件,且材料利用率较高,近净成形减少了后续机械加工的需求。然而,该工艺也存在一定的局限性,例如长细比较大的型材容易出现弯曲变形,表面可能出现挤压纹或橘皮现象,且不同批次间的尺寸一致性需要依靠严密的模具管理和工艺参数控制来维持。此外,挤压后的时效处理(自然时效或人工时效)对于提升型材强度至关重要,T5和T6是两种最常见的状态标识,分别对应不同的冷却方式和强化效果,选型时需根据具体应用场景对强度、硬度和耐腐蚀性的要求进行匹配。
钢板冲压折弯的加工逻辑与精度控制
钢板冲压折弯属于板料成形技术,主要通过压力机和模具对金属板材施加外力,使其产生塑性变形以获得预定形状。冲压工序通常包含落料、冲孔、拉伸、翻边等多个阶段,而折弯则是将平板毛坯或半成品通过折弯机的上下模具作用,沿直线形成一定角度的立体结构。这一工艺对材料的延展性和回弹特性极为敏感,低碳钢、不锈钢以及铝合金板均可适用,但不同材质的屈服强度和弹性模量差异要求在折弯前精确计算折弯系数和展开长度,以抵消回弹带来的尺寸误差。
在实际生产中,折弯精度的控制涉及模具角度补偿、折弯力计算以及板材厚度公差的管理。V型槽开口宽度通常根据板材厚度确定,一般取板材厚度的6至8倍,过窄会导致折弯半径过小引起开裂,过宽则难以形成清晰棱角。对于高精度要求的钣金件,常采用激光切割下料后配合数控折弯机进行加工,这种组合能显著提高尺寸稳定性。值得注意的是,折弯区域的应力集中现象可能影响后续焊接质量或疲劳寿命,因此在涉及结构受力的部件设计中,需合理设置折弯过渡圆角,避免尖角应力集中导致的早期失效。
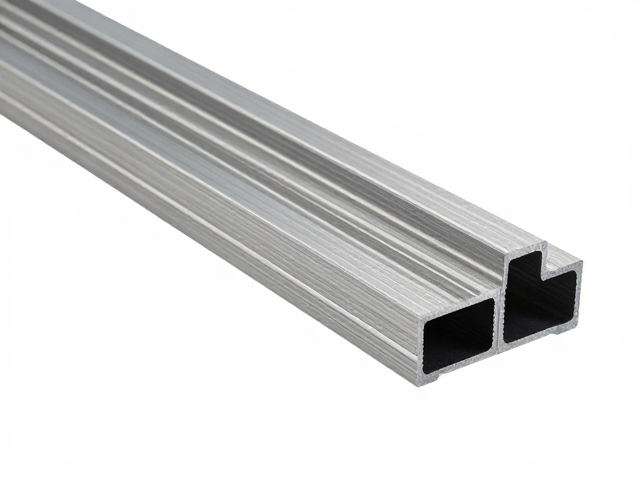
工艺选型的关键维度与场景匹配
选择铝合金挤压型材还是钢板冲压折弯件,首要考量因素在于产品的几何复杂度与批量规模。挤压型材擅长处理等截面、长尺寸的复杂中空结构,特别适合门窗幕墙、散热器鳍片以及自动化设备线性导轨等场景,其单位长度成本随批量增加而显著降低。相比之下,钣金折弯更适用于非等截面、具有丰富三维特征及局部加强筋的结构件,如机箱外壳、控制面板、支架底座等,尤其在中小批量多品种的生产模式下,无需开模,换型灵活,能快速响应设计变更。
材料性能与后期处理也是重要的决策依据。挤压型材整体致密,表面可通过阳极氧化、电泳涂装等工艺获得优异的装饰性和耐腐蚀性,适合对外观要求较高的场合。钣金件则保留了板材原始的力学特性,可通过焊接、铆接等方式与其他部件连接,便于集成传感器、电路板等内部组件。若产品需要承受动态载荷或冲击,需评估挤压型材的各向异性特征与钣金折弯处的加工硬化效应,确保连接部位的可靠性。此外,重量限制也是关键指标,铝合金型材在同等刚度下通常比钢制钣金件更轻,有助于实现产品的轻量化目标。
成本结构分析与供应链考量
成本构成方面,挤压型材的主要成本来源于铝合金原料价格、模具摊销以及挤压力度产生的能耗,模具费用虽为一次性投入,但对于复杂截面或高精度要求的型材,模具设计周期较长且成本较高,适合长期稳定生产的项目。钣金折弯的成本则主要由板材原料、切割与折弯工时以及表面处理费用组成,由于无需专用模具,单件或小批量生产的固定成本极低,但大批量生产时,材料利用率相对较低,边角料废料率较高,且人工或自动化折弯工时随复杂度增加而上升。
供应链的稳定性与交付周期直接影响选型决策。铝合金原料价格波动较大,受国际期货市场及国内环保政策影响明显,挤压厂通常需提前锁定铝锭价格以控制成本。钣金板材供应相对充足,市场透明度高,采购灵活。在交付周期上,挤压型材因涉及模具制作及挤压机台调度,前期准备时间较长,但连续生产效率高;钣金件从激光切割到折弯成型流程紧凑,可实现快速打样和小批量即时交付,更适合研发阶段或紧急订单需求。综合评估总拥有成本时,需结合项目生命周期、库存策略及物流运输体积重量进行多维测算。