材料特性与成型机理的差异
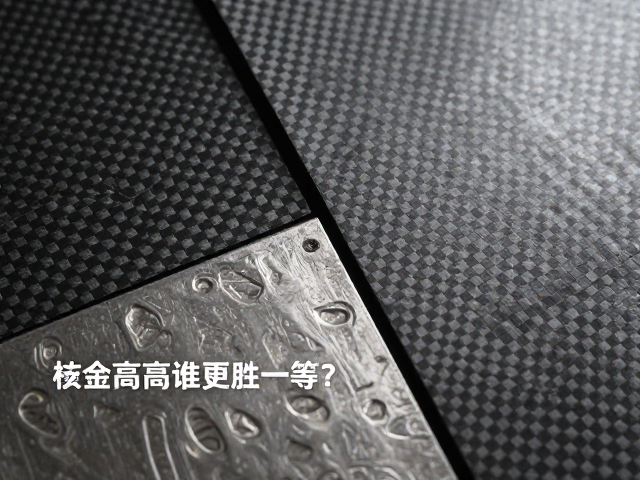
铁质冲压依赖于金属板材在模具下的塑性变形,通过冲裁、拉伸、弯曲等工序形成预定形状。这一过程受限于材料的延展性、回弹特性以及模具的几何精度。由于金属内部晶格结构在受力时会产生应力释放,加工后的零件往往需要经过退火或时效处理以消除内应力,防止后续使用中发生尺寸漂移。相比之下,碳纤维复合材料由碳纤维织物与树脂基体结合而成,其成型主要依靠预浸料的铺层设计以及高温高压下的固化反应。这种工艺不涉及传统意义上的切削或塑性流动,而是通过分子链的交联固化锁定形状,理论上能够更稳定地保持设计时的几何状态。
加工精度的核心定义在于尺寸公差的控制能力以及表面质量的稳定性。铁质冲压在大批量生产中,模具的磨损、板材厚度的微小波动以及冲压力的分布均匀性,都会直接影响最终产品的公差表现。通常情况下,精密冲压件的公差范围控制在±0.05mm至±0.1mm之间,若要达到微米级精度,对模具制造和冲压设备的刚性要求极高,且维护成本随精度提升呈指数级上升。碳纤维复合材料的精度则更多取决于模具的制造精度以及固化过程中的收缩率控制。由于树脂固化时的体积收缩率难以完全预测,且纤维取向会影响局部收缩,因此其尺寸稳定性会随环境温度和湿度变化产生一定影响,但在初始成型阶段,其轮廓精度通常能严格跟随模具型面。
加工环境与工艺稳定性影响
铁质冲压车间通常伴随着高强度的机械冲击、噪音以及金属碎屑,环境中的粉尘和油污可能附着在模具表面,进而影响冲压件的表面光洁度和尺寸一致性。此外,金属板材在存放过程中可能发生氧化或受潮,导致冲压过程中润滑效果不均,引起摩擦系数变化,进而影响成型精度。为了维持高精度生产,冲压生产线需要配备严密的在线检测系统和频繁的模具清洁与校准程序。这种对环境稳定性和设备维护的高依赖性,使得长期运行的精度一致性面临挑战,尤其是在高频率生产条件下,模具的热变形和机械疲劳会加速精度衰减。
碳纤维复合材料的加工环境相对洁净,主要关注点在于温度、湿度以及预浸料的存储条件。树脂对温度和湿度极为敏感,若固化曲线中的温度控制出现偏差,或压力分布不均,会导致产品内部出现孔隙或分层,严重影响结构完整性和尺寸精度。然而,一旦固化过程完成,碳纤维零件的尺寸稳定性极佳,不易受日常环境波动的影响。与冲压相比,复合材料没有传统意义上的“刀具磨损”概念,模具的寿命主要受限于脱模过程中的机械损伤或高温老化。因此,在长期生产中,只要模具得到适当维护,碳纤维制品的精度保持能力通常优于经历剧烈塑性变形的金属冲压件。
复杂结构与精密细节表现
对于具有复杂曲面、薄壁结构或精密卡扣设计的零部件,铁质冲压的表现受限于材料的最小成型半径和回弹控制。当零件特征尺寸小于板材厚度的一定比例时,冲压可能导致材料撕裂或局部变薄,导致尺寸超差。此外,多工序冲压(如先拉伸后冲切)会引入累积误差,每一道工序的定位误差都会叠加到最终产品上。为了减少误差,通常需要增加定位基准和辅助支撑结构,但这会增加模具设计的复杂度和成本。在某些高精度要求的汽车或电子结构件中,冲压件往往需要额外的二次加工(如CNC精加工)来修正冲压带来的变形,以满足最终的装配精度要求。
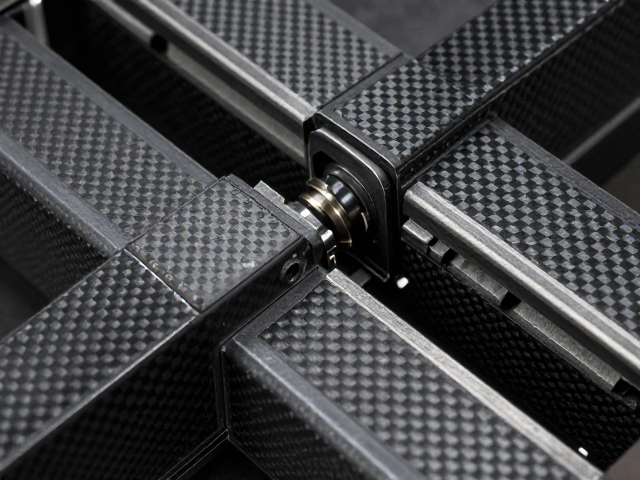
碳纤维复合材料在应对复杂几何形状时具有显著优势,因为其强度主要来源于纤维方向,可以通过铺层设计在不同方向上提供定制化的力学性能。对于具有复杂内腔、异形曲面或一体化结构的零件,复合材料可以通过一次成型工艺实现,完全避免了多工序累积误差的问题。在精密细节方面,如微细孔、薄壁加强筋或精密配合面,碳纤维模具能够复制出色模的型面特征,且由于没有塑性变形带来的回弹效应,这些细节的尺寸复现率较高。不过,对于极小的孔洞或锐角边缘,树脂流动可能无法完全填充,导致边缘毛刺或填充不全,这需要在模具设计阶段通过优化浇口位置和排气系统来解决,以确保细节处的尺寸精度。
测量与公差控制体系
在铁质冲压领域,公差控制高度依赖于模具的精密加工和冲压过程的动态平衡。常用的测量手段包括三坐标测量机(CMM)、光学投影仪以及在线激光扫描。由于金属表面反射特性良好,光学测量方法在冲压件检测中应用广泛且精度较高。然而,金属冲压件的公差分布通常呈正态分布,需通过统计过程控制(SPC)监控生产过程中的波动。为了确保高精度,冲压模具常设置精密导柱导套和浮动销,以减少侧向力引起的模具偏移。此外,板材的屈服强度波动、厚度公差以及润滑条件的一致性,都是影响最终测量结果的关键变量,需要建立严密的原材料检验和过程监控体系。
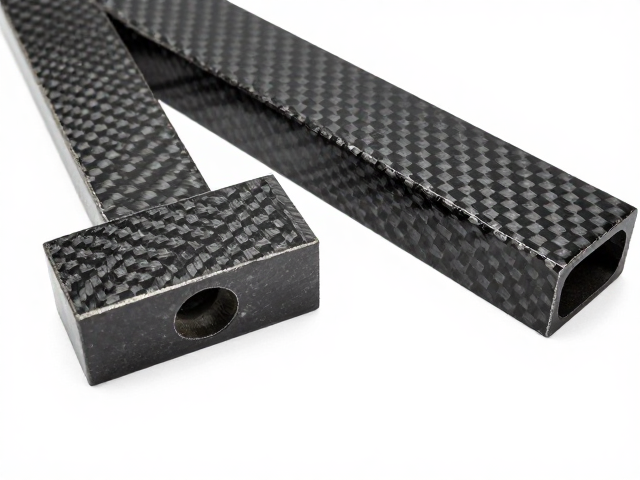
碳纤维复合材料的公差控制则更侧重于固化工艺的稳定性和模具的热膨胀系数匹配。测量时,由于碳纤维表面颜色较深且可能含有导电纤维,部分光学测量设备可能需要调整参数或使用专用涂层。此外,复合材料零件在脱模后可能存在轻微的热收缩,通常在冷却至室温并经过规定时间的应力释放后进行测量,以获取稳定的尺寸数据。为了控制精度,复合材料生产常采用自动铺丝或自动铺带技术,结合实时压力和温度监控,确保每一层材料的精确位置。相较于冲压,复合材料的测量难点在于内部缺陷(如孔隙率)对尺寸稳定性的潜在影响,因此常结合超声波检测等非破坏性测试手段,综合评估零件的质量与精度一致性。