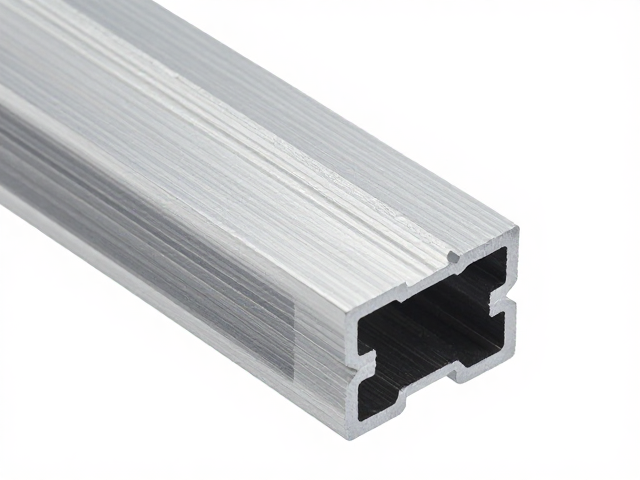
铝合金挤压型材的CNC精密加工核心逻辑
铝合金挤压型材因其优异的比强度和导热性能,成为消费电子、汽车轻量化部件以及医疗器械领域的首选结构材料。然而,挤压成型仅能提供基础的几何形状与宏观尺寸精度,若要满足高精度装配或复杂曲面需求,必须依赖后续的CNC(计算机数控)精密加工。这一过程通过高刚性加工中心配合专用夹具,对型材进行铣削、钻孔、攻丝及深孔加工,其核心在于消除挤压带来的内应力变形,并通过多轴联动技术实现微米级的尺寸控制。在实际生产场景中,刀具路径的优化与切削参数的设定直接决定了加工效率与表面完整性,过高的进给速度可能导致材料表面产生毛刺或微观裂纹,进而影响后续表面处理的效果。
精密加工的质量稳定性高度依赖于设备精度与工艺规划的严密性。现代CNC加工通常采用五轴联动技术,能够一次性完成复杂空间曲面的加工,减少多次装夹带来的累积误差。对于6063-T5或6061-T6等常用牌号铝合金,切削速度通常控制在80-200米/分钟之间,配合微量润滑(MQL)或低温冷却液,以抑制切削热引起的热变形。此外,加工过程中产生的铝屑若清理不彻底,极易嵌入软质铝表面,形成点状缺陷。因此,加工后的清洗与去毛刺工序至关重要,超声波清洗能有效去除微孔内的残留切削液与杂质,为后续表面处理提供洁净的基底,这是确保最终产品良率的关键环节。
PC与ABS合金在型材结合处的表面处理特性
聚碳酸酯(PC)与ABS合金(通常指PC/ABS改性塑料)常作为结构件或装饰面板与铝合金型材配合使用,两者在外观质感与物理性能上存在显著差异,需采用针对性的表面处理工艺。PC合金具有极高的耐热性、抗冲击性和尺寸稳定性,但其表面硬度相对较低,易划伤,且对溶剂敏感,因此在处理时需避免使用强极性溶剂进行擦拭,以免发生应力开裂或表面发白。相比之下,ABS合金加工流动性好,易于电镀或喷涂,但其耐热性和耐候性弱于PC,在高温环境下易发生黄变或变形。两者与铝合金连接时,由于热膨胀系数不同,在温度变化环境下可能产生应力集中,因此表面处理层需具备良好的柔韧性与附着力,以缓冲因温差引起的形变应力。
针对PC与ABS合金的表面处理,主要工艺涵盖喷漆、电镀、IMD(模内装饰)及激光蚀刻等。喷漆工艺通过底漆与面漆的组合,可实现哑光、高光、金属拉丝等多种视觉效果,其中底漆对塑料表面的附着力起决定性作用,常采用含氯化聚烯烃(CPO)的专用底漆以增强结合力。电镀工艺则需先在塑料表面沉积导电层,再进行水电镀,PC/ABS合金因含有ABS组分,导电性较好,是电镀应用的主流基材,但需严格控制镀液中的有机添加剂含量,防止针孔或起泡。IMD工艺将装饰膜与塑料一体成型,彻底解决了掉漆问题,特别适合高光或特殊纹理需求。对于铝合金型材与塑料件共装配的场景,表面处理还需考虑不同材质间的电化学腐蚀防护,通常会在接触面增加绝缘涂层或采用钝化处理,以隔绝不同金属离子间的电化学反应。
跨材质表面处理的工艺协同与质量控制
当铝合金型材与PC/ABS合金部件组成整体组件时,表面处理工艺需解决不同材质间的兼容性与一致性问题。阳极氧化是铝合金最常用的表面处理方式,其形成的多孔氧化膜具有良好的耐腐蚀性和装饰性,但氧化过程中产生的酸性环境可能侵蚀相邻的塑料部件,因此需采用遮蔽保护或选择性氧化工艺。对于PC/ABS部件,若需与阳极氧化铝保持颜色或光泽度的一致,通常需通过精密调色喷涂来实现视觉匹配,这对涂料的批次稳定性提出了极高要求。此外,不同表面处理层的硬度差异可能导致磨损不均,例如硬质阳极氧化铝表面硬度可达HV300-500,而PC/ABS表面硬度通常仅在HV10-20,长期摩擦会导致塑料件快速磨损,因此在结构设计时需考虑防磨垫或间隙配合,以延长产品使用寿命。
质量控制体系需涵盖从原材料入库到成品出货的全流程检测。对于CNC加工件,需使用三坐标测量机(CMM)检测关键配合尺寸,公差通常控制在±0.05mm以内;对于表面处理件,需通过划格试验评估涂层附着力,依据ISO 2409标准,要求达到0级或1级标准,即切割边缘完全光滑,无涂层脱落。盐雾试验是评估耐腐蚀性能的重要手段,铝合金阳极氧化件通常需通过96小时中性盐雾测试而无红锈,而PC/ABS喷漆件需通过50-100小时测试评估其抗变色与起泡能力。在实际应用中,环境老化测试(如QUV紫外老化)用于模拟长期户外使用场景,评估涂层在紫外线照射下的黄变指数和光泽保持率。通过建立严密的SPC(统计过程控制)体系,监控喷涂厚度、固化温度、氧化时间等关键参数,确保批量生产中的产品一致性,满足高端制造领域对外观与性能的严苛要求。