15英寸设备内部空间的热管理与声学矛盾解析
15英寸设备通常面临紧凑机箱与高性能组件并存的物理挑战,内部积热与风扇噪音往往成为影响用户体验的核心痛点。在这一尺寸规格下,主板布局紧凑,CPU、显卡或高密度存储单元产生的热量难以通过自然对流快速排出,导致局部温度升高进而引发降频或稳定性问题。与此同时,为了压制温度,传统方案倾向于提高风扇转速,但这直接导致气流摩擦机身产生的噪音激增,形成“热噪伴生”的负面循环。
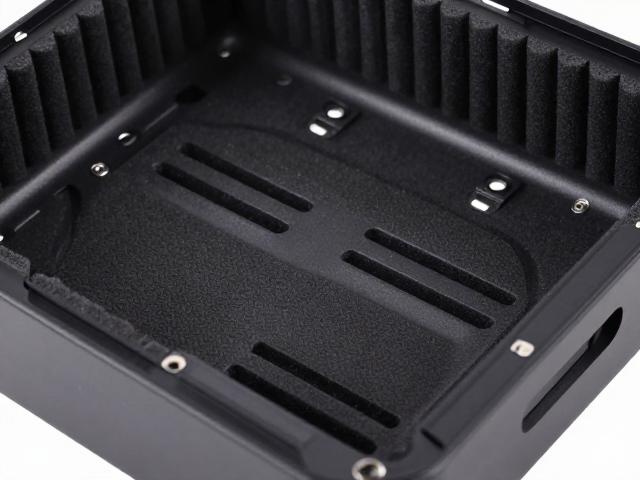
吸音棉作为声学处理的关键材料,其核心作用并非完全隔绝声音,而是通过多孔结构吸收特定频率的气流噪声和结构振动。当吸音棉被合理部署在风扇进风口、出风口以及机箱内壁等关键噪声源附近时,能够有效削弱高频啸叫和低频轰鸣。然而,单纯增加吸音棉厚度或覆盖率可能会阻碍空气流通,造成风阻增加,进而削弱散热效率。因此,在15英寸设备的有限空间内,如何平衡吸音材料的声学性能与空气动力学需求,是设计初期的首要考量。
吸音棉选型与声学处理的技术逻辑
吸音棉的声学性能高度依赖于其密度、厚度以及开孔率等物理参数,不同材质的衰减特性存在显著差异。常见的聚氨酯泡沫或聚酯纤维棉在吸收中高频噪音方面表现优异,但对于低频噪音的抑制能力相对较弱。在15英寸设备中,由于空间受限,材料厚度通常被压缩在5mm至15mm之间,这要求选材时必须关注材料的声学阻尼系数,确保在有限厚度下能最大化吸收风扇叶片切割空气时产生的湍流噪声。
安装方式直接影响吸音棉的最终效能,错误的贴合会导致声波反射而非吸收。理想状态下,吸音棉应紧贴发声源或声波反射面,避免在材料与机身之间形成空腔,因为空腔效应可能引发共振,反而放大特定频段的噪音。此外,材料需具备良好的阻燃性和低挥发性有机化合物(VOC)释放特性,以确保在设备长期高温运行环境下,不会因受热分解产生异味或安全隐患,同时保持声学性能随时间变化的稳定性。
导流槽与散热孔的气动优化策略
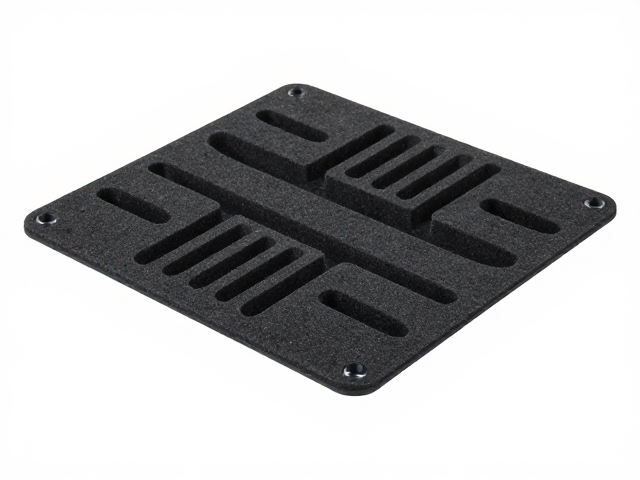
单纯的被动吸音无法解决根本的热力学问题,必须结合精密的气动结构设计来提升热交换效率。导流槽的设计核心在于引导气流路径,减少湍流和死区,使冷空气能直接覆盖高热元件表面。通过在PCB板与金属外壳之间设计渐变式导流槽,可以平滑气流转向,降低风阻系数。这种设计利用伯努利原理,在狭窄通道中加速气流,增强对流换热系数,从而在同等风扇功率下提升散热能力。
散热孔的布局与尺寸同样遵循严密的流体力学逻辑,孔型的选择会影响气流阻力系数和结构强度。常见的百叶窗式或蜂窝状开孔设计,能够在保证结构强度的同时,提供有效的进风面积。散热孔的间距需经过计算,既要防止灰尘快速堆积堵塞孔洞,又要避免开孔过多导致机箱结构刚性下降或产生漏音。合理的孔位分布应避开主要噪声辐射方向,将噪声抑制在气流进入或排出的瞬间,实现声学与热学的协同优化。
吸音材料与导流结构的协同设计
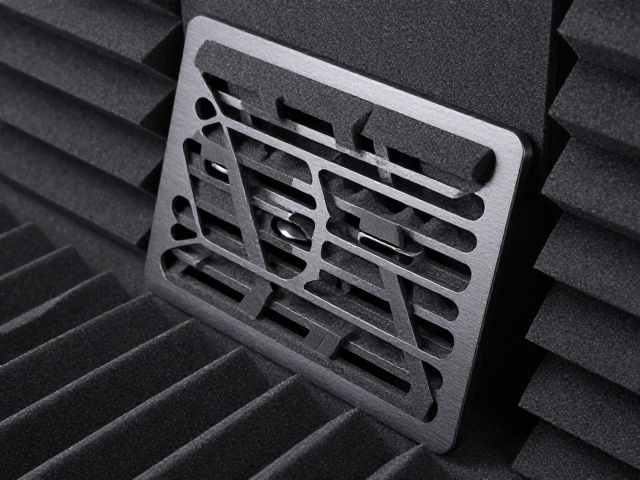
将吸音棉与导流槽结合并非简单叠加,而是需要解决材料对气流速度的衰减问题。高孔隙率的吸音棉可能会增加局部风阻,导致通过该区域的气流量减少,进而影响整体风道效率。为此,设计时需采用分区策略,在噪声敏感区域(如靠近用户耳部的外壳内侧)使用高吸音材料,而在主要风道区域保持低阻力通道。通过在导流槽表面覆盖超薄且低风阻的声学膜,可以在不影响气流通过的前提下,吸收槽壁产生的涡流噪声。
动态测试数据表明,优化后的组合设计能显著提升15英寸设备的综合性能。在标准测试环境下,经过声学与热学协同优化的方案,可使设备表面辐射噪声降低3-5分贝,同时在高负载状态下核心组件温度降低2-5摄氏度。这种优化依赖于精确的仿真模拟,通过CFD(计算流体动力学)分析气流分布,再结合声学仿真确定最佳吸音材料位置,确保每一克吸音棉都发挥最大效能,每一毫米导流槽都服务于气流导向。
制造工艺与装配精度对性能的影响
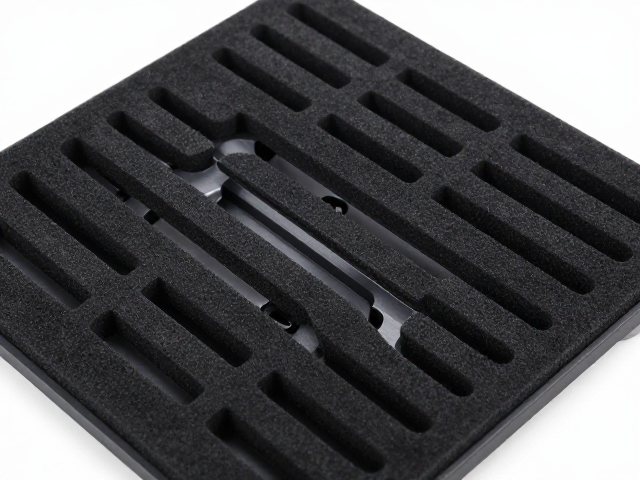
再优秀的设计方案,若缺乏高精度的制造工艺支撑,也难以在量产产品中复现理论性能。吸音棉的裁剪精度直接影响其贴合度,边缘不齐或厚度不均会导致声波泄漏,产生异响。在15英寸设备中,由于内部空间狭小,吸音棉通常需要进行异形切割以适配内部结构,这要求材料具有良好的延展性和切割稳定性,避免在装配过程中发生变形或碎裂。
导流槽的注塑或冲压精度决定了气流的顺畅程度。槽壁的平滑度会影响摩擦阻力,表面粗糙度过高会增加风噪并降低热传导效率。此外,吸音棉与导流槽之间的固定方式也至关重要,卡扣、背胶或超声波焊接等工艺需确保材料在设备运行震动中不脱落、不移位。装配过程中需设置严格的质检节点,检测风道通畅性及声学衰减效果,确保每一台出厂设备均符合既定的静音与散热标准。