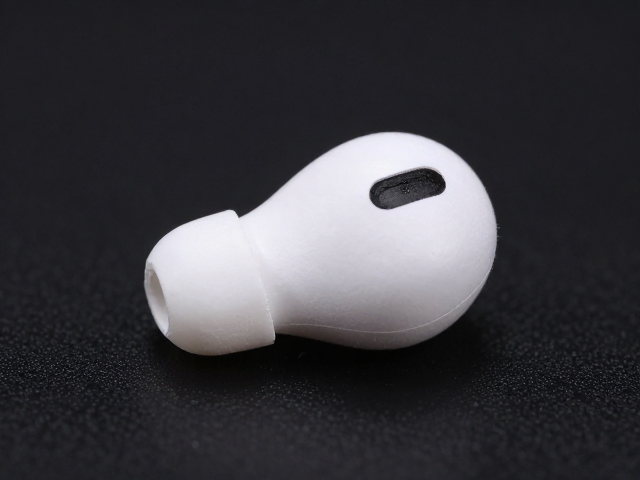
微型耳机单元纸质外壳的成型工艺与壁厚控制
微型耳机在追求极致轻量化与环保属性的过程中,纸质外壳的应用逐渐从概念走向量产,但纸浆模塑或特种纸材的成型过程会显著影响内部声学腔体的稳定性。壁厚均匀性直接决定了振膜运动的线性度,过厚或过薄的区域会导致声波反射路径不一致,进而引起相位失真。在实际生产环境中,纸浆模塑工艺通过模具温度、干燥曲线以及浆料浓度来控制厚度,任何微小的波动都会在高频响应中表现为可听见的杂音或高频衰减。
为了精确测量这一微小尺寸,行业通常采用非接触式光学测量设备,如激光扫描显微镜或结构光三维扫描仪,对成型后的纸壳进行全表面点云数据采集。这些数据能够构建出国模型的三维拓扑结构,通过对比设计公差与实际成型数据,识别出口径收缩不均或局部塌陷现象。由于纸质材料具有吸湿性和各向异性,环境温湿度变化会导致纤维膨胀或收缩,因此测量过程必须在恒湿恒温实验室中进行,以消除材料物理特性变化对尺寸精度的干扰。
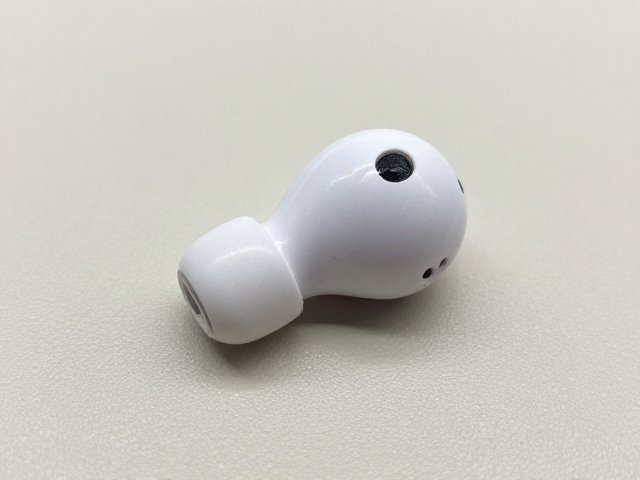
材质纤维结构对声学性能的影响机制
纸质外壳的材质选择并非简单的纸张堆叠,而是涉及纤维配比、施胶剂比例以及成型压力的复杂系统工程。长纤维与短纤维的混合比例会影响纸壳的抗拉强度和表面平整度,长纤维提供骨架支撑,而短纤维则有助于形成致密的表面结构,减少声波在纸壳内部的散射。不同种类的植物纤维,如竹浆、木浆或再生纤维,其吸水率和挺度差异较大,直接影响了最终产品的密度分布。密度不均会导致外壳刚度不一致,使得振膜在低频段出现非预期的谐振峰。
材质优化需要结合声学仿真软件进行多物理场耦合分析,通过模拟声波在纸质介质中的传播与衰减,评估不同纤维结构下的声透射率。高孔隙率的纸材虽然有利于散热,但可能降低结构强度,导致振膜在大振幅下发生形变;相反,高密度的纸材虽然强度高,但可能因质量过大而降低高频灵敏度。因此,需要在材料配方中添加特定的纳米纤维素或生物基树脂,以在不显著增加重量的前提下提升纤维间的结合力,从而获得更均匀的壁厚和更稳定的声学特性。
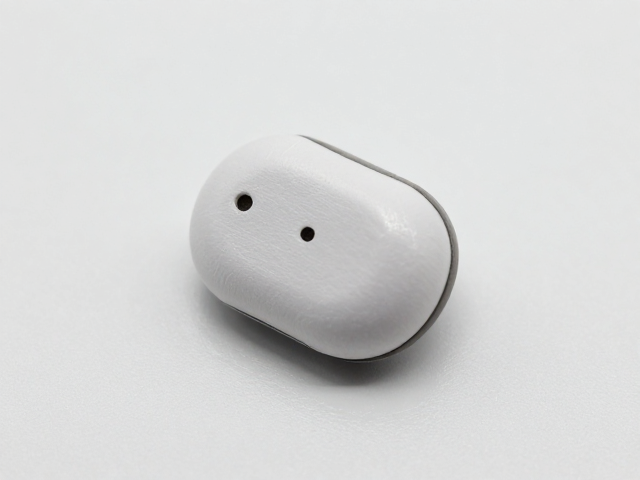
数据驱动下的壁厚均匀性优化策略
在量产阶段,建立基于大数据的壁厚监控体系是实现均匀性优化的关键。通过在生产线上部署在线视觉检测系统,实时捕捉每个单元的外壁轮廓数据,并将数据上传至中央分析平台。利用统计学过程控制(SPC)方法,分析壁厚数据的分布特征,识别出口径、边缘或接缝处的系统性偏差。例如,某些批次可能在模具闭合阶段因压力不均导致边缘壁厚增加,这种数据趋势可以通过调整合模速度或压力曲线进行动态补偿。
材质优化的数据反馈机制需要与成型工艺参数形成闭环。当检测到某批次纸壳的壁厚均匀性下降时,系统会自动关联该批次的浆料粘度、干燥温度等参数,通过机器学习算法预测最优工艺窗口。这种基于数据的优化策略不仅减少了试错成本,还确保了每一只微型耳机单元在声学性能上的一致性。通过持续积累生产数据,可以逐步细化不同纸材在不同模具下的成型模型,实现从经验驱动向数据驱动的制造模式转型,从而在微观尺度上提升声学器件的整体品质。