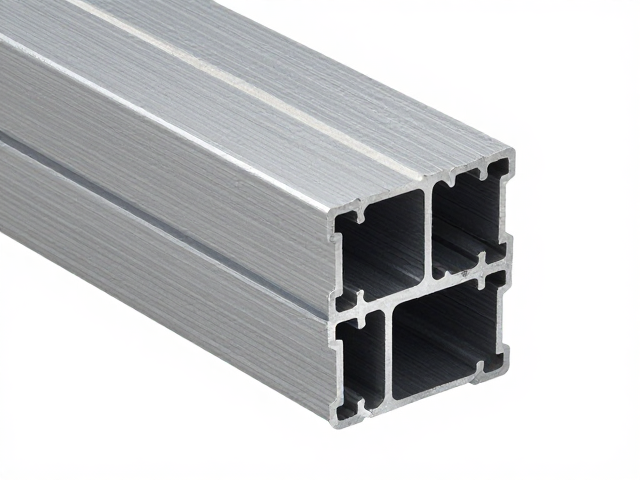
铝合金挤压型材内部散热鳍片的拓扑结构演化
铝合金因其优异的导热系数与轻量化特性,在高功率密度电子设备的热管理系统中扮演着核心角色。内部散热鳍片的设计并非简单的几何堆叠,而是需要应对挤压工艺中金属流动的非均匀性。传统的等厚度鳍片往往面临根部应力集中与顶部流动阻力过大的矛盾,导致散热效率遭遇瓶颈。通过引入变截面拓扑结构,如梯形或波浪形鳍片,可以在保证型材整体结构强度的同时,增加流体湍流强度,从而强化对流换热效果。这种设计思路直接回应了现代电子封装对紧凑空间内高效热耗散的迫切需求。
在微观结构控制层面,挤压过程中的剪切变形会显著影响铝基体中铁、硅等第二相粒子的分布状态,进而改变材料的热物理性能。设计阶段必须结合有限元热-流-固耦合仿真,预测金属在模具型腔内的流动路径,避免因流速差异导致的鳍片倾斜或壁厚不均。实际工程中,采用多腔室模具配合动态平衡分流技术,能够显著提升内部复杂鳍片成型的几何精度。这种从宏观拓扑到微观工艺参数的协同优化,构成了高性能铝合金挤压型材的基础技术路径。
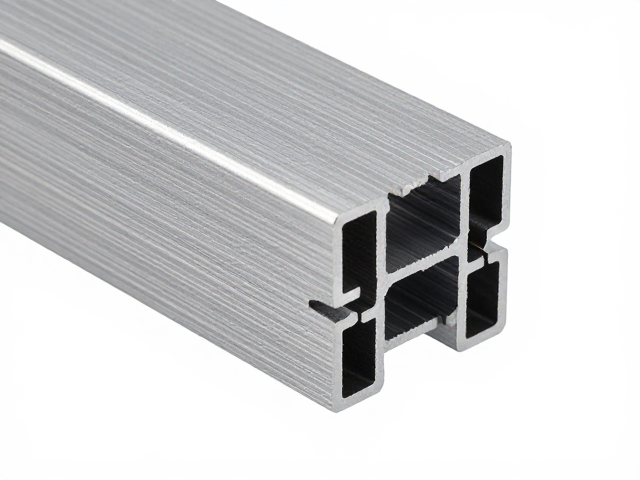
冲压折弯工艺对型材力学性能的重塑机制
铝合金挤压型材在后续加工中常需通过冲压折弯实现模块化组装或异形适配,这一过程极易引发材料屈服与回弹,导致鳍片结构发生不可逆的塑性变形甚至微裂纹。由于挤压态铝合金通常经过自然时效或人工时效处理,其初始强度较高,直接折弯可能导致应力集中区超过极限抗拉强度。因此,工艺优化的核心在于精准控制折弯半径与模具间隙,通过计算最小折弯半径公式 $R_{min} = \frac{t}{2(1 - \frac{t}{L})}$ (其中 $t$ 为壁厚,$L$ 为变形区长度),确保变形过程处于安全区间,防止鳍片根部断裂。
冲压过程中的模具设计需考虑材料各向异性特征,挤压型材因纤维组织方向性,沿挤压方向与垂直方向的延展率存在差异。优化策略通常包括预退火处理以降低屈服强度,或采用阶梯式渐进折弯法替代一次性成型,以分散局部应变。此外,折弯后的时效强化效应会进一步降低材料韧性,因此需在工艺窗口内平衡成型精度与最终力学性能。通过引入伺服压力机实现速度与压力的闭环控制,可实时补偿回弹量,确保散热鳍片在装配状态下保持设计角度,维持热交换界面的稳定性。
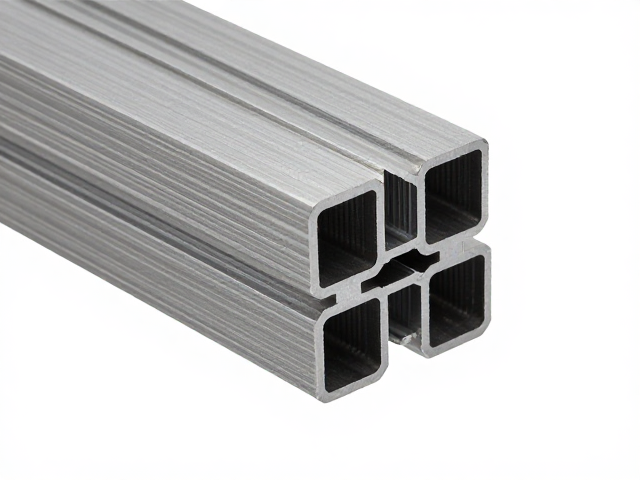
工艺参数耦合优化与质量控制体系构建
挤压速度与模具温度的设定直接影响内部鳍片的成型质量,过高的挤压速度会导致金属流动紊乱,引发表面结疤或内部涡流缺陷,进而削弱鳍片的热传导效率。实际生产数据表明,将挤压速度控制在 20-50 mm/s 区间,配合模具温度 420-460℃ 的热平衡状态,可有效减少鳍片壁厚波动。同时,挤压筒温度与坯料温度的梯度控制对于消除死区金属至关重要,这直接决定了型材纵向性能的一致性。通过在线激光测厚仪监测关键壁厚区域,可即时反馈调整挤压杆推力,实现过程参数的动态修正。
冲压折弯后的质量检测需建立严密的无损检测标准,重点排查鳍片结合部的微裂纹与层间剥离。超声波探伤与涡流检测技术被广泛应用于识别内部隐蔽缺陷,确保型材在极端热循环下的结构完整性。此外,热阻测试是验证鳍片设计与工艺协同效果的关键环节,通过稳态热流法测量单位面积的热阻值,可量化评估工艺优化对散热性能的提升幅度。建立包含尺寸精度、力学性能及热性能的多维度数据库,有助于持续迭代工艺参数,实现从经验驱动向数据驱动的生产模式转型。