铁氧体永磁防潮密封的关键技术与材料选择
铁氧体永磁材料因其成本低廉和矫顽力较高,广泛应用于电机、传感器等领域,但其多孔结构特征使得吸湿性问题成为制约长期稳定性的主要瓶颈。水分侵入会导致磁体内部产生微裂纹,进而引发不可逆磁通衰减,因此在制造环节中,严密的防潮密封是保障器件寿命的核心步骤。常见的密封工艺涵盖表面涂覆、灌封胶填充以及金属外壳封装三种路径,其中表面涂覆技术因工艺成熟且对磁体几何形状适应性强,成为主流选择。环氧树脂、聚氨酯以及有机硅树脂是应用最为广泛的基材,它们通过物理阻隔作用隔绝外界水汽,同时需兼顾涂层与磁体本体的附着力,避免因热胀冷缩系数差异导致涂层剥落。
在实际生产场景中,涂覆工艺的均匀性直接决定了密封效果的可靠性。浸涂法适用于大批量小型磁体,通过控制粘度和浸提速度确保膜厚一致;喷涂法则更适合大型或异形部件,需精确调控雾化压力以形成致密保护层。值得注意的是,涂覆前的表面处理至关重要,磁体表面的粉尘、油污或氧化层会显著降低涂层附着力,通常需经过超声波清洗或等离子清洗预处理。此外,固化过程中的温度曲线控制会影响交联密度,进而影响耐湿热性能,过高的固化温度可能导致涂层发黄或脆化,而过低的温度则可能留下未反应的活性基团,降低长期稳定性。
极板打磨工艺对磁路性能的影响与控制
极板作为电机或电磁器件中的导磁部件,其表面粗糙度与平面度直接影响磁阻大小和铁损水平。打磨工艺旨在去除极板在冲压、切割过程中产生的毛刺、氧化皮以及微观裂纹,从而优化磁通路径。机械打磨通常采用砂带、砂轮或百洁布进行,参数设置需根据极板材质(如硅钢片、坡莫合金或软磁铁氧体)进行调整。对于软磁材料,过度打磨可能引入残余应力,导致磁导率下降,因此需采用低研磨压力配合高转速的柔性磨具,以实现“去痕不去质”的效果。精密加工中,抛光液的选择也至关重要,中性或弱碱性抛光液能有效防止化学腐蚀,同时带走研磨颗粒,获得镜面效果。
打磨后的极板质量需通过多维度指标进行评估,其中表面粗糙度Ra值通常控制在0.4μm至1.6μm之间,具体数值取决于器件对磁隙的要求。平面度偏差若超过0.05mm,可能导致装配后气隙不均,引起振动和噪音,甚至造成局部磁饱和。为了验证打磨效果,常采用目视检查结合千分尺测量,部分高精度场景下会使用激光轮廓仪进行全域扫描。此外,打磨过程中产生的金属屑必须彻底清除,残留颗粒不仅会影响后续绝缘涂层的质量,还可能在运行中脱落造成短路或卡滞。因此,打磨工序后通常伴随高压空气吹扫或真空吸尘步骤,确保表面洁净度达到装配标准。
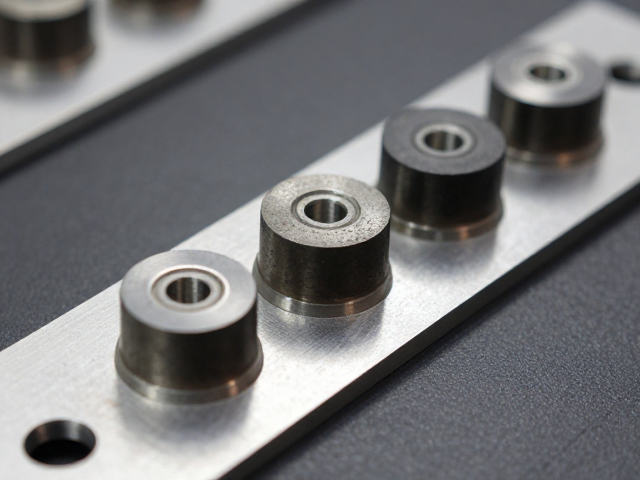
磁体与极板的精密装配工艺解析
装配环节是将处理好的铁氧体永磁体与打磨后的极板组合成既定结构的关键过程,其核心在于保证磁极对齐精度与结构稳固性。对于小型电机或传感器,常采用压入装配或胶粘固定两种方式。压入装配依赖于精密的导向孔和过盈配合设计,要求极板槽位尺寸公差控制在±0.02mm以内,以避免磁体倾斜或碎裂。胶粘固定则适用于需要额外密封或缓冲的场景,环氧树脂胶或氰基丙烯酸酯胶需精确控制涂胶量,避免溢胶污染极板表面或影响磁路。装配过程中,磁力吸附辅助定位可提高初始对准效率,但需防止强磁场对周围精密元件的干扰。
装配后的检测与固化是确保整体性能稳定的防线。对于胶粘装配,需设置恒温恒湿固化室,温度通常维持在20℃±2℃,湿度低于60%,固化时间根据胶水特性设定,一般从数小时到24小时不等。固化完成后,需进行磁通测试和绝缘电阻测试,以验证装配过程中是否因机械应力导致磁体性能退化或绝缘层破损。对于压入装配,还需检查磁体在槽位内的松动情况,确保无异常间隙。整个装配流程需遵循严格的静电防护规范,因为铁氧体材料虽为绝缘体,但表面涂层可能因静电吸附灰尘,影响密封质量。自动化装配设备的应用提高了一致性,但人工复检仍是排除偶发缺陷的重要手段。