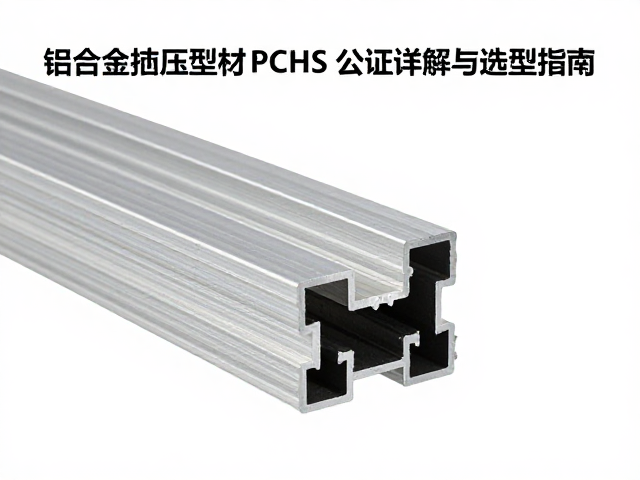
铝合金挤压型材与工程塑料的复合应用逻辑
铝合金挤压型材凭借优异的导热性能、机械强度及轻量化特征,在电子散热、结构支撑等领域占据核心地位。然而,单一金属材质在绝缘、减震、外观装饰及复杂结构成型方面的局限性,促使行业逐渐向“金属+高分子材料”的复合结构演进。PC(聚碳酸酯)与ABS合金(通常指PC/ABS共混物)因具备出色的加工流动性、表面光泽度及抗冲击能力,成为铝合金外壳包覆、面板嵌入或内部结构件的主要替代或补充材料。这种异质材料结合并非简单的物理堆叠,而是涉及热膨胀系数匹配、界面结合力控制以及整体应力分布的系统工程。
在实际工程场景中,铝合金提供刚性骨架与电磁屏蔽基础,而PC或ABS合金则负责电气绝缘、散热辅助(通过特殊改性)及美学设计。例如,在5G通信基站的外罩设计中,铝合金主体负责快速导出内部芯片热量,外部包裹PC/ABS层则能提升耐候性并降低风噪。这种组合策略要求材料在微观层面实现紧密贴合,同时需解决因两种材料导热率差异巨大(铝合金约200W/m·K,PC约0.2W/m·K)导致的界面热阻问题,进而影响整体系统的热管理效率。
RoHS认证标准的核心指标与检测边界
欧盟RoHS指令(2015/864/EU)对电子电气产品中限用物质的定义已扩展至十项,包括铅(Pb)、汞(Hg)、镉(Cd)、六价铬(Cr6+)、多溴联苯(PBB)、多溴二苯醚(PBDE)以及四种邻苯二甲酸酯(DEHP、BBP、DBP、DIBP)。对于铝合金挤压型材,重点需关注基材中是否含有铅、镉等杂质,以及表面处理后使用的涂料、油墨中是否含有六价铬或邻苯二甲酸酯。铝合金本身作为金属元素,其天然成分中通常不含有机增塑剂,但阳极氧化或喷涂工艺中引入的化学试剂是合规性审查的关键风险点。
PC与ABS合金作为高分子聚合物,其合规性风险主要集中在添加剂领域。为了提升ABS的韧性或PC的流动性,生产过程中常添加增塑剂、阻燃剂或稳定剂。其中,邻苯二甲酸酯类物质常作为增塑剂使用,而多溴联苯醚曾作为阻燃剂,现已被严格限制。检测过程中,需依据EN 62321或IEC 62323标准,对成品材料进行X射线荧光光谱分析(XRF)筛查,并通过气相色谱-质谱联用仪(GC-MS)对邻苯二甲酸酯进行定量分析。任何单一组件中,除镉以外的限用物质含量不得超过0.1%(1000ppm),镉含量不得超过0.01%(100ppm),这一阈值是判定材料是否进入欧洲市场的硬性技术指标。
材料选型中的热力学与机械性能匹配
铝合金与PC/ABS合金的热膨胀系数存在显著差异,铝合金的线膨胀系数约为23.0×10⁻⁶/℃,而PC约为6.5-7.0×10⁻⁶/℃,ABS约为100-110×10⁻⁶/℃。这种差异在温度变化剧烈的环境中会导致界面产生巨大的内应力,可能引发涂层剥落、变形或开裂。选型时需计算预期工作温差下的应力值,确保界面结合方式(如胶粘、卡扣、超声波焊接)能承受该应力。例如,在高温环境下,ABS的膨胀可能导致对铝合金骨架产生挤压变形,因此高温应用场景更倾向于使用经过特殊改性、耐热性更高的PC材料,或采用中间缓冲层设计。
机械强度的互补性是选型的另一核心考量。铝合金具有极高的屈服强度,但韧性相对较低,易发生脆性断裂;PC具有极佳的抗冲击强度,ABS则具有良好的刚性与平衡的机械性能。在需要兼顾结构强度与抗跌落性能的产品中,采用铝合金内衬+PC/ABS外壳的结构,可利用PC的高冲击吸收特性保护内部结构。然而,需注意PC在长期紫外线照射下易黄变,ABS易老化,因此在户外应用中,必须对PC/ABS部件进行耐候性测试,或选用耐候型改性牌号,同时确保铝合金表面的防腐处理(如微弧氧化或粉末喷涂)能有效隔绝电化学腐蚀。
表面处理与界面结合的工艺兼容性
铝合金表面的预处理直接影响PC/ABS复合结构的稳定性。传统的阳极氧化层具有良好的耐磨性和绝缘性,但多孔结构可能吸附挥发性有机物,影响后续粘接或注塑结合。若采用直接注塑包覆(Insert Molding),铝合金表面需经过打磨、脱脂及专用底涂处理,以增强与塑料的机械咬合力。对于PC/ABS合金,其加工温度通常在240-270℃之间,此温度下铝合金的微观结构不会发生改变,但需严格控制模具温度,以减少塑料收缩对金属件产生的内应力。
在RoHS合规背景下,表面处理工艺中的化学试剂选择至关重要。传统的铬酸盐转化处理因含有六价铬,已不符合RoHS要求,需替换为无铬钝化工艺(如钛系、锆系或硅烷偶联剂处理)。这些无铬处理层不仅需满足重金属迁移限值,还需具备良好的附着力,防止在PC/ABS注塑过程中因高温高压导致涂层脱落。此外,粘接剂的选择也需符合环保标准,避免使用含溶剂型且释放有害物质的胶水,推荐使用水性或UV固化型环保胶粘剂,确保从基材到界面层的全链路合规。
合规性验证与供应链管理实务
建立严密的供应链数据追踪体系是确保最终产品合规的基础。铝合金供应商需提供原材料成分分析报告,证明其符合GB/T 3190或EN 573系列标准中的低杂质要求;塑料粒子供应商需提供详细的RoHS符合性声明(DoC)及第三方检测报告。在混合加工过程中,不同批次材料的混用可能导致污染物交叉引入,因此生产现场需实行严格的物理隔离与清洁程序,防止含铅焊料、含铬防锈剂等交叉污染源进入复合加工区域。
成品验证环节应结合快速筛查与确证分析。利用手持式XRF仪器对大批量成品进行初筛,重点检测铅、镉、汞、六价铬、 PBBs、PBDEs等元素含量。对于初筛合格但临界的产品,或含有复杂涂层、粘接结构的样品,必须送交具备CNAS或ISO 17025资质的实验室进行化学萃取分析。特别要注意连接件、螺丝等标准件,若其材质为镀锌钢或经过钝化处理,同样属于RoHS管控范围,需纳入统一合规管理体系,避免因单一小部件超标导致整机无法通过市场准入认证。