碳纤维复合材料激光切割的核心工艺与设备选型
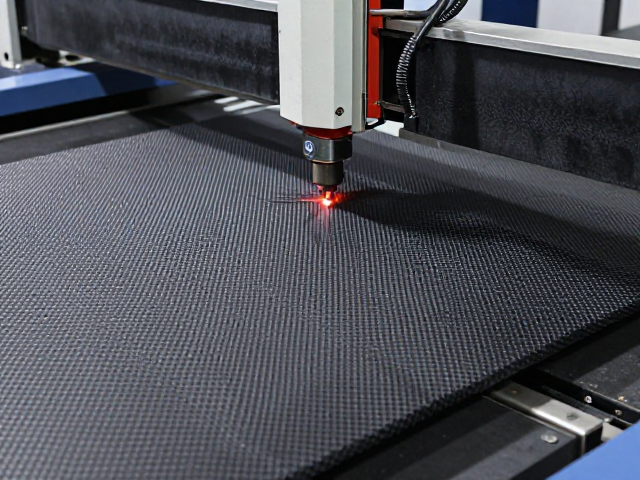
碳纤维复合材料因其高比强度和低密度特性,在航空航天、汽车轻量化及高端运动器材领域得到广泛应用,但其高硬度与导热性差的物理特征使得传统机械加工面临刀具磨损快、边缘易分层等痛点。激光切割技术通过高能密度光束照射材料表面,使局部温度迅速升高至熔化或气化点,配合辅助气体吹除熔融物,从而实现高精度切割。对于碳纤维增强聚合物(CFRP),常用的激光源主要为光纤激光器或CO2激光器,其中光纤激光器因光束质量好、电光转换效率高,常被视为主流选择。在实际生产场景中,切割头的光斑直径、离焦量以及扫描速度直接决定了切面的粗糙度与挂渣情况,通常需要通过严密的参数调试来平衡切割速度与断面质量。
设备选型需严格匹配材料厚度与生产需求,一般而言,单轴或多轴激光切割机需配备高精度运动控制系统以确保复杂曲面的加工精度。对于厚度在1-5mm的薄板碳纤维,光纤激光器功率密度需控制在合适范围,避免过高的能量密度导致材料碳化发黑,影响后续粘接或涂装效果。工业应用中,常观察到切割速度在2-10米/分钟区间内,切缝宽度可控制在0.1-0.3mm之间,这要求设备具备严密的防尘与排屑系统,因为碳纤维粉尘具有导电性且易堵塞光学镜片,长期运行会导致光路衰减甚至损坏核心组件。因此,集成负压吸尘与自动清洁装置已成为高标准碳纤维加工产线的标配配置。
激光切割过程中的热影响区控制与表面质量优化
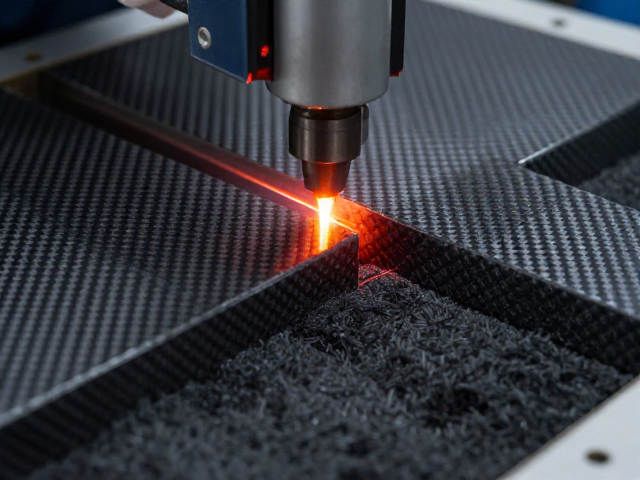
激光加工过程中产生的热影响区(HAZ)是碳纤维复合材料切割质量的关键隐患,高温可能导致树脂基体分解、纤维与基体界面脱粘,进而削弱材料力学性能。为了抑制热损伤,工艺上常采用脉冲调制激光或辅助惰性气体保护,通过降低峰值功率密度和缩短高温停留时间,减少树脂碳化现象。实际数据表明,在切割3mm厚度的T300级碳纤维板时,若采用氧气辅助切割,切面易出现明显氧化变色及毛刺,而改用氮气或压缩空气辅助,虽切割速度略有下降,但切面平整度显著提升,边缘无碳化残留,更符合精密部件的装配要求。此外,切割路径的设计也会影响热积累,采用分段切割或螺旋切入策略,能有效分散局部热量,避免材料因热应力集中产生微裂纹。
表面质量的优化还需结合后处理工序,激光切割后的碳纤维边缘通常存在微观锯齿或轻微熔渣,直接用于高精度装配可能引发应力集中。部分高端制造流程中,会在激光切割后引入超声波清洗或温和的化学清洗步骤,去除表面附着的热解碳及残留物。对于对声学性能有严苛要求的部件,切割边缘的完整性直接影响后续隔音结构的贴合度。通过优化聚焦镜片的清洁周期与保护窗片的状态,保持光束能量的稳定性,是维持批量生产一致性的基础。行业内的最佳实践显示,定期监测切割头的同轴度与镜片透过率,可将切面垂直度误差控制在0.5度以内,确保复合材料部件在复杂工况下的结构可靠性。
吸音棉在碳纤维结构中的声学耦合机制
碳纤维复合材料本身具有高密度和高刚度,会反射大部分声波,导致车内或设备舱内产生明显的空腔共鸣和结构噪声。引入吸音棉作为声学解决方案,主要利用其多孔结构将声能转化为热能。吸音棉通常由聚酯纤维、玻璃纤维或特殊高分子材料制成,其内部充满大量微小孔隙,声波进入孔隙后,空气分子与纤维骨架发生摩擦和粘滞阻力,从而消耗声能。在碳纤维部件上应用吸音棉时,需重点考虑材料的声阻抗匹配,若吸音棉与碳纤维表面贴合不紧密,空气层会形成声学短路,大幅削弱吸音效果。因此,粘接工艺的选择至关重要,需使用低挥发性、高初粘力的专用胶粘剂,确保吸音棉在长期振动环境下不脱落、不移位。
吸音棉的厚度、密度及孔隙率决定了其有效吸音的频率范围。低频噪声波长较长,需要较厚的吸音材料或设置空腔共振结构才能有效吸收,而高频噪声则可通过较薄的薄层材料处理。在碳纤维与吸音棉的组合应用中,常采用“阻尼层+吸音层”的复合结构,阻尼层用于抑制碳纤维板的振动,吸音层用于吸收剩余噪声。实测数据显示,在相同体积下,优化后的吸音棉层可使车内低频噪声降低3-5分贝,显著改善听觉舒适度。此外,吸音棉的环保性能也是关键考量,需确保材料无异味、低VOC排放,以满足日益严格的车内空气质量标准。
碳纤维与吸音棉复合结构的隔音优化策略
在实现有效隔音的同时,轻量化是碳纤维应用的核心优势,吸音棉的选型与布局需兼顾声学性能与重量控制。传统玻璃纤维吸音棉密度较大,会增加整体重量,而新型聚酯纤维或聚氨酯泡沫吸音棉在保持同等吸音系数的前提下,密度可降低30%-50%,有助于整车或设备的轻量化。在结构设计阶段,可通过CAE仿真模拟声波在碳纤维-吸音棉复合结构中的传播路径,识别噪声辐射重点区域,从而精准布置吸音棉的位置与厚度。例如,在车门内饰板或引擎盖内衬等部位,针对发动机轰鸣声或路噪的主要频段,局部增加吸音棉密度或采用梯度密度设计,实现“按需吸音”,避免材料浪费。
安装工艺对隔音效果具有决定性影响,吸音棉与碳纤维部件之间的缝隙是噪声泄漏的主要通道。采用整体成型或无缝贴合技术,消除拼接缝隙,可显著提升隔音连续性。在实际应用中,部分高端案例采用激光切割成型的吸音棉直接贴合于碳纤维曲面,利用精密模具保证贴合精度。此外,还需考虑环境因素对吸音材料的影响,如湿度、温度变化可能导致吸音棉吸湿变形或老化,因此,表面覆膜处理或选用防潮型吸音材料成为常见优化手段。通过系统级的声学包设计,将碳纤维的结构优势与吸音棉的声学性能有机结合,可在不显著增加重量的前提下,实现优异的NVH(噪声、振动与声振粗糙度)表现。