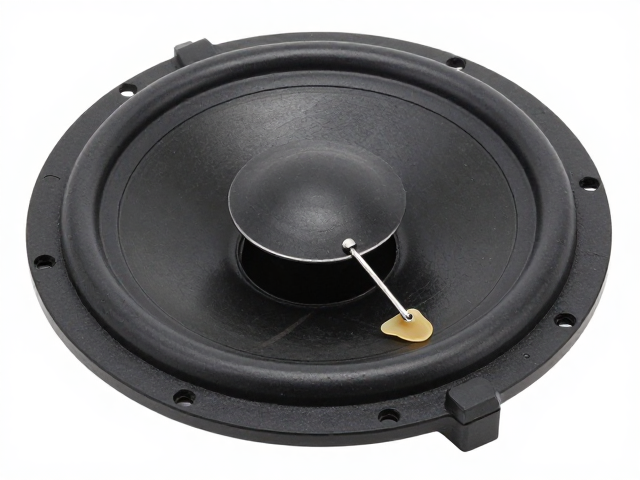
点胶工艺在扬声器音圈骨架与定心支片连接中的核心作用
扬声器声学性能的稳定度高度依赖于内部组件的机械结构完整性,其中音圈骨架与定心支片的固定方式直接决定了发声单元的线性位移与长期可靠性。传统胶粘剂涂抹方式难以应对微型化、高功率密度扬声器对精密装配的需求,点胶工艺通过精确控制胶量与位置,实现了组件间的微距连接。这种连接不仅承担着固定音圈骨架的重任,还需在动态工作中抵抗离心力与热应力,确保音圈在磁隙中保持居中,避免擦圈现象发生。
定心支片作为控制音圈径向与轴向运动的关键部件,其根部与骨架的连接处是应力集中点。点胶工艺在此处形成的胶点需具备特定的模量与厚度,以匹配支片的柔性特性。过硬的胶层会改变支片的顺性,导致失真增加;过软则无法提供足够的支撑力。因此,工艺的核心在于通过自动化设备将微量胶水精准沉积在骨架与支片的贴合界面,形成均匀且无溢出的连接层,从而在微观结构上优化声学的力学传递效率。
关键材料特性与选型逻辑
硅胶类胶水因其优异的耐高温性能和低出气率,成为高音圈工作温度环境下的主流选择。硅胶具有极高的热稳定性,能够在扬声器长时间大信号工作产生的高温下保持化学性质稳定,不易老化变黄或硬化。此外,硅胶的介电性能良好,不会干扰音圈线圈的电气特性。相比之下,环氧树脂胶水虽然粘接强度极高,但其耐热性相对较弱,且在固化过程中可能产生内应力,导致音圈骨架轻微变形,因此在高精度扬声器中应用受限。
胶水的粘度与触变性是决定点胶成型质量的另一大关键指标。高触变性胶水在受到剪切力(如点胶针头挤压)时粘度降低,便于流动填充;而在静止状态下粘度迅速恢复,防止胶水塌陷或流淌。对于音圈骨架与定心支片的点胶,通常选用中等粘度、高触性的专用结构胶。这类胶水能在点胶后迅速定型,保持预设的胶点形状,同时具备良好的浸润性,能渗透至骨架与支片表面的微观缝隙,形成严密的密封与粘接效果,有效隔绝灰尘与湿气侵入。
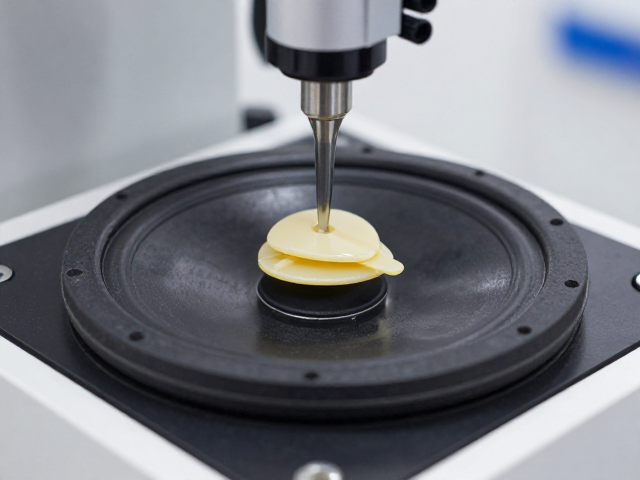
自动化点胶设备与参数控制
高精度压电式点胶阀是实现微米级胶量控制的核心硬件。压电阀通过电信号驱动压电陶瓷元件产生形变,从而精确控制针阀的开合时间与行程,实现纳升级别的出胶精度。相比传统的时间压力阀,压电阀对胶水流速的响应速度更快,能够处理高粘度胶水,且在长时间连续工作下点胶一致性更高。设备需配备高精度XYZ运动平台,定位精度需达到微米级别,以确保点胶位置与预设轨迹完全吻合,避免胶点偏移导致装配不良。
点胶参数中的压力、速度、回吸力及胶嘴温度需根据胶水特性进行严格标定。点胶压力需克服胶水粘滞阻力,确保胶水顺畅流出,但过高的压力会导致胶滴飞溅或拉丝。点胶速度影响胶点的形成过程,过快可能导致胶量不足,过慢则可能造成胶点堆积。回吸功能用于在点胶结束时迅速降低针头内压力,防止胶水残留滴落。此外,部分高性能胶水需对胶液进行恒温控制,以维持粘度稳定,确保不同批次、不同时间段点胶的一致性。
工艺执行流程与质量检测
预处理工序是确保点胶质量的基础。音圈骨架与定心支片表面需保持清洁、干燥,无油污、灰尘或氧化层。通常采用等离子清洗或超声波清洗工艺去除表面微观污染物,增加表面能,提高胶水的附着力。清洗后需立即进行点胶作业,避免重新污染。点胶过程中,视觉定位系统实时捕捉组件位置,动态调整点胶路径,补偿机械装配误差,确保每个胶点的位置精度。
质量检测环节包括外观检查、胶量称重与力学性能测试。外观检查通过高倍显微镜观察胶点形状是否饱满、边缘是否整齐、有无气泡或拉丝。胶量称重通过高精度天平测量点胶前后重量差,验证点胶的一致性。力学性能测试则模拟实际工作状态,对固定后的组件进行拉伸、剪切或振动测试,评估粘接强度与耐久性。不合格品需及时剔除,分析是胶水问题、设备参数问题还是组件表面处理问题,持续优化工艺窗口。