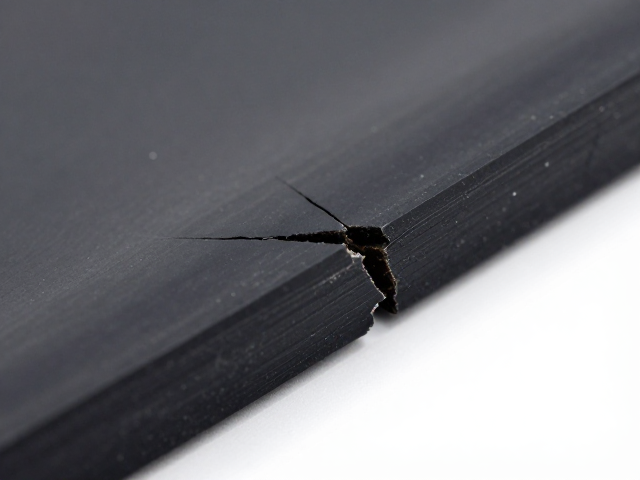
天然橡胶注塑件边缘开裂的根本成因
天然橡胶在注塑过程中出现边缘开裂,通常与材料的热历史及内应力释放密切相关。橡胶分子链在高温剪切作用下容易发生降解或交联结构改变,若注塑机筒温度设置过高或停留时间过长,会导致聚合物链断裂,削弱材料本体的机械强度。这种热损伤往往集中在模具边缘等剪切应力集中的区域,使得该部位成为裂纹萌生的先决点。此外,胶料在混炼阶段分散不均或含有气泡,也会在硫化过程中形成微观缺陷,这些缺陷在冷却收缩阶段无法通过分子链重排消除,最终表现为宏观的可见裂纹。
模具设计与浇口系统也是影响边缘完整性的关键变量。浇口尺寸过小或位置不当会导致高剪切速率,使橡胶分子高度取向,若在保压阶段补缩不足,边缘区域会因密度不均产生巨大的内应力。当注塑件脱模后,残余应力释放,若橡胶材料的弹性回复率较高,边缘处极易因应力集中而发生撕裂。同时,模具排气不畅会导致气体被困在型腔边缘,形成气穴或烧焦,不仅破坏材料连续性,还直接导致该区域物理性能下降,成为开裂的高发区。
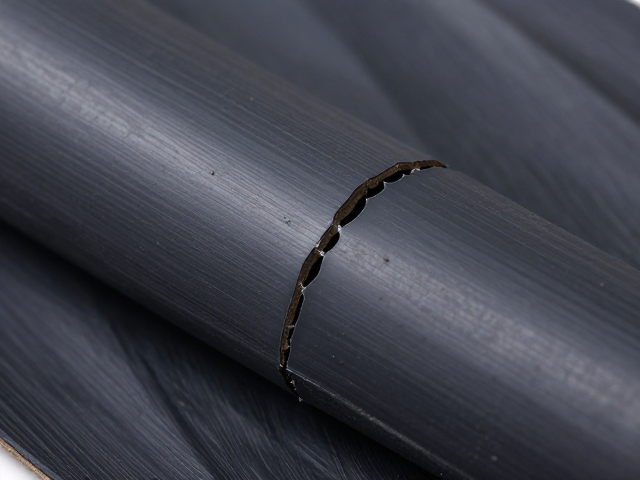
系统性检查流程与失效模式识别
针对边缘开裂现象,需建立严密的外观与微观检查流程。目视检查应重点观察裂纹的起始位置、走向及形态特征。若裂纹呈放射状从浇口附近延伸,多源于注射压力过大或熔体温度不均导致的分子取向应力;若裂纹沿模具分型面分布,则需排查合模线处的飞边或模具配合间隙。使用放大镜或体视显微镜观察裂纹断面,判断其属于脆性断裂(断面平整、无塑性变形)还是韧性断裂(断面粗糙、有撕裂痕迹),这有助于区分是材料老化、配方缺陷还是工艺参数失控。
微观结构分析可进一步验证失效机理。通过差示扫描量热法(DSC)测定胶料的玻璃化转变温度(Tg)和硫化特性,确认胶料是否处于最佳硫化状态。若硫化不足,交联密度低,材料强度不足易开裂;若过硫化,则材料变脆,抗撕裂性能下降。此外,扫描电子显微镜(SEM)可用于观察裂纹尖端微观形貌,检查是否存在填料分散不均、杂质或微孔洞。通过对比正常样品与开裂样品的分子量分布,可判断是否因加工过程中的热机械剪切导致分子链断裂,从而从微观层面锁定开裂根源。
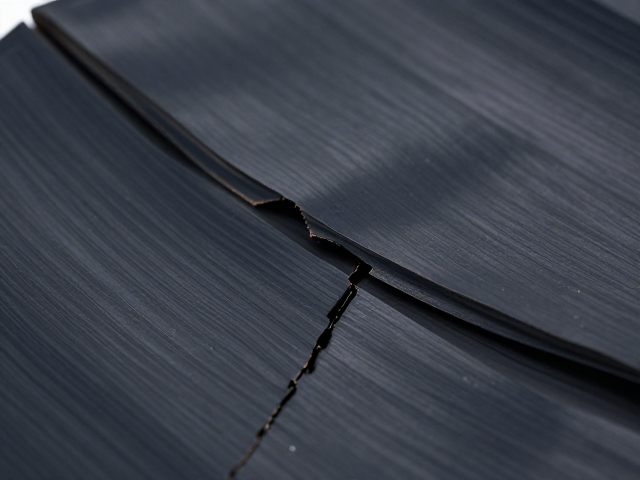
工艺优化与材料调控对策
工艺参数的精细化调整是解决边缘开裂的首要措施。降低注塑温度和注射速度可以减少剪切热和分子取向,从而降低内应力。采用分段注射控制,在充填阶段使用较低速度,避免高速射流对胶料的剧烈剪切,在保压阶段则需精确控制压力和时间,确保型腔内压力均匀分布,补偿冷却收缩。延长硫化时间或提高硫化温度,但需通过硫化仪确定正硫化点,避免过硫导致的脆化。同时,优化模具冷却系统,确保型腔均匀冷却,减少因温差引起的热应力,有助于消除边缘裂纹。
材料配方的调整与预处理同样不可或缺。选用粒径适中、分散性好的填料,并确保混炼工艺均匀,避免局部应力集中。添加适量的增塑剂或防老剂,可改善胶料的柔韧性和耐老化性能,提高抗撕裂强度。对于易开裂的胶料,可考虑调整硫化体系,使用半有效硫化体系以提高交联键的热稳定性和机械性能。在注塑前,确保胶料预热均匀,降低胶料粘度,改善流动性,减少注射阻力和内应力。此外,定期清理模具型腔,确保脱模剂喷涂均匀且适量,避免脱模剂积聚导致界面结合力下降,从而从材料和工艺两端协同提升注塑件的边缘完整性。