导热辅料悬边模切冲压工艺的核心定义与结构特征
导热辅料悬边模切冲压工艺是指在制备高导热垫片、导热界面材料(TIMs)或柔性散热组件时,通过精密模具对材料边缘进行一次性冲压成型的技术路径。该工艺的核心在于材料边缘保留一圈未切断或经特殊处理的“悬边”结构,这种结构并非传统模切的完整切断,而是通过控制冲裁深度与材料应力分布,使边缘保持一定的连接性或特殊的几何形态。在电子散热系统中,这种悬边设计能够有效应对组装过程中的对位误差,同时提供额外的密封与缓冲空间,从而优化整体热界面的接触质量。
从微观结构来看,悬边部分通常保留了材料内部的聚合物基体或填料网络的连续性,避免了因完全切断导致的边缘粉末脱落或结构松散。这种物理特性使得导热辅料在受到外部机械压力时,悬边能够像弹簧一样产生微变形,填充接触面上的微观粗糙度。相较于传统的全切工艺,悬边模切在保持材料整体导热通道的完整性的同时,提升了组件在动态负载环境下的稳定性,特别适用于需要承受振动或热循环变化的高可靠性电子设备。
工艺原理与模具设计的关键技术细节
悬边模切冲压的实现高度依赖于模具设计的精密程度,尤其是冲头与凹模的配合间隙以及刃口几何形状。在冲压过程中,模具需精确控制切入材料的深度,通常设置在材料厚度的60%至90%之间,具体数值取决于基材的硬度与延展性。对于硅胶基或丙烯酸基导热材料,模具刃口常采用微带圆角的设计,以减少边缘应力集中,防止材料在悬边处产生微裂纹。此外,模具的导向精度需达到微米级别,以确保悬边宽度的一致性,避免因模具磨损或定位偏差导致悬边高度不均,进而影响组装后的贴合效果。
工艺参数的设定需根据导热辅料的流变特性进行动态调整。导热材料中通常填充有氧化铝、氮化硼或石墨烯等高导热填料,这些刚性颗粒会增加材料的剪切阻力。因此,冲压速度、下压力及模具温度需经过严密的实验验证。较高的模具温度可以降低聚合物基体的粘度,使悬边成型更加平滑,减少边缘毛刺。同时,冲压后的材料需经历一定的应力释放过程,部分生产线会在模切后设置静置或低温固化环节,以稳定悬边结构的内应力,确保其在后续贴装过程中不会发生回弹或变形。
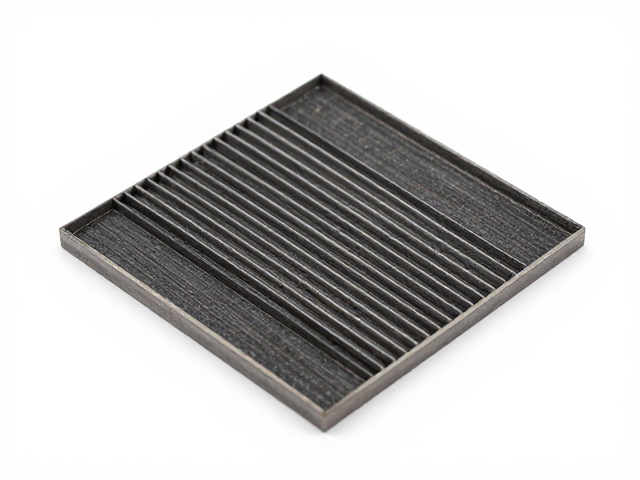
对散热效率提升的作用机制分析
悬边结构通过改善界面接触状态,直接提升了导热界面材料的热传导效率。在电子设备中,发热源与散热器之间存在微米级的空气隙,空气的热导率极低,会形成显著的热阻。悬边模切工艺制备的导热辅料,其边缘的柔性悬边在组装压力下能够向四周延展,填充接触面上的微观凹陷,从而减少空气隙的存在。这种填充效应降低了界面接触热阻,使得热量能更顺畅地从热源传递至散热结构。实验数据显示,在同等压力下,具有优化悬边结构的导热垫片相比传统全切垫片,界面接触面积可增加10%-15%,有效提升了整体散热性能。
此外,悬边设计增强了导热辅料在复杂几何形状表面的适应性。当散热表面存在非平面结构或局部凸起时,悬边能够通过自身的形变吸收不平整度,避免局部接触不良导致的热点产生。这种自适应能力使得导热辅料在应对高密度封装芯片或异形元器件时,仍能保持稳定的热界面状态。通过减少界面热阻,芯片结温可降低2-5摄氏度,这不仅提高了设备的运行稳定性,还延长了内部敏感元器件的使用寿命,特别是在高性能计算、5G通信基站等对热管理要求极高的场景中,展现出显著的技术优势。
生产质量控制与检测标准
悬边模切工艺的质量控制重点在于悬边尺寸的精度检测与材料边缘完整性评估。生产中需采用高精度视觉检测系统,实时监测悬边宽度、高度及位置偏差,确保每片产品的几何参数符合设计规范。对于悬边边缘的微观缺陷,如裂纹、分层或毛刺,需通过光学显微镜进行抽样检查,设定严格的容许阈值。同时,材料的导热系数、厚度公差及压缩形变等关键性能指标,需按照行业标准进行批次间的一致性检验,确保悬边结构不会因材料批次差异而产生性能波动。
在实际生产环境中,模具的维护与寿命管理是保证悬边模切质量稳定性的关键因素。随着冲压次数的增加,模具刃口可能出现磨损或沾附材料残留,导致悬边成型质量下降。因此,需建立严密的模具保养流程,定期清洁刃口并检测刃口锋利度与间隙变化。当检测到悬边边缘出现轻微粘连或尺寸超差时,应及时进行模具抛光或更换。通过数字化监控系统记录模具使用次数与维护记录,可实现预测性维护,最大限度减少因模具状态不佳导致的生产异常,确保悬边模切工艺的高稳定性与高效率。