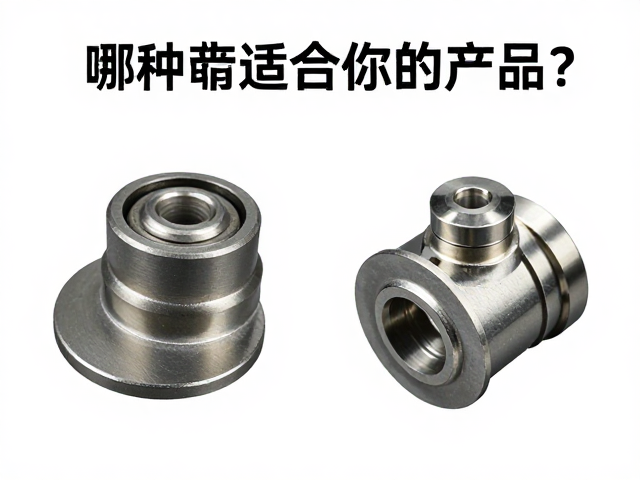
工艺原理与核心差异
铁质冲压喷粉与CNC加工代表了两种截然不同的金属成型逻辑。冲压工艺依赖于高精度模具,通过吨位巨大的冲床对金属板材进行连续剪切、拉伸或成型,随后进行表面喷粉处理,形成一层高分子聚合物保护层。这种流程具有极高的材料利用率,尤其适合大批量生产具有复杂二维或简单三维特征的零件。相比之下,CNC(计算机数控)加工属于减材制造,利用硬质合金刀具对金属块料进行铣削、钻孔或车削。它不依赖固定模具,而是通过代码控制刀具路径,能够处理从简单的平面到极其复杂的自由曲面结构,在单件或小批量生产中展现出极高的灵活性。
两者的本质区别体现在“复制”与“生成”的过程上。冲压是批量复制的过程,一旦模具调试完成,每一件产品的几何形状几乎完全一致,误差控制在微米级别,且生产效率极高,每分钟可产出数十件甚至上百件。CNC则是逐层生成的过程,每一件产品都需要经历装夹、对刀、切削、检测等完整周期,耗时较长。因此,在需要快速获得数十万件标准件时,冲压喷粉是更优解;而在需要验证设计、处理异形件或小批量定制时,CNC则是唯一可行的路径。
适用场景与生产规模
冲压喷粉工艺在消费电子外壳、汽车内饰件以及大型家电面板领域有着广泛的应用。以某主流家电品牌的不锈钢控制面板为例,其生产通常采用整卷钢板连续冲压成型,再经自动喷粉线处理,单件成型成本可压缩至极低水平,且表面均匀度一致性好,适合追求极致性价比和大规模交付的场景。这种工艺在厚度为0.5mm至3.0mm的薄壁件中表现尤为出色,能保持材料原有的延展性和强度,同时通过喷粉提供优异的耐腐蚀性和色彩多样性。
CNC加工则常见于高精度机械结构件、医疗器械组件以及高端定制金属件。例如,某些航空航天领域的连接件或医疗设备中的精密支架,由于结构复杂且公差要求极高(通常控制在±0.01mm以内),冲压工艺难以实现,必须依靠CNC的多轴联动加工。此外,对于铝合金、铜、不锈钢等高硬度材料,CNC能直接加工出色、拉丝、喷砂等多种表面效果,无需额外的喷涂工序,避免了涂层附着力或厚度不均的问题,特别适合对表面质感有极高要求且产量不大的产品。
成本结构与经济性分析
成本模型在两种工艺中存在显著的倒挂现象。冲压工艺具有典型的“高固定成本、低边际成本”特征。模具开发费用较高,一套复杂模具的成本可能在数万至数十万元人民币之间,且周期较长。然而,一旦模具投入生产,单件分摊的成本会随产量增加急剧下降。当产量超过数千件时,冲压喷粉的综合成本通常低于CNC加工。此外,冲压过程中的废料较少,材料利用率高,进一步降低了原材料成本。
CNC加工的成本结构则呈线性分布,主要受加工时间、刀具磨损和材料用量影响。由于没有模具开发的前期投入,CNC在试制阶段和小批量生产(如1-100件)中具有显著优势。但随着数量增加,单件成本居高不下。一台三轴CNC加工中心每小时的设备折旧、人工和能耗成本固定,加工一个复杂零件可能需要数小时,这使得其在大批量生产中的经济性远不如冲压。值得注意的是,CNC加工会产生大量金属屑,材料利用率相对较低,部分高价值材料如航空铝或特种钢的成本占比极高。
设计自由度与精度表现
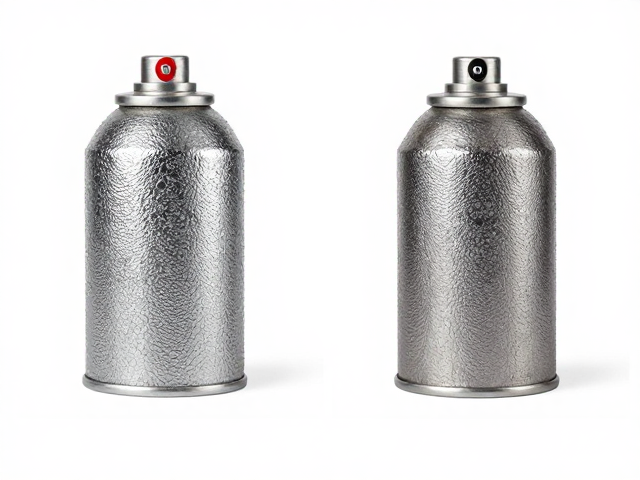
冲压工艺在设计上存在明显的局限性,主要表现为对壁厚变化、复杂曲面和内部结构的约束。冲压件通常壁厚均匀,难以实现壁厚突变或复杂的立体结构,且喷粉层厚度有限,难以覆盖过深的凹槽或盲孔内部。虽然可以通过多道工序组合实现复杂形状,但这会增加模具成本和组装难度。冲压件的精度通常保持在±0.1mm左右,对于大多数工业应用已足够,但在精密配合领域略显不足。
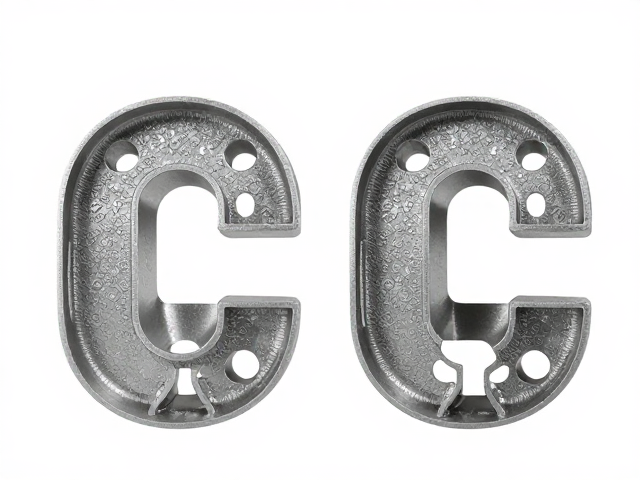
CNC加工在设计自由度上几乎不受限制,能够轻松应对倒扣、深腔、异形曲面及精密螺纹等复杂特征。设计师可以自由调整壁厚、设置加强筋、制作精细纹理,甚至在同一零件上实现不同厚度的过渡。在精度方面,现代高精度CNC设备可达到±0.005mm甚至更高的重复定位精度,能够满足精密机械、光学仪器等高端领域的严苛要求。此外,CNC加工无需担心模具磨损导致的尺寸漂移,长期生产的一致性稳定性优于冲压工艺。
表面处理与后期工艺
喷粉作为冲压件的主要表面处理方式,通过静电吸附将粉末涂料均匀覆盖在金属表面,再经高温烘烤固化。这种工艺形成的涂层厚度通常在60-100微米,具有优异的耐候性、耐化学腐蚀性和抗冲击性,色彩选择丰富,可实现哑光、高光、纹理等多种效果。然而,喷粉工艺对基材预处理要求极高,任何油污、锈迹或划痕都会影响附着力,且喷粉无法处理零件内部或深孔区域,容易出现涂层堆积或遮盖不均的问题。
CNC加工的表面处理更具多样性,既可以直接保留金属原色,展示材料的质感,也可以进行阳极氧化、电镀、拉丝、喷砂或激光打标等后处理。对于铝合金件,阳极氧化能形成坚硬的氧化膜,提升耐磨性和耐腐蚀性;对于不锈钢件,拉丝或镜面处理能提升美观度。CNC加工的表面质量直接取决于刀具参数和切削参数,通过优化工艺可获得Ra0.4甚至更低的粗糙度,表面细腻均匀,无涂层脱落风险,特别适合对环保要求高或需后续焊接、粘接的零件。