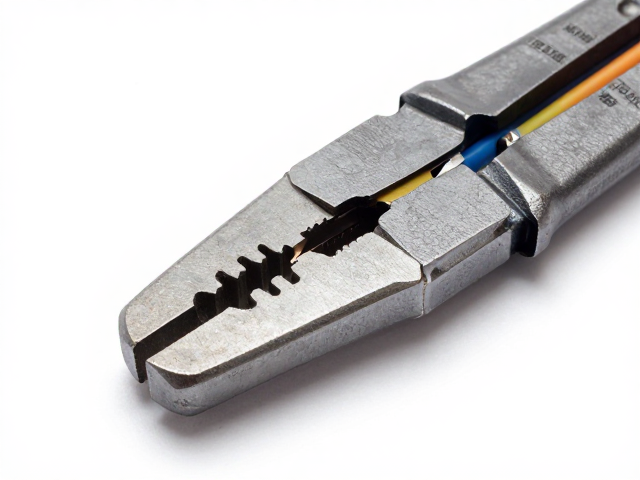
冷压端子压接基础与AWG线规的从属关系
冷压端子压接是电气连接中确保低接触电阻和机械强度的核心工艺,其质量直接取决于导体与端子金属外壳的塑性变形程度。AWG(American Wire Gauge)作为衡量导线截面积的标准单位,不仅是选择端子的依据,更是判断压接工艺是否匹配的基础参数。不同AWG规格的导线具有特定的外径和截面积,若端子的压接槽尺寸与导线AWG值不匹配,会导致压接高度过大或过小,进而引发虚接或断裂风险。在实际操作中,技术人员需严格核对导线绝缘层上的AWG标识与端子规格书,确保两者在物理尺寸上形成严密的咬合关系,这是后续所有质量检测的前提。
压接过程中的受力分析需要结合导线材质与绝缘层特性,通常铜导线的延展性要求压接模具产生足够的径向压力,使端子耳部紧密包裹导体。AWG数值越小,代表导线截面积越大,所需的压接高度和模具闭合度也相应增加。若忽视这一从属关系,强行对粗线规使用小规格端子,会导致绝缘层被过度挤压破裂,加速内部绝缘材料的老化;反之,细线规使用大规格端子则无法形成有效的冷焊效应,接触电阻会随时间推移因微动磨损而急剧上升。因此,理解AWG与压接力的对应逻辑,是规避早期失效的关键。
绝缘老化在压接过程中的应力表现与检查
绝缘老化在压接环节并非仅指长时间使用后的自然劣化,更多表现为因压接不当导致的机械性损伤和化学性加速老化。当压接高度超出标准范围,绝缘层与端子绝缘护套之间会产生过大的挤压应力,导致绝缘材料内部产生微裂纹。这些肉眼难以立即察觉的微观损伤,会在后续环境温湿度变化中成为水汽渗透的通道,加速绝缘层的水解或氧化过程。检查时需重点观察压接颈与绝缘层交界处的形态,若发现绝缘皮有发白、变形或永久性压痕,往往意味着压接力过大,这种结构性损伤会显著缩短绝缘寿命,增加漏电风险。
此外,导线绝缘材料的耐热性与压接产生的局部热量有关。虽然冷压主要依靠机械力,但过快的压接速度或模具摩擦可能产生局部温升,若导线AWG较小且绝缘层较薄,热量积聚更易导致材料软化或变形。检查时需对比标准压接图谱,正常的压接应使绝缘层与端子结合部平滑过渡,无尖锐棱角或过度拉伸。若绝缘层表面出现光泽度异常改变或弹性丧失,提示材料可能已因机械应力或热效应发生早期老化。这种基于物理形态的检查,能有效识别因工艺偏差导致的潜在绝缘失效点,确保连接点的长期稳定性。
接触质量的多维检测与AWG关联分析
接触质量的核心指标是接触电阻,其与压接界面的紧密程度及导线AWG规格有着严密的物理关联。在理想压接状态下,端子与导线之间通过冷作硬化形成金属间结合,接触面积越大,电阻越低。通过微欧计测量压接后的接触电阻,是验证接触质量最直接的手段。不同AW规格的导线,其允许的最大接触电阻值在行业标准中均有明确界定,例如对于0.5mm²至1.5mm²的常用线规,接触电阻通常需控制在毫欧级别。若实测电阻远超标准值,需排查是否因导线氧化、压接高度不足或AWG选择不匹配导致的有效接触面积减小。
除了电阻值,机械拉力测试是评估接触质量的另一项硬性指标。依据相关电气连接标准,压接后的端子需能承受一定的轴向拉力而不脱落。这一拉力值与导线AWG及端子材质强度直接相关,AWG越大,通常要求的抗拉强度越高。在实际检查中,使用拉力试验机对指定AWG的导线进行拉伸,若导线在端子压接处断裂而非滑脱,说明压接质量合格;若导线从端子中滑出,则表明压接高度不足或模具磨损严重,导致摩擦力不足以维持连接。这种结合电气性能与机械强度的双重验证,能全面反映接触界面的真实状态。
标准化检查流程与数据追溯
建立基于AWG的标准化检查流程,能够系统化地管理压接质量,减少人为误差。检查步骤应涵盖外观检查、尺寸测量、电气测试及拉力验证四个环节,每个环节需对应具体的AWG参数范围。外观检查需确认端子无变形、绝缘层无破损;尺寸测量重点核查压接高度,使用千分尺精确到0.01mm,并与该AWG对应的标准公差进行比对;电气测试使用经过校准的微欧计,记录不同负载下的电阻变化;拉力测试则需使用符合标准量程的拉力计,确保测试数据的可追溯性。所有数据应记录在案,形成可追溯的质量档案,以便在出现异常时进行反向排查。
数据追溯不仅是质量控制的手段,也是持续改进工艺的基础。通过分析不同批次、不同AWG规格下的压接数据,可以发现模具磨损规律或材料批次差异带来的影响。例如,当某一特定AWG规格的导线在连续生产中接触电阻呈上升趋势,需立即停机检查模具刃口磨损情况或导线表面氧化状况。这种基于数据的动态调整,能确保压接工艺始终处于受控状态。定期检查测量仪器的校准状态,确保千分尺、微欧计和拉力计的精度符合标准要求,是维持数据真实性的必要措施。通过严密的流程设计和数据管理,冷压端子的压接质量得以在标准化框架内得到持续保障。