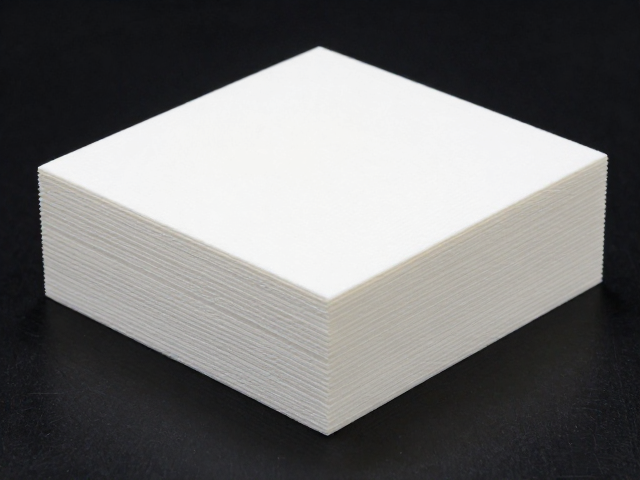
层间剥离力测试的核心原理与材料特性差异
层间剥离力测试主要评估材料在受到垂直于层压方向或层间结合面的拉力时,抵抗分层或剥离的能力。对于3D打印成型件,这一指标直接反映了打印过程中层与层之间的分子扩散与机械咬合效果。常见的熔融沉积成型(FDM)技术,其层间强度通常低于材料本身的本体强度,这是因为打印头逐层堆积时,前一层表面已发生一定程度的冷却固化,新沉积的材料难以实现完美的热熔融合,导致层间存在微观缝隙或结合力薄弱点。相比之下,纸质材质作为一种天然纤维复合结构,其强度主要依赖于植物纤维间的氢键结合以及表面涂层或粘合剂的化学连接。纸张在受到剥离力时,往往表现为纤维撕裂或涂层脱落,其失效模式与3D打印塑料件的层间断裂存在本质区别,前者更多受纤维取向和含水率影响,后者则高度依赖于打印温度、层高及填充密度等工艺参数。
在测试过程中,剥离力的数值会受到材料微观结构及成型工艺的显著影响。3D打印件如使用ABS或PLA材料,其层间剥离力通常遵循线性弹性阶段后出现塑性屈服或脆性断裂的过程,数据波动与打印床的温度稳定性及喷嘴流速密切相关。纸质材质由于具有多孔性和吸湿性,环境湿度变化会极大改变其纤维间的结合力,导致剥离力数据出现较大离散性。例如,高湿度环境下纸张纤维吸湿膨胀,氢键作用减弱,剥离阻力可能显著下降。这种对环境敏感性的差异,使得在进行跨材质对比时,必须严格控制测试环境的温湿度条件,以确保数据的可比性与可复现性。测试标准多参照ASTM D903或GB/T 2790等薄膜或片材剥离强度测试规范,通过特定角度和速度的拉伸,记录剥离过程中的力值变化曲线,从而量化材料的界面结合性能。
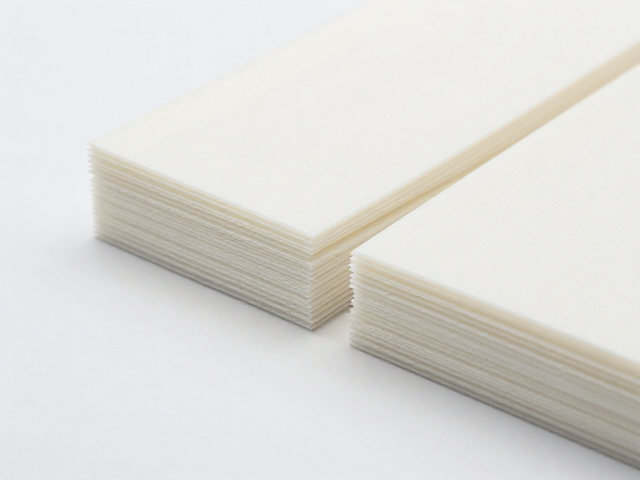
3D打印成型件的层间剥离特性分析
3D打印成型件的层间剥离行为与其打印方向、填充策略及材料热性能紧密相关。在FDM打印过程中,层间结合力通常低于材料在平行于打印方向的拉伸强度,这意味着打印件在受到垂直于打印层面的载荷时更容易发生分层失效。为了提升层间剥离力,实践中常采用提高打印温度以增强聚合物链的扩散,或增加层间接触面积如减小层高。然而,过高的温度可能导致材料降解,反而削弱界面强度。此外,填充密度和填充图案的设计会间接影响层间结合,高填充密度虽能提高整体刚度,但若层间打印参数未优化,仍可能在层间结合面出现薄弱点。对于结晶性塑料如PEEK,其结晶动力学对层间强度影响巨大,冷却速率过快会导致结晶度不均,进而降低层间剥离阻力。
不同3D打印材料在剥离测试中表现出截然不同的力学响应。以PLA为例,其刚性较大但韧性有限,层间剥离时常表现为脆性断裂,剥离力曲线较为平稳但峰值较低。而使用TPU等柔性材料时,层间剥离往往伴随较大的弹性变形,剥离力曲线可能出现波动,反映出色料与基体间的粘附与滑移过程。值得注意的是,3D打印件的各向异性特征使得层间剥离力在不同打印方向上差异显著,垂直于打印层的剥离力通常仅为平行方向强度的30%-60%,这一数据范围在工程应用中需重点考量。通过扫描电子显微镜(SEM)观察剥离后的断口形貌,可以发现层间存在未完全熔合的孔隙或界面缺陷,这些微观结构特征直接决定了宏观剥离力的数值表现,也为优化打印工艺提供了直观的改进依据。
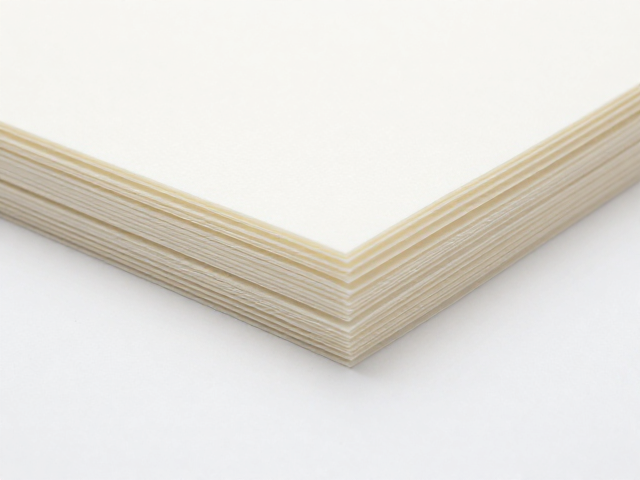
纸质材质的剥离强度表现与影响因素
纸质材质的剥离强度表现受其纤维结构、加工工艺及表面处理方式的多重影响。传统纸张由植物纤维交织而成,纤维间的氢键结合力构成了纸张的基本强度基础。在剥离测试中,纸张的失效模式通常表现为纤维拔出、撕裂或涂层剥离,具体形式取决于纸张的类型和测试条件。例如,铜版纸表面覆盖涂料,剥离力主要反映涂层与纸基的结合强度,若涂层附着力不足,易发生整片脱落;而无涂布的牛皮纸则更多表现为纤维网络的撕裂,剥离力曲线呈现锯齿状波动,反映出色纤维逐个断裂或拔出的过程。纸张的含水率是关键影响因素,随着含水率增加,纤维软化,氢键作用减弱,剥离强度通常呈下降趋势,这一特性使得纸质材料在潮湿环境下的应用需格外注意其力学性能的衰减。
纸质材质的层间剥离特性还与其层压结构或复合形式密切相关。多层纸板或经过层压处理的纸质复合材料,其剥离强度取决于层间粘合剂的性能及纸张表面的粗糙度。在包装行业常用的瓦楞纸板中,面纸与瓦楞芯纸之间的剥离力直接影响纸板的抗压强度和缓冲性能。测试中若发现剥离力异常低,可能源于粘合剂用量不足、干燥不充分或纸张表面施胶度不合适。此外,纸质材料的纤维取向也会影响剥离行为,沿纤维方向与垂直纤维方向的剥离阻力可能存在差异,这种各向异性特征与3D打印件类似,但成因不同,主要源于造纸过程中浆料流动和压榨成型造成的纤维排列。通过调整造纸工艺参数或引入改性剂,可有效提升纸质材质的层间结合力,满足不同应用场景对强度和耐用性的要求。
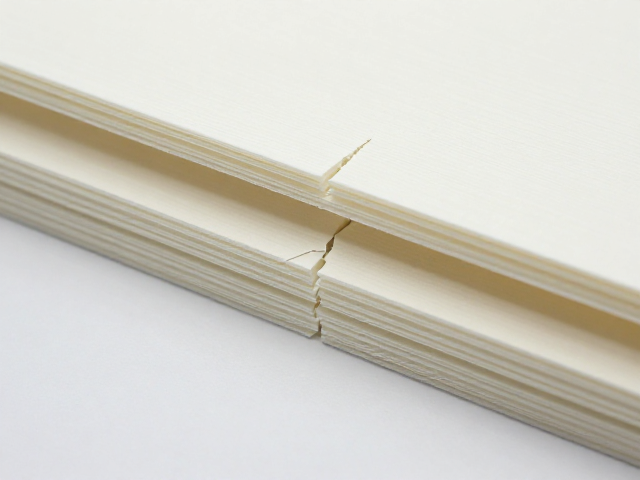
跨材质对比的数据逻辑与测试一致性
在进行3D打印成型件与纸质材质的层间剥离力对比时,必须解决材料形态、测试条件标准化及数据解读逻辑的问题。由于3D打印件多为刚性或半刚性块状/片状结构,而纸质材质多为薄片状,直接对比绝对剥离力数值可能缺乏工程意义。因此,测试中常引入剥离强度(单位:N/mm)或能量吸收(单位:J/m²)等归一化指标,以消除试样宽度和厚度差异带来的影响。测试速度的选择也至关重要,根据Viscoelastic材料特性,拉伸速度越快,高分子链段运动受限,3D打印件及纸质材料(若含粘合剂)的剥离力通常呈上升趋势。为确保数据可比性,不同材质应遵循相同的测试标准规范,如控制拉伸速度、剥离角度及试样尺寸,以消除因测试参数不一致导致的系统性误差。
数据解读需结合材料的失效机理进行分析,而非仅关注数值高下。3D打印件的层间剥离力数据反映了聚合物界面的结合质量,数值越高通常意味着打印工艺优化得当,层间融合良好;纸质材质的剥离力数据则揭示了纤维间或涂层与基体的结合状态。若两者数值接近,并不意味着其性能等效,因为其破坏模式、能量耗散机制及应用场景截然不同。3D打印件可能在剥离过程中吸收更多塑性变形能,而纸质材质则更多通过纤维撕裂耗散能量。因此,对比分析的核心在于理解不同材料在界面结合上的物理化学本质,以及其在实际负载下的表现差异。通过建立严密的测试数据库,记录不同工艺参数或环境条件下的剥离力变化,可为材料选型和工艺改进提供可靠的数据支撑,避免脱离实际应用场景的空泛比较。