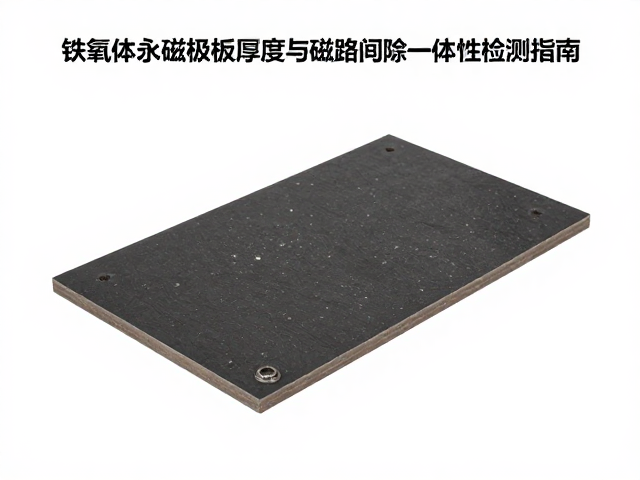
铁氧体永磁极板厚度测量的核心要素
铁氧体永磁材料在制造过程中,由于烧结和研磨工艺的特性,极板表面平整度与厚度均匀性会直接影响最终磁体的性能表现。厚度是决定磁路设计参数的关键几何尺寸,其偏差会导致气隙磁密分布不均,进而影响电机或传感器的工作效率。在实际生产环境中,常规的高精度千分尺虽能应对基础测量,但在面对批量极板时,接触式测量容易因压力导致极板微变形或表面划伤,因此非接触式光学测量或高精度激光位移传感器逐渐成为行业主流选择,以确保数据的客观性与可重复性。
测量环境的稳定性对结果具有显著影响,温度变化会引起铁氧体材料及测量设备的微小热胀冷缩,从而引入系统性误差。标准实验室通常要求将环境温度控制在20℃±2℃范围内,相对湿度保持在50%-70%,以消除环境波动对精密测量的干扰。此外,极板表面的清洁度至关重要,氧化层、油污或粉尘颗粒附着在测量面上,会直接导致读数偏大或波动,因此在每次测量前必须使用无水乙醇和无尘布对极板工作面进行规范清洁,确保测量基准面的物理状态符合检测规范。
磁路间隙一致性检测的技术路径
磁路间隙的一致性检测旨在验证极板组装后,各磁极间空气隙长度的均匀程度,这一参数直接关联磁场的线性度与对称性。常用的检测方法包括塞尺法、气动量规法以及激光扫描法。塞尺法适用于间隙较大且精度要求相对宽松的场景,操作简便但依赖人工经验,效率较低。对于高精度要求的工业场景,气动量规通过测量气流背压变化来间接反映间隙大小,具有响应速度快、非接触的特点,适合在线快速筛查。激光扫描技术则能生成严密的三维间隙分布图谱,通过算法计算出色差分布,是目前实现高一致性检测的主流技术手段。
检测过程中,定位基准的选择决定了数据的有效性。极板通常需通过高精度夹具固定,确保极板平面与检测基准面平行,避免倾斜导致的测量误差。在进行间隙扫描时,需覆盖极板的有效工作区域,重点监测边缘与中心位置的差异。数据记录需包含每个测点的具体数值,并通过统计过程控制(SPC)方法计算极差和标准差,以量化一致性水平。若发现某区域间隙异常,需结合极板厚度数据进行关联分析,判断是由极板本身厚度不均引起,还是由装配结构变形导致,从而为工艺改进提供精准的数据支撑。
数据处理标准与误差分析逻辑
获取原始数据后,需依据相关行业标准或企业内控规范进行数据清洗与判定。常见的判定逻辑设定允许公差范围,例如厚度公差控制在±0.05mm以内,间隙一致性偏差不超过±0.02mm。数据处理时需剔除因表面瑕疵导致的离散异常点,但需记录异常点位置以评估表面质量。对于批量数据,通常采用Xbar-R控制图监控过程稳定性,若连续出现超出控制限的数据点,则提示生产环节可能存在系统性偏差,如研磨轮磨损或烧结变形不均。
误差来源分析需涵盖仪器误差、人为操作误差及环境误差三个维度。仪器本身的非线性误差需通过定期校准标准块进行修正,标准块需溯源至国家计量基准。人为操作误差主要体现在装夹力度和读数习惯上,通过自动化检测设备可有效降低此类风险。环境误差则需通过恒温恒湿措施加以抑制。在报告生成时,应明确标注测量设备的型号、精度等级、校准日期以及环境条件,确保检测结果具备可追溯性。严禁使用未经校准的设备或超出有效期的标准件进行关键数据检测,以保障检测结论的法律效力与技术权威性。