铝合金挤压型材的表面预处理与电镀前处理工艺
铝合金基体化学性质活泼,直接进行电镀难以获得结合力良好的镀层,因此前处理工序是决定最终成品质量的核心环节。挤压成型的型材表面通常附着有脱模剂残留及氧化膜,需经过强碱腐蚀或酸洗去除表面杂质,随后进行出光处理以活化金属表面。这一阶段的工艺参数控制极为关键,温度、时间以及溶液浓度直接影响着基体的微观状态,过强的腐蚀会导致表面粗糙甚至产生过腐蚀现象,而处理不足则会引起镀层起泡或脱落。
除油与活化后的型材需进入预浸或活化槽,去除表面自然形成的氧化膜,确保基体处于纯净的金属活性状态。对于6060、6063等常用挤压合金,硅含量对电镀效果有显著影响,高硅铝合金表面易形成不导电的硅膜,需通过特殊的电化学活化或多次浸锌工艺解决。这一过程通常采用浸锌法或全浸法,锌层作为中间过渡层,既隔离了铝基体与镀液的直接接触,又为后续镍铬沉积提供了良好的附着基础,其厚度均匀性直接决定了后续镀层的致密性。
化学镀镍与电镀铬的多层复合沉积机制
在获得稳定锌过渡层后,工艺进入化学镀镍阶段,该步骤通常在无电沉积槽中进行,利用还原剂在催化表面自发反应沉积镍层。化学镀镍层具有优异的耐腐蚀性和硬度,且厚度均匀,能有效填补微观孔隙。对于装饰性铬镍复合层,镍层的厚度通常控制在10-20微米之间,过厚会增加成本且易产生内应力导致剥落,过薄则无法提供足够的屏障保护。溶液中的镍盐浓度、稳定剂比例以及pH值需实时监测,以确保沉积速率稳定,避免出现针孔或粗糙现象。
化学镀镍完成后,工件进入电镀铬工序,主要沉积装饰性铬层或功能性硬铬层。装饰性铬层极薄,通常仅为0.1-0.3微米,主要提供银亮外观和反射光泽,其下需有足够的镍层作为反射底层。若为功能性硬铬,厚度可达数十至数百微米,主要用于耐磨和抗压。电镀过程中,电流密度、温度及铬酸与硫酸的比例直接影响镀层的结晶形态和孔隙率。铝合金电镀铬对电流分布极为敏感,复杂挤压型材需借助辅助阳极或阴极屏蔽技术,确保凹槽及内壁镀层均匀,避免出现“黑斑”或露底现象。
冲压折弯成型对镀层完整性的影响评估
铝合金挤压型材在完成表面处理后,若需进行二次冲压或折弯加工,镀层的力学性能与延展性成为关键考量因素。镍铬复合镀层虽然硬度高,但脆性较大,在受到局部塑性变形时极易产生微裂纹或剥落。在实际生产中,折弯半径需经过严格计算,通常要求折弯内侧半径大于材料厚度的1.5倍,以减少镀层应力集中。对于高精度要求的部件,折弯前的去应力退火处理可作为可选方案,通过低温退火降低基材内应力,从而提高镀层在变形过程中的抗裂能力。
冲压模具的设计需考虑镀层厚度带来的尺寸公差变化,铝合金挤压型材本身存在公差,叠加镀层厚度后,总厚度可能增加0.1-0.5毫米,直接影响后续装配精度。折弯过程中,镀层与基材的剥离强度测试是必检项目,行业标准通常要求在折弯后无肉眼可见裂纹及镀层脱落。若折弯角度较大或变形率较高,部分高要求场景会选择在折弯后再进行局部补镀或采用免电镀的高强度铝合金材料,以规避镀层失效风险。此外,折弯模具表面需进行硬化处理,防止模具磨损导致型材表面划伤,进而破坏镀层完整性。
工艺流程中的成本构成与经济性分析
铝合金挤压型材电镀铬镍的成本结构主要由材料消耗、能源占用及人工工时三部分组成。电镀过程中,化学镀镍的镍盐及还原剂成本较高,且废液处理难度大,需投入专门的污水处理设备以符合环保排放标准,这部分隐性成本在总造价中占比显著。相比传统镀锌或阳极氧化,电镀镍铬的工序更长,涉及浸锌、化学镀、电镀等多道工序,生产线占地面积大,设备折旧分摊至单件产品时成本相对较高。此外,铬酸电解液具有强腐蚀性,槽液维护及定期更换也是一项持续性支出。
冲压折弯环节的成本则更多体现在模具开发与加工效率上。铝合金折弯需使用高精度液压机,模具寿命受硬度影响较大,频繁更换模具会增加停机时间。若产品批次小、品种多,模具摊销成本会急剧上升,此时需权衡采用通用模具还是专用模具的经济性。能源方面,电镀槽液需恒温控制,加热或冷却能耗较高;折弯机虽能耗相对集中,但高精度定位系统亦会增加电力消耗。综合来看,大批量标准化产品的单位成本可通过规模化生产显著降低,而小批量复杂异形件则因工艺调试和废品率控制,整体成本弹性较大。
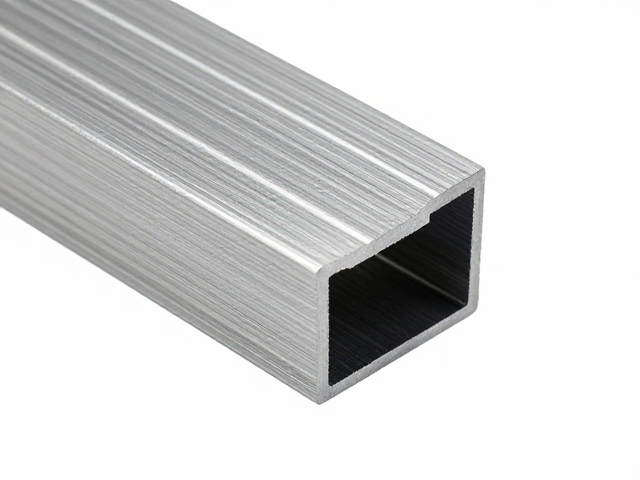
质量控制指标与检测标准解析
铝合金挤压型材电镀层的质量检测主要依据外观检查、结合力测试及耐腐蚀性评估三大维度。外观检查需在标准光源下观察镀层色泽是否均匀,有无起泡、针孔、流挂或黑斑,装饰性铬层要求具有高反射率和无色差。结合力测试常采用加热法或弯曲法,将工件加热至150-180摄氏度后迅速冷却,观察镀层是否起皮,或进行规定角度的折弯,检查镀层完整性。对于高要求场景,还会采用划格法或拉力测试量化评估附着力强度。
耐腐蚀性评估通常通过中性盐雾试验(NSS)进行,测试周期根据产品使用环境设定,常见为24小时至72小时。镀层无红锈、无腐蚀点为合格标准。此外,镀层厚度测量需使用涡流测厚仪或金相显微镜,确保镍层与铬层厚度符合设计规范。对于功能性硬铬,还需检测硬度值,通常要求HV值达到一定范围。检测过程中,需严格控制样本数量与抽样规则,确保数据具有统计学意义。不合格品需进行返工或报废处理,返工时需彻底去除原有镀层,重新进行前处理,避免层间污染导致质量波动。