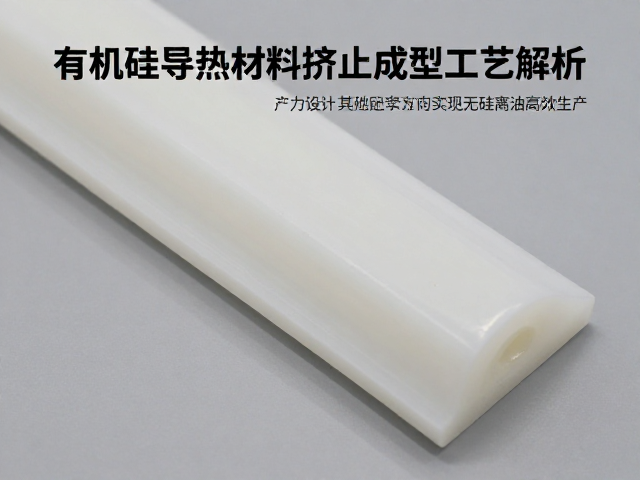
有机硅基材特性与配方设计对挤出稳定性的影响
有机硅材料因其主链硅氧键的高键能特性,具备优异的耐高低温、耐候及电绝缘性能,但在挤出成型过程中,分子链的柔顺性与较低的玻璃化转变温度常导致熔体强度不足,进而引发挤出不稳或表面缺陷。配方体系中,生胶门尼粘度的选择直接决定了加工流变性,高门尼粘度胶料虽能提升熔体强度,却可能增加挤出阻力与能耗,因此需通过精密的粘度匹配技术,平衡加工流动性与制品尺寸稳定性。
填料与添加剂的分散状态会显著改变有机硅胶料的剪切行为,纳米级填料如气相法白炭黑的表面羟基易与基体产生强相互作用,若分散不均极易造成局部应力集中,导致挤出物出现条纹或破裂。通过优化偶联剂种类与添加比例,改善填料与基体的界面结合力,可有效降低体系粘度并提升分散均匀性,这是实现无硅离油生产的基础前提,因为良好的界面结合能减少自由硅氧烷小分子的迁移与析出。
挤出成型关键工艺参数的控制逻辑
机筒温度分布是控制有机硅胶料塑化与流动的核心因素,通常采用分段控温策略,加料段温度略低以利于物料输送,压缩段与计量段温度逐步升高以促进分子链解缠结与均化。温度设定需严格遵循有机硅胶料的热分解特性,过高的温度不仅加速交联反应导致焦烧,还会促使小分子挥发物大量生成,从而在制品表面形成硅油析出现象。
螺杆转速与牵引速度的匹配决定了挤出物的定径与取向,转速过高会加剧剪切生热,导致局部温度失控及分子链断裂,增加离油风险;转速过低则生产效率低下,且可能因物料在机筒内停留时间过长而发生热老化。通过建立严密的速度闭环控制,确保挤出压力波动最小化,维持熔体流动的连续性,是抑制硅油迁移、获得表面光洁制品的关键手段。
模头设计与流道优化对表面质量的提升
模头流道的几何形状直接影响熔体的压力分布与剪切速率,平直段长度与压缩比的设计需根据有机硅胶料的特性进行精确计算,过短的流道易导致熔体破裂,而过长的流道则增加压力降与热历史。采用流线型过渡设计,消除流道死角,可有效减少物料滞留与降解,防止因局部过热或剪切过度引发的硅油析出。
模唇间隙的均匀性控制对挤出制品的厚度公差及表面平整度至关重要,微米级的间隙偏差可能导致挤出物出现波浪纹或厚度不均,进而影响后续加工与外观。通过高精度研磨与装配工艺,确保模唇平行度,并结合在线测厚反馈系统动态调整模唇螺栓,可显著提升挤出制品的一致性,从物理结构上降低因应力释放导致的硅油迁移。
冷却定型与后处理工艺对离油现象的抑制
冷却水槽的温度梯度设计需与挤出物结晶或固化过程相匹配,快速且均匀的冷却能固定分子链构象,减少自由体积,从而降低小分子物质的迁移能力。水温控制需避免剧烈温差导致的制品内应力,通常采用多级冷却区,逐步降低温度,使挤出物平稳定型,防止因冷却不均引发的翘曲或内部缺陷。
牵引过程中的张力控制直接影响制品的分子取向,适当的牵引力可促进分子链沿挤出方向排列,提升力学性能,但过大的张力可能导致制品变细或断裂,同时加剧内部应力。通过优化牵引轮材质与表面处理,减少摩擦系数,并结合无张力牵引技术,降低表面刮擦与发热,可有效防止因机械作用导致的硅油挤出与表面污染,确保产品达到无硅离油的高标准要求。