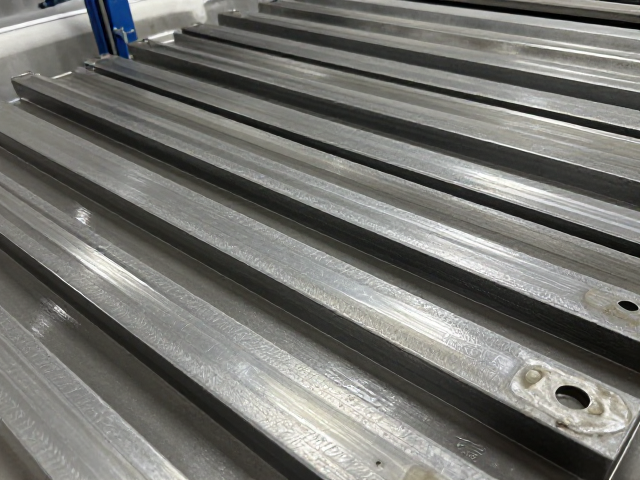
前处理钝化质量对电泳膜层附着力的决定性影响
铁质冲压件在进入电泳槽之前,前处理工序中的表调与磷化或钝化环节直接决定了涂层的微观结合力。若脱脂不净或水洗残留,会导致膜层出现针孔或起泡,进而引发后续烘烤过程中的热应力集中,造成零件几何形状的微小扭曲。实际操作中,需严格控制脱脂液的温度和浓度,确保冲压件表面无油污、氧化皮残留,同时通过电导率监测来验证漂洗水的纯度,避免杂质离子干扰钝化膜的形成。
钝化膜的厚度与均匀性是减少失真的关键变量,过厚或疏松的膜层在电泳过程中容易发生剥离,导致涂层厚度不均,进而因收缩力差异引起工件翘曲。建议采用纳米级锆化或硅烷化处理替代传统磷化,这类工艺形成的转化膜更薄且致密,能显著降低因膜层自身应力导致的形变风险。同时,需定期检测钝化槽液的活性成分浓度,确保每批次零件表面的转化膜一致性,从源头上消除因基底处理不均引发的品质波动。
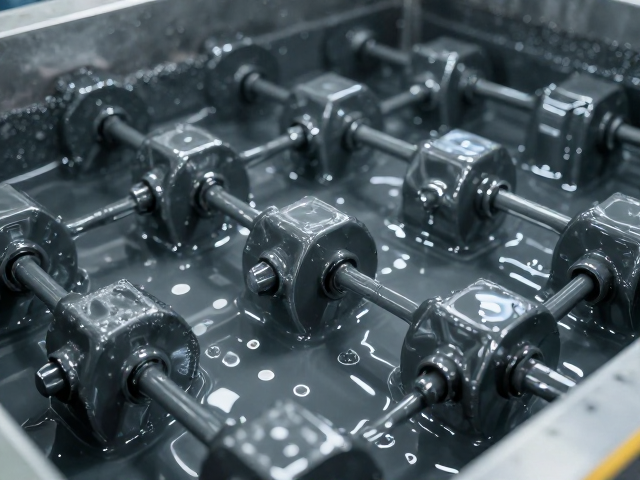
电泳涂装过程中的电场分布与电流密度控制策略
电泳涂装时的电场分布均匀性直接关联于涂层的沉积速率和最终膜厚的均一性,对于结构复杂的铁质冲压件,电极位置与电压参数的设定需经过严密的仿真计算。过高的槽电压会导致电解反应剧烈,产生大量气泡附着在工件表面,形成粗糙面并增加局部热应力,从而加剧零件在烘烤阶段的变形。通过优化挂具设计,增加辅助电极或屏蔽板,可以修正复杂几何部位的电场死角,确保电流密度在不同区域保持平稳,减少因局部过厚或过薄导致的收缩力差异。
电流密度的稳定性是维持电泳过程平稳运行的核心,频繁波动会导致涂层出现流挂、橘皮等缺陷,这些表面不平顺会在高温烘烤时加剧内应力释放,导致零件失真。建议引入自动化的电压电流控制系统,实时监测槽液温度、pH值及固体分含量,根据参数变化动态调整输出电压。在实际生产中,应将槽液温度控制在规定的范围内,通常维持在28-32℃之间,以平衡树脂的溶解度与反应速率,确保涂层在固化过程中应力释放均匀,提升整体尺寸稳定性。
固化工艺中的温度曲线与应力释放管理
烘烤固化阶段的温度曲线设计对减少铁质冲压件失真起着至关重要的作用,升温速率过快会导致涂层表面迅速交联固化,而内部溶剂尚未完全挥发,形成巨大的内应力。这种应力在冷却过程中无法均匀释放,极易导致薄壁或细长部位的扭曲变形。采用分段升温策略,先在较低温度区间进行预烘,使溶剂缓慢挥发,再逐步提升至最终固化温度,能够有效缓解应力集中。需精确校准烘道各温区的温度传感器,确保实际温度与设定值偏差控制在±2℃以内,避免局部过热引发不可逆的形变。
冷却阶段的速率同样会影响最终产品的几何精度,急速冷却会锁住涂层内部的残余应力,导致零件在后续加工或使用中发生二次变形。建议优化烘道末端的冷却风幕设计,采用强制风冷与自然冷却相结合的方式,使零件在受控的速率下均匀降温。同时,需关注烘道内的空气流速和洁净度,防止粉尘污染影响涂层外观,进而因补漆或打磨等二次处理破坏原有结构。通过建立严密的烘烤数据记录体系,追踪每批次零件的升温与冷却曲线,为工艺参数的微调提供真实的数据支撑,确保持续稳定的高品质输出。