有机硅导热材质挤出成型的核心难点与材料特性
有机硅材料因其优异的耐高低温性能和电绝缘特性,成为电子散热领域的重要选择,但其分子链结构的特殊性使得传统挤出工艺面临巨大挑战。有机硅聚合物通常具有较低的熔体强度和较高的粘性,在通过挤出机模头时极易发生熔体破裂或尺寸不稳定现象,这直接限制了薄壁制品的成型精度。要实现超薄化设计,必须解决材料在极低厚度下保持结构完整性与导热效率平衡的问题,任何微小的工艺波动都可能导致管材塌陷或壁厚不均。
为了应对这一物理特性,配方体系需要进行针对性调整,通常采用高乙烯基含量的硅橡胶作为基体,并引入特殊结构的交联剂以优化流变行为。通过调整填料如氧化铝、氮化硼等导热填料的粒径分布与表面处理,可以在降低粘度的同时维持较高的导热系数。这种材料层面的改良是超薄挤出的前提,它确保了材料在受到剪切力时能保持均匀的流动状态,避免因局部应力集中导致的断裂或变形,为后续极薄壁型的成型奠定物质基础。
精密挤出装备与模头设计的技术突破
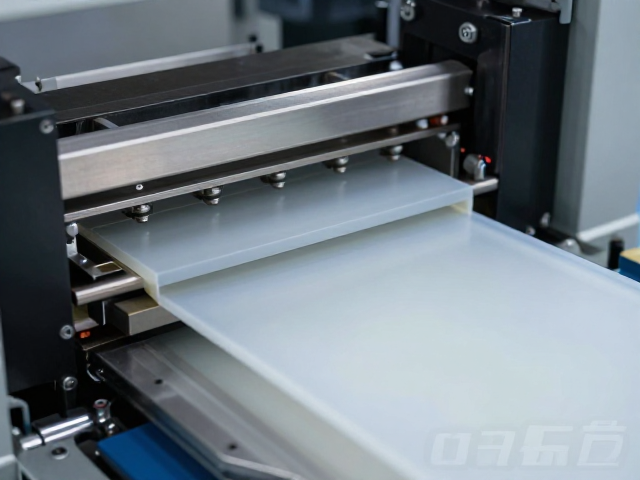
超薄有机硅制品的成型高度依赖于高精度挤出生产线,其中模头的设计起着决定性作用。传统的模头结构难以应对有机硅材料极低的模量,因此需要采用多层复合模头或带有精密定径套的专用模头系统。模头流道的过渡区域需经过严密的流体动力学计算,确保熔体在进入成型区前获得均匀的压力和速度分布,消除死区,防止因流动不均导致的壁厚偏差。对于直径小于指定毫米级的导热管,模芯与模套的同心度控制需达到微米级别,这是保证产品几何精度的关键硬件条件。
牵引与定径系统的同步配合同样不可或缺。由于有机硅材料在高温下软化,牵引力过大会导致管材拉伸变细甚至断裂,过小则会造成堆料。现代超薄挤出线通常配备高精度气动或伺服牵引装置,配合真空定径套,利用负压吸附力稳定管材外形。真空度的精准调控能够抵消材料内部应力,防止管材在冷却过程中因收缩不均产生椭圆度或波浪纹。这种硬件层面的精密协同,使得有机硅导热材质能够稳定成型出厚度低至数毫米甚至更薄的复杂截面结构。
工艺参数调控与在线检测体系的应用
挤出过程中的温度曲线控制是决定超薄成型质量的核心软性因素。有机硅材料的交联反应受温度影响显著,机筒各区的温度设定需精确匹配树脂的熔融与固化特性。对于超薄壁产品,剪切热效应会加剧熔体温度升高,因此需适当降低挤出转速或优化螺杆压缩比,以控制熔体温度在最佳加工窗口。同时,模头温度的均匀性至关重要,任何局部温差都会导致熔体粘度差异,进而引发壁厚波动。通过高精度PID温控系统实时监测并调整,可确保熔体以恒定粘度通过模唇。
在线激光测径仪与视觉检测系统的引入,实现了超薄有机硅制品的实时质量控制。传统的人工抽检无法应对连续生产中的微小缺陷,而自动化检测系统能以毫秒级频率监测管材外径和壁厚变化,并将数据反馈至挤出机速度控制系统进行动态补偿。这种闭环控制机制能够自动识别并修正因材料批次差异或环境波动引起的尺寸漂移,确保每一米管材都符合超薄设计的公差要求。实时数据记录也为后续工艺优化提供了可追溯的大数据支持,提升了整体制程的稳定性与一致性。