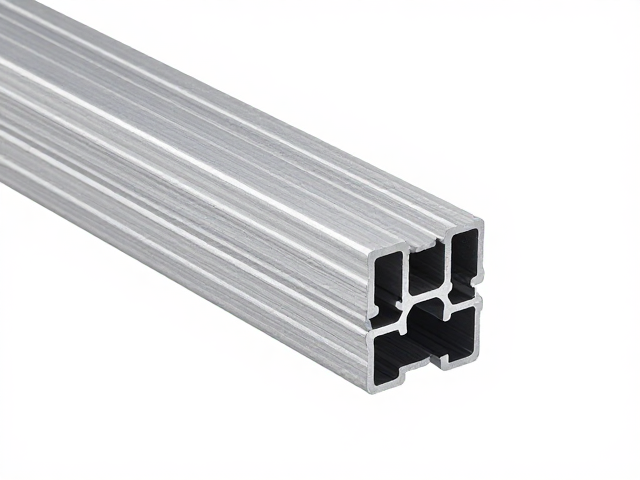
铝合金挤压型材卡扣结构的力学设计与应力分布
铝合金挤压型材在组装过程中,卡扣结构的设计核心在于平衡装配时的插拔力与使用过程中的保持力。常见的卡扣形式包括燕尾槽、倒钩式以及螺旋锁紧结构,其几何参数直接决定了连接的稳定性。在设计初期,需重点计算卡扣臂的挠度与最大应力值,确保材料在弹性变形范围内工作,避免因塑性变形导致连接失效。通过有限元分析模拟不同壁厚和倒角角度下的应力集中情况,能够有效识别潜在断裂风险点,从而优化卡扣根部过渡区域的圆角半径,提升整体结构的抗疲劳性能。
材料选择对卡扣结构的可靠性有着决定性影响。6063-T5和6061-T6是挤压行业中广泛使用的牌号,其中6063系列因其优异的挤压性能和表面处理效果,常用于外观件及轻型结构连接;而6061系列则凭借更高的强度和硬度,适用于承受较大载荷或振动环境的重型设备框架。不同牌号铝合金的屈服强度差异明显,6061-T5的屈服强度通常可达180 MPa以上,远高于6063-T5的约95 MPa,这一数据差异要求工程师在计算卡扣壁厚时提供相应的安全系数,防止因材料强度不足导致卡扣断裂或永久变形。
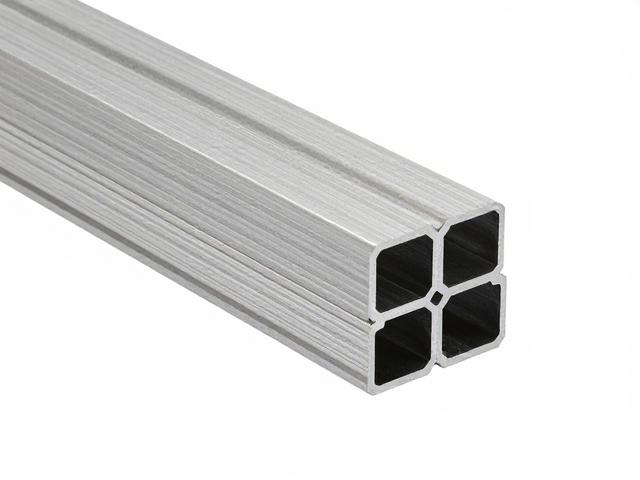
高导热铝材的热物理特性与选型逻辑
在需要快速散热的应用场景中,铝材的热导率是选型的首要依据。纯铝的热导率约为230 W/(m·K),但工业常用的铝合金因合金元素的添加,热导率会有所下降。例如,6063铝合金的热导率通常在190-220 W/(m·K)之间,而经过特殊合金化处理的6082铝合金,其热导率可维持在200 W/(m·K)左右,同时保持了较好的机械性能。选型时需明确具体工况下的温升要求,若应用场景对散热效率极为敏感,可考虑采用高纯度铝材或添加稀土元素优化微观组织,以在保持结构强度的同时最大化热传导效率。
热阻管理不仅取决于材料本身,还涉及型材截面设计对热扩散的影响。在卡扣连接处,接触热阻往往是散热路径中的瓶颈。通过优化卡扣结构的接触面积和表面处理,如采用微纹理加工或镀层处理,可以有效降低界面热阻。此外,型材内部的散热筋布局应遵循热流路径最短原则,避免热量在局部积聚。对于高功率密度器件,通常需要在铝材与热源界面使用导热界面材料(TIM),此时铝材表面的平整度及卡扣结构的压紧力均匀性,直接影响了TIM层的厚度一致性,进而影响整体散热效果。
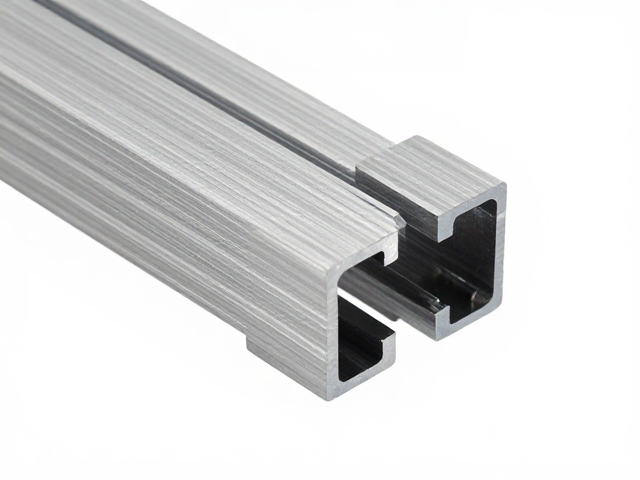
挤压工艺对型材微观组织与性能的影响
挤压工艺参数直接影响铝合金型材的微观组织特征,进而决定其最终性能。挤压速度、挤压温度和模具设计是关键控制变量。较高的挤压温度有助于改善金属流动性,但过高的温度可能导致晶粒粗大,降低材料的强度和韧性。相反,较低的挤压温度虽能提高强度,但可能增加挤压阻力,导致型材表面出现橘皮或裂纹。对于带有复杂卡扣结构的型材,模具流道设计需确保金属流速均匀,避免局部流速过快导致晶粒取向异常,影响卡扣部位的机械性能。
后处理工艺如自然时效和人工时效,对铝合金的性能定型至关重要。6063铝合金通常采用自然时效,在室温下放置24-240小时达到T5状态,而6061铝合金则常采用人工时效,通过加热至指定温度并保温预定时间,获得T6状态下的最佳综合性能。时效过程中,合金元素形成的析出相尺寸和分布均匀性,决定了材料的硬度和抗腐蚀能力。对于需要后续焊接或阳极氧化处理的型材,需严格控制挤压后的冷却速率,防止残余应力过大导致变形或影响表面处理效果,确保卡扣结构在长期使用中的尺寸稳定性。
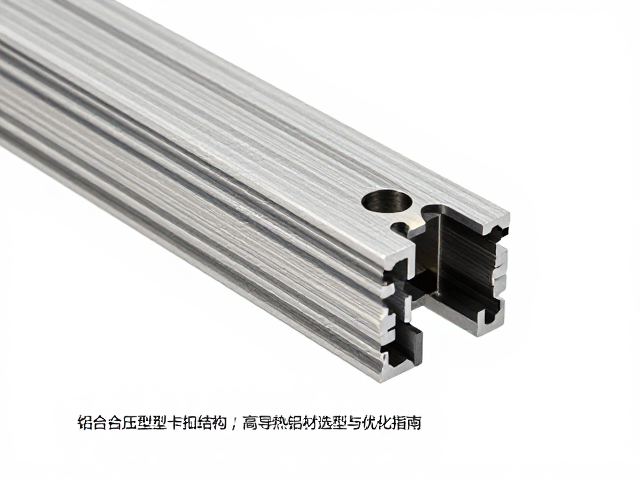
卡扣结构的热变形分析与公差控制
铝合金具有较高的线膨胀系数,环境温度变化会导致型材发生热变形,这对卡扣结构的配合精度构成挑战。在温差变化较大的户外或高温设备内部,卡扣臂的伸长或收缩可能改变预紧力,导致连接松动或过紧。设计时需计算预期温升范围内的变形量,并在公差分配中预留补偿空间。例如,对于长尺寸型材,可通过在卡扣非受力区域设置伸缩槽或采用分段式连接设计,吸收热膨胀带来的尺寸变化,防止结构应力集中引发失效。
制造公差的控制是保证卡扣装配一致性的关键。挤压型材的截面尺寸公差通常遵循GB/T 6892或EN 12020等标准,但对于卡扣配合面,需采用更严格的公差等级。卡扣配合面的表面粗糙度应控制在规定范围内,过大的粗糙度会增加摩擦系数,导致装配困难或磨损;过小的粗糙度则可能因表面贴合度不足影响散热或连接强度。在实际生产中,通过模具精密加工和挤压后的在线尺寸检测,确保卡扣关键尺寸的波动范围最小化,同时结合自动化装配设备,提高批量生产中的装配合格率。