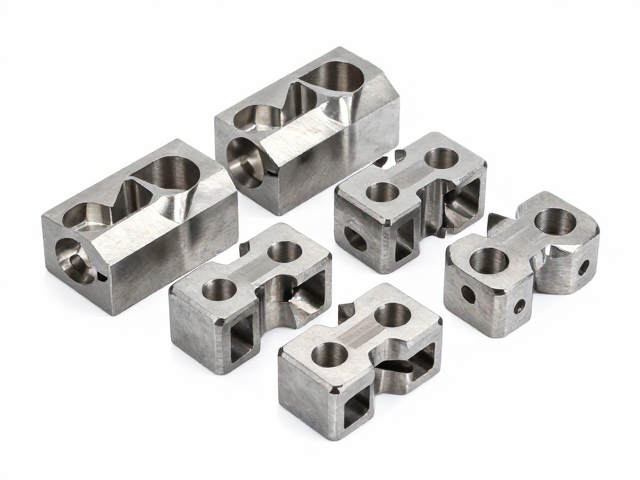
不锈钢冲压件的高精度定义与公差控制标准
不锈钢铁质冲压件的高精度通常体现在尺寸公差、平面度及表面质量的严格管控上,工业界普遍参照ISO 2768或GB/T 13914标准进行分级,其中精密级(m级)或超精密级(pm级)是高端制造场景的核心需求。在常规工业应用中,普通冲压件的公差范围可能维持在±0.1mm至±0.5mm之间,而针对航空航天、医疗器械或精密电子连接器等领域,高精度定制往往要求公差控制在±0.02mm甚至±0.005mm以内。这种精度等级的提升直接依赖于模具设计的精密性以及冲压设备的吨位稳定性,高精度的实现并非单一环节的结果,而是从材料预处理、模具加工到冲压成型全流程协同作用的产物。
为了达到上述精度指标,选材是基础且关键的一环。不同牌号的不锈钢在冲压过程中的延展性、回弹特性存在显著差异,直接影响最终成型的精度稳定性。例如,304不锈钢因其良好的综合力学性能和耐腐蚀性,常用于一般的高精度结构件;而在需要极高强度和硬度的场景下,316L不锈钢或经过冷作硬化的201不锈钢则更具优势。材料的热处理状态(如退火态或半硬态)也会决定冲压过程中的应力分布,若选材不当导致回弹率过高,后续校形工序将难以消除误差,从而无法满足高精度定制的要求。因此,在定制初期,必须根据零件的使用环境、受力情况以及精度等级,通过材料力学数据表核实其屈服强度和延伸率,以确保工艺参数的可行性。
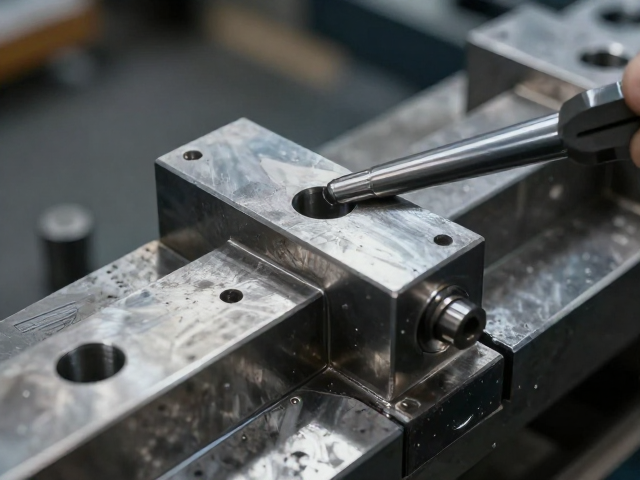
高精度定制的核心工艺流程与模具技术
高精度冲压件的制造高度依赖于模具的精度与寿命,模具型腔的加工通常采用精密磨削、线切割以及五轴加工中心完成,确保模仁表面的光洁度达到镜面效果或指定的Ra值。在冲压过程中,模具的导向机构精度决定了上下模合模的同心度,若导柱、导套间隙过大,会导致冲裁间隙不均,进而引起毛刺增大或尺寸超差。此外,高精度定制中常采用浮动销、卸料板导向等辅助定位结构,以抵消材料在冲压过程中的微小位移。现代高精度冲压还引入了自动调隙技术或动态补偿系统,通过传感器实时监测冲裁力变化,动态调整模具闭合高度,从而在大批量生产中维持极高的尺寸一致性。
除了模具本体,冲压设备的选型与工艺参数设定对精度有着决定性影响。高精度定制通常选用高刚性的闭式双点压力机或伺服冲压设备,伺服系统能够精确控制滑块的下死点位置和速度曲线,有效减少冲击振动,降低材料回弹。在工艺设计上,多工位连续冲压或精密级进模是提升效率与精度的常用手段,级进模通过精确定位的导正销在每一步冲压中校正带材位置,确保孔位、外形尺寸的累积误差控制在极小范围内。同时,冲压过程中的润滑工艺也不容忽视,合适的润滑剂能减少模具与板材间的摩擦系数,防止材料撕裂或起皱,从而保障复杂形状零件的高精度成型。
选材指南与性能匹配策略
不锈钢的牌号选择需严格对应应用场景的物理与化学需求,304不锈钢含有18%以上的铬和8%以上的镍,具备优异的耐腐蚀性和加工性能,适用于大多数常规高精度结构件及装饰性配件。若应用场景涉及海洋环境、化工设备或高腐蚀性介质,316L不锈钢中添加的钼元素能显著提升抗点蚀和缝隙腐蚀的能力,尽管其加工硬化率较高,冲压难度略大于304,但在高精度定制中仍是不可替代的选择。对于对强度要求极高且对耐腐蚀性要求相对宽容的部件,如某些高强度连接件,410或420马氏体不锈钢可通过热处理获得高硬度,但需注意其冲压性能较差,通常仅适用于简单形状或薄壁件的精密成型。
在确定牌号后,板材的状态选择直接影响冲压成型的质量与最终精度。退火态(软态)不锈钢延展性极佳,适合复杂形状、深拉伸或高精度薄壁件的成型,但后续可能需要通过校形或热处理恢复强度;半硬态或硬态不锈钢具有较高的屈服强度,成型后尺寸稳定性好,回弹小,适合对形状精度要求高且变形量较小的零件。实际选材时,需参考材料供应商提供的详细力学性能报告,重点关注抗拉强度、屈服强度、延伸率及硬化指数n值。对于高精度定制,建议优先选用经过表面清洗、钝化处理的高品质冷轧薄板,确保材料表面无氧化皮、划痕或杂质,避免因材料缺陷导致冲压过程中出现开裂或精度偏差。
质量控制与检测验证体系
高精度冲压件的质量控制贯穿生产全流程,首件检验是确保批次一致性的关键环节,需使用三坐标测量机(CMM)对关键尺寸、位置度进行全尺寸检测,并记录数据以验证模具精度与工艺稳定性。在线检测常采用自动光学检测(AOI)系统,对冲压件的外观缺陷、毛刺大小进行实时监控,确保无肉眼可见瑕疵。对于微观组织及力学性能,需定期取样进行金相分析、硬度测试及拉伸试验,验证材料在冲压过程中是否出现晶粒变形、加工硬化过度或性能衰减。检测标准需严格依据图纸要求或行业通用规范,确保每一项数据均可追溯、可验证。
长期生产中的精度维持依赖于严密的模具维护与过程监控。高精度模具需定期进行预防性保养,清理模仁残留、检查导向部件磨损情况,及时修复或更换磨损严重的冲头、凹模,防止因模具精度下降导致产品尺寸漂移。同时,建立完善的SPC(统计过程控制)体系,对冲压过程中的关键变量(如压力、行程、润滑量)进行数据采集与分析,通过控制图监测过程稳定性,及时发现异常趋势并进行调整。通过这种基于数据驱动的质量管理体系,能够确保不锈钢冲压件在大批量生产中始终保持在高精度范围内,满足高端制造对一致性与可靠性的严苛要求。