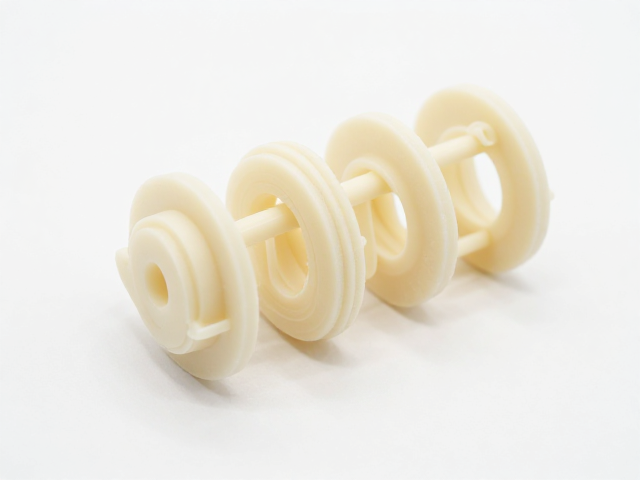
音圈骨架注塑成型的核心材料特性与工艺控制
音圈骨架作为扬声器驱动单元的关键结构件,其材料选择直接决定了热稳定性与声学表现。目前行业内主流采用聚酰亚胺(PI)或液晶聚合物(LCP)等高性能工程塑料,这类材料具备极低的吸湿率和优异的高温尺寸稳定性,能有效应对长时间大功率输出下的发热问题。聚酰亚胺玻璃化转变温度通常高于250℃,在150℃环境下仍能保持机械强度,这一物理特性使其成为高端动圈扬声器音圈骨架的首选基材。注塑过程中,熔融指数与剪切速率的匹配至关重要,过高的注射压力可能导致分子链取向过度,从而在冷却后产生内应力,引发骨架变形或开裂。
工艺控制的核心在于模具温度与冷却时间的精确调节。模具温度通常需维持在150℃至200℃之间,以确保高分子材料充分流动并减少熔接痕,这对保持骨架表面的光滑度及线圈绕制的稳定性至关重要。冷却阶段需采用模温机进行动态温控,避免因冷却不均导致的翘曲现象。实际生产中,通过监测注塑机的锁模力与射出速度,可将骨架的同心度误差控制在±0.02mm以内,这一精度指标对于后续音圈组装时的气隙均匀性具有决定性影响。此外,成型后的退火处理也是消除残余应力的必要步骤,通常在180℃环境下处理2-4小时,可显著提升骨架的长期尺寸稳定性。
复合材料折环的结构设计与声学影响机制
折环作为连接音圈与定心支片的关键部件,承担着维持音圈中心位置及提供顺性恢复力的双重功能。传统纸盆折环易受湿度影响产生形变,现代工艺逐渐转向采用复合材料,如经特殊处理的棉布、橡胶或聚氨酯基材,并通过浸渍、硫化或热压成型技术制备。复合材料折环通过多层结构设计,外层提供耐磨与耐候性,内层提供柔韧的顺性,中间层则可能加入碳纤维或芳纶纤维以增强抗撕裂能力。这种结构优化使得折环在受到大振幅冲程时,仍能保持线性位移,减少非线性失真。
声学性能方面,折环的劲度系数与阻尼特性直接影响扬声器的共振频率(Fs)及总品质因数(Qts)。复合材料配方中的橡胶增塑剂比例需经过严格计算,过高的增塑剂含量虽能降低劲度,但可能导致高温软化,影响长期可靠性;而过低的含量则会使折环过硬,限制低频延伸。实际测试数据显示,优化后的复合材料折环在100Hz以下的低频段相位失真可降低约15%,同时其耐疲劳寿命显著优于传统单一材质折环。在高频响应上,折环的质量分布均匀性会引发分割振动,因此复合材料在成型时需确保密度一致性,避免局部质量过大导致高频谐振峰的出现。
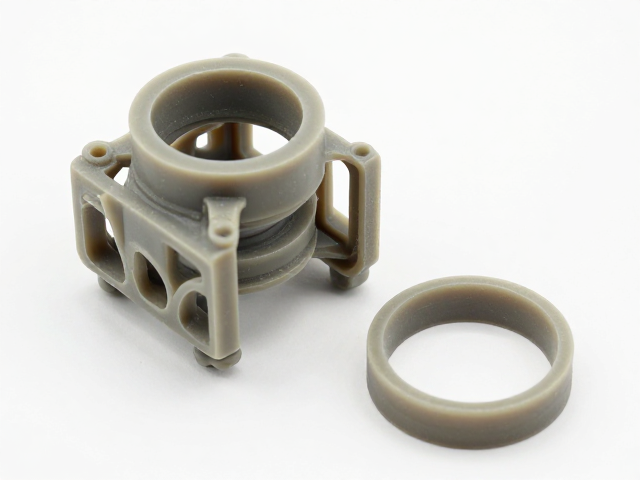
注塑骨架与复合折环的装配兼容性分析
音圈骨架与复合材料折环在组装过程中需解决热膨胀系数差异带来的配合问题。聚酰亚胺骨架的热膨胀系数约为10-20×10^-6/℃,而橡胶基复合材料折环的热膨胀系数可能高达100-200×10^-6/℃,这种差异在温度变化剧烈的使用环境中会导致配合间隙改变,进而影响气隙均匀性。为了解决这一问题,制造工艺中常采用过盈配合设计,即在常温下使折环与骨架的连接部位保持微小的过盈量,利用材料自身的弹性形变确保长期接触的紧密性。同时,骨架与折环粘接界面的处理也至关重要,通常采用等离子表面处理或专用底涂剂增加表面能,提高粘接强度,防止因振动导致的脱胶现象。
装配精度对扬声器最终声学指标具有显著影响。骨架在折环上的定位偏差会导致音圈偏位,产生摩擦噪声及灵敏度下降。高精度自动化装配线通常采用视觉定位系统,将骨架与折环的同轴度误差控制在0.05mm以内。在实际生产中,还需考虑复合材料折环在硫化过程中的收缩率变化,模具设计时需预留相应的收缩补偿空间。对于大尺寸低音单元,折环的径向刚度分布需经过有限元分析优化,确保在受到轴向冲击力时,应力能均匀分散至整个折环圆周,避免局部应力集中导致材料疲劳断裂。这种严密的工艺配合,是保证扬声器在高功率密度下稳定工作的基础。
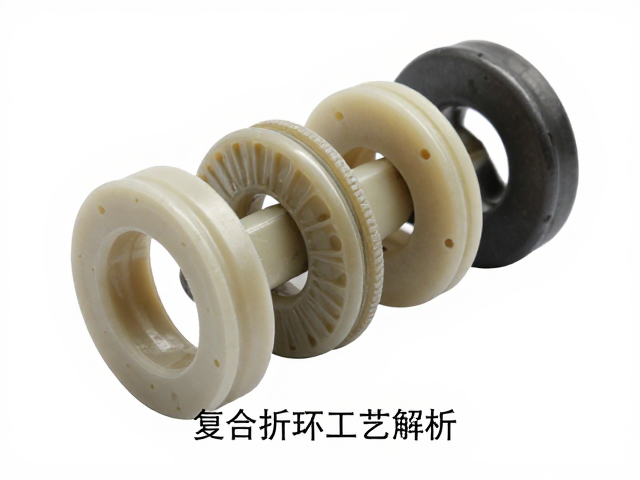
工艺参数对成品声学一致性的影响评估
生产过程中的环境温湿度控制对复合材料折环的性能一致性具有显著影响。橡胶材料的硫化反应速率受温度影响极大,车间温度波动超过±2℃可能导致折环交联密度不均,进而引起单元间灵敏度差异。为维持高一致性,生产线需配备恒温恒湿系统,将环境温度控制在23±1℃,相对湿度控制在50±5%。此外,注塑成型中的原料干燥处理也是关键环节,聚酰亚胺等材料吸湿后会导致注塑过程中发生水解,产生气泡或银纹,严重影响骨架强度。严格的原料干燥工艺要求水分含量低于0.05%,并通过在线水分检测仪实时监控,确保每批次原料符合加工标准。
批次间的数据追踪与过程能力分析是保证声学参数一致性的有效手段。通过统计过程控制(SPC)技术,对注塑压力、保压时间、硫化时间等关键参数进行实时数据采集与分析,计算过程能力指数(Cpk)。当Cpk值低于1.33时,表明工艺过程存在不稳定风险,需及时调整参数。在实际案例中,通过对注塑冷却时间的微调,可使骨架重量波动范围控制在±0.5g以内,这一重量差异对扬声器总质量影响微小,但能间接反映成型质量的稳定性。同时,折环的劲度测试需采用高精度动态刚度测试仪,对每个批次进行抽样检测,确保劲度系数偏差控制在±3%以内,从而保证批量生产的产品在声学表现上保持高度一致。