真空吸塑成型工艺特性及其在声学结构中的适配逻辑
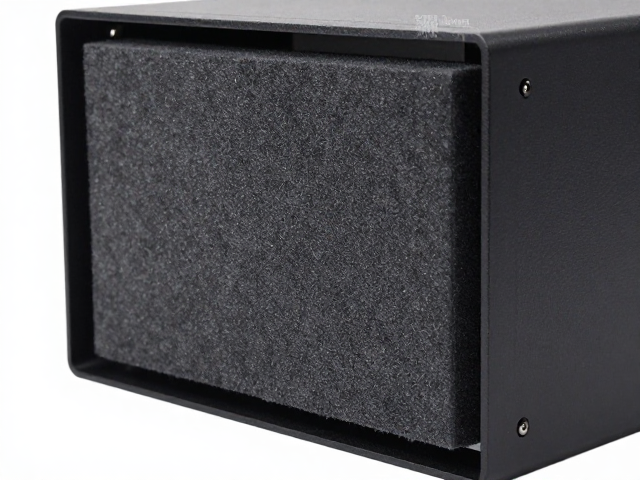
真空吸塑成型技术通过加热热塑性片材并利用负压使其贴合模具表面,能够精确复现复杂的双曲面几何形态。在开放式音箱的设计语境中,这种工艺优势体现在对非对称腔体结构的低成本快速成型能力,尤其适合需要优化声波衍射路径的前障板或导波罩设计。相较于传统切割拼接或注塑成型,吸塑工艺减少了接缝数量,降低了因结构不连续导致的驻波风险,为声学单元的辐射环境提供了更为平滑的过渡界面。
吸音棉作为吸塑成型过程中的从属材料,其作用并非独立存在,而是与成型后的腔体内壁形成复合阻尼结构。开放式音箱缺乏封闭箱体对内部声压的束缚,低频能量容易在腔体内部无序反射,导致频响曲线出现波峰波谷。通过在吸塑成型的内表面复合多孔吸音材料,可以有效吸收中高频段的残余声能,减少直达声与反射声的相位干涉。这种物理吸声机制改变了腔体的等效容积声学特性,使得音箱在自由场环境下的瞬态响应更为跟手,听感上表现为声音更加干净利落。
吸音棉材料选型与吸塑工艺的热力学匹配
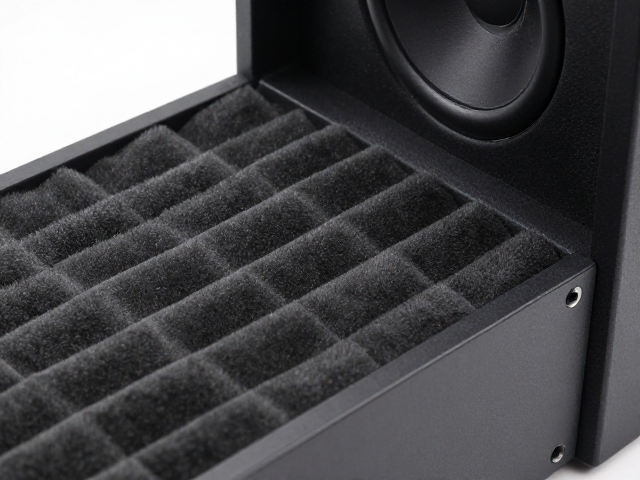
吸音棉的材质选择直接决定了吸塑成型的质量与最终的声学表现。聚酯纤维(PET)棉因其纤维交织形成的三维网状结构,具备优异的开孔率和耐候性,在加热至120-140摄氏度区间时,能与ABS或PVC吸塑片材形成良好的贴合度。相比之下,聚氨酯泡沫(PU)虽然吸声系数较高,但在高温吸塑过程中容易发生软化变形或释放挥发性气体,导致片材表面出现气泡或皱褶,影响外观完整性及声学一致性。因此,在需要兼顾结构强度与声学处理的场景中,经过阻燃处理的高密度PET吸音棉成为主流选择,其密度通常控制在60-100kg/m³之间,以平衡吸声带宽与机械稳定性。
工艺参数的优化需围绕吸塑温度、真空负压值及冷却时间展开具体调试。吸音棉与片材的复合方式通常采用热熔胶预复合或原位粘接,预复合方式要求胶层厚度均匀,避免在抽真空过程中胶体流动造成局部增厚,从而改变吸音棉的多孔结构,导致高频吸声效率下降。真空负压通常维持在0.05-0.08 MPa,过高的负压可能导致薄壁区域吸音棉被吸入模具微孔,造成表面粗糙度增加,进而引发声散射;而过低的负压则无法使片材完全贴合吸音棉表面,形成空气夹层,产生低频共振腔效应。冷却定型阶段的速率控制同样关键,缓慢冷却有助于消除材料内应力,防止成型后出现翘曲,确保音箱前障板的平面度误差控制在0.5mm以内。
声学性能优化策略与结构阻尼设计
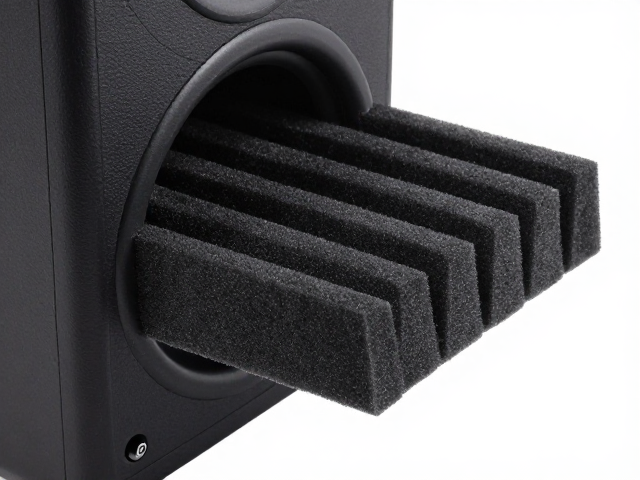
开放式音箱的声学挑战主要集中在低频延伸不足与中高频染色问题上,吸塑成型吸音棉的组合方案通过改变声波在腔体边缘的传播路径进行干预。在导波罩或扩散体表面布置梯度密度吸音棉,可以有效抑制边缘绕射产生的声反射。具体而言,靠近声学单元高频部分的区域采用较高密度吸音棉以吸收高频反射,而低频辐射区域则保持较低密度或局部镂空,以维持低频声波的辐射效率。这种分区处理策略避免了全频段均匀吸声导致的能量过度衰减,确保了音箱输出的声压级分布符合听音习惯。
结构阻尼设计需考虑吸音棉与吸塑壳体之间的耦合效应。当声波冲击吸塑壳体时,壳体会发生微幅振动,这种振动若未被有效抑制,会辐射出声染。通过在吸塑成型件的内侧增加吸音棉,利用吸音棉纤维的摩擦阻尼特性,将声能转化为热能消耗掉。为了进一步提升阻尼效果,可在吸音棉与壳体接触面引入粘性阻尼层,形成约束阻尼结构。这种结构在共振频率处能显著降低壳体的振动幅度,改善瞬态响应。实验数据表明,经过优化阻尼处理的吸塑腔体,其共振峰幅度可降低3-5dB,有效提升了声音的清晰度与细节表现。
生产一致性控制与声学测试验证
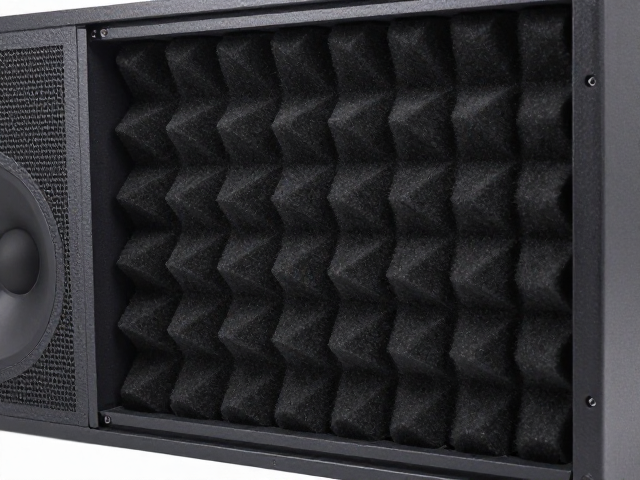
规模化生产中,吸塑成型吸音棉组件的一致性受原材料批次、模具精度及环境温湿度影响显著。吸音棉的孔隙率均匀性会直接影响吸声系数的离散程度,需通过在线视觉检测系统监控吸音棉表面的瑕疵,如纤维结团或厚度不均。吸塑模具的温度分布均匀性决定了片材成型后的厚度一致性,模具表面温度偏差应控制在±2摄氏度以内,以确保每个成型件的声学阻抗特性一致。此外,生产环境的相对湿度需保持在40%-60%,过高的湿度会导致吸音棉吸湿增重,改变其声学参数,甚至引发霉菌滋生,影响长期使用寿命。
声学测试验证是评估吸塑成型吸音棉应用效果的关键环节。通过消声室测量音箱的频响曲线、相位响应及群延迟,分析吸音棉对声学性能的具体影响。重点监测100Hz-5kHz频段的中高频平滑度,以及低频段的衰减特性。对比未加吸音棉与加装吸音棉的音箱数据,评估吸音棉对驻波抑制的效果。同时,进行长期老化测试,验证吸音棉在长期声波激励下纤维结构的稳定性,确保吸声性能不随时间推移发生显著退化。通过建立严密的测试数据库,反向优化吸塑成型工艺参数,实现声学性能与制造工艺的闭环控制。