聚酯纤维线束捆扎防护的应用场景与核心需求
在汽车制造、航空航天及高端电子装备领域,线束管理系统面临着严苛的环境挑战。聚酯纤维(PET)因其优异的机械强度、耐化学腐蚀性及抗紫外线能力,逐渐替代传统尼龙材料,成为线束捆扎与防护的主流选择。实际工况中,线束需承受高频振动、极端温度变化(通常涵盖-40℃至125℃甚至更高)以及油污、冷却液等介质侵蚀。热熔胶在此类场景中扮演着关键角色,它不仅负责将聚酯纤维束带固定,还需在动态负载下保持粘接界面的完整性,防止因胶层脆断或脱胶导致线束松动,进而引发短路或磨损断路风险。
传统机械固定方式如卡扣或扎带锁扣,往往会在长期振动中产生微动磨损,导致紧固件失效。热熔胶技术通过形成连续且均匀的粘接层,有效分散应力集中,提升了整体结构的稳定性。特别是在发动机舱等高热区,聚酯纤维线束需定期承受高温烘烤,热熔胶的耐热性与柔韧性平衡成为技术核心。若胶体耐热性不足,高温下易发生软化流淌,失去固定作用;若柔韧性不足,则可能在低温冷启动或剧烈震动中开裂。因此,针对聚酯纤维表面的物理特性,选择合适的热熔胶配方是确保防护效果的基础。
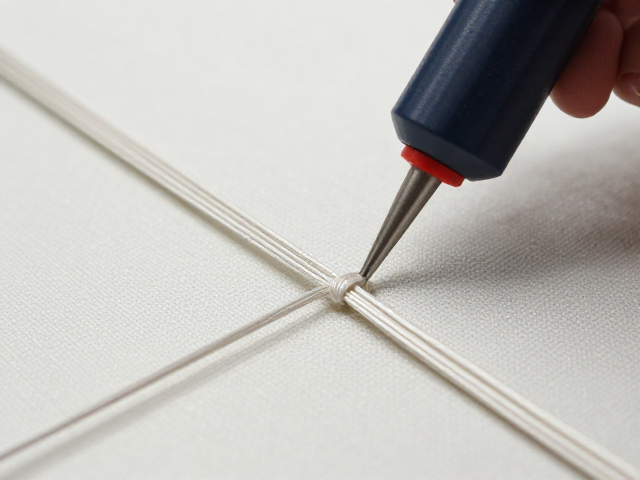
热熔胶粘接机理与聚酯纤维表面特性分析
聚酯纤维表面具有半结晶结构,表面能相对较低,且分子链中含有酯基,这使其对极性胶粘剂的亲和力有限。热熔胶在接触高温聚酯表面时,主要通过物理嵌填和范德华力实现初步粘附。为了提升粘接强度,胶体必须具备良好的润湿性,能够渗透至纤维微观孔隙中。在实际应用中,部分热熔胶会添加特定的偶联剂或改性树脂,以增强与聚酯分子链的相互作用。此外,聚酯纤维在加工过程中可能残留脱模剂或油污,这些杂质会显著降低粘接强度,因此在粘接前通常需要进行表面清洁或简单的等离子处理,以暴露高活性的表面基团。
热熔胶的粘接过程涉及熔融、涂布、渗透、冷却固化四个阶段。对于聚酯纤维线束,胶料的熔融粘度至关重要。粘度过高会导致胶料难以渗透至纤维间隙,形成假粘;粘度过低则可能导致胶料过度流淌,造成浪费且影响外观。冷却固化速率决定了生产节拍,快速固化有助于提高自动化产线的效率。然而,过快的固化可能因内应力释放不均而导致胶层脆化。因此,理想的热熔胶配方需要在粘度、固化速度和最终胶层韧性之间找到平衡点,确保在聚酯纤维表面形成具有足够剥离强度和剪切强度的粘接界面。
关键技术参数与选型逻辑
选型热熔胶时,开放时间(Open Time)和固化时间是首要考量指标。开放时间指胶体从涂布到失去流动性的时间窗口,需与自动化涂胶设备的行程速度相匹配。对于高速线束加工产线,通常要求开放时间在3-5秒以内,以确保胶体能在有效位置固化。固化时间则影响后续工序的等待周期,快速固化胶可缩短生产节拍。此外,胶体的软化点(Heat Resistance)必须高于线束工作环境温度,一般要求软化点高于100℃,以应对发动机舱等高温环境。对于特殊工况,如涉及低温环境,需关注胶体的玻璃化转变温度(Tg),确保在低温下胶层不脆裂。
粘接强度表现为剥离强度和剪切强度,需根据线束的受力状态进行选择。对于主要承受拉伸力的捆扎点,高剥离强度的胶体更为适宜;对于主要承受剪切力的固定点,则需关注胶体的内聚强度。耐化学性也是关键参数,胶体需能抵抗机油、防冻液、刹车油等常见汽车液体的侵蚀,避免长期浸泡后发生水解或溶胀。在数据验证方面,行业标准通常要求经过规定的化学浸泡试验后,粘接强度保持率不低于80%。同时,胶体的密度和固含量影响涂布重量和成本,高密度胶料可能增加材料成本,需结合具体线束直径和捆扎长度计算单套用量,以实现成本与性能的双重优化。
施工工艺控制与质量检测方法
涂胶温度直接影响胶体的流变性能,通常热熔胶的操作温度范围在140℃-170℃之间。温度过低会导致胶料粘度大,涂布不均;温度过高则可能引起胶体降解、变色,甚至释放有害气体,影响粘接效果及安全性。涂胶厚度需控制在0.5mm-2mm之间,过薄可能导致粘接面积不足,过厚则增加内应力并浪费材料。自动化涂胶设备需配备精确的温度控制系统和压力传感器,确保胶滴形状和位置的一致性。对于不规则线束表面,可采用点胶或涂布两种模式,点胶适用于局部固定,涂布适用于大面积包裹防护。
质量检测应包括外观检查、粘接强度测试及环境耐受性测试。外观检查需确认胶层均匀、无气泡、无断胶现象。粘接强度测试通常采用剥离试验和剪切试验,使用万能材料试验机以标准速率(如100mm/min)进行测试,记录最大载荷值。环境耐受性测试包括高低温循环试验、湿热老化试验及耐化学介质浸泡试验。例如,将样件置于85℃/85%相对湿度环境中老化规定时间(如24小时或48小时)后,检测其粘接强度衰减情况。此外,还需关注胶体固化后的硬度变化,过高的硬度可能损伤聚酯纤维,过低的硬度则无法提供足够的支撑力。通过建立严密的工艺参数窗口和检测标准,可确保热熔胶粘接质量的一致性与可靠性。