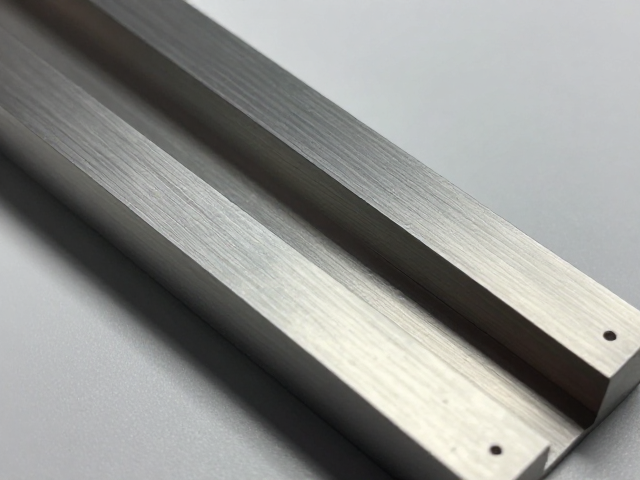
U型磁路结构特征与铁氧体永磁极板的基础属性
U型磁路通常由两块呈一定角度或平行排列的极靴与中间的轭板构成,这种几何结构旨在在极靴工作面之间形成高密度且均匀的磁场分布。铁氧体永磁材料因其优异的化学稳定性、低廉的成本以及适中的剩磁强度,成为此类磁路系统中的主流选择。然而,铁氧体材料具有硬度高但脆性大的物理特性,这使得其在后续加工过程中极易产生微裂纹或崩角,直接影响磁路的整体性能与使用寿命。
极板作为U型磁路中直接与磁场交互的关键部件,其表面质量决定了磁阻的大小和磁场的均匀性。在装配前,必须确保极板端面与U型极靴接触面的平行度和平面度符合精密机械标准。任何微小的形变或不平整都会导致接触面气隙增大,进而引起磁通泄漏,削弱有效磁场强度。因此,对铁氧体极板的加工精度控制,是构建高效U型磁路不可逾越的技术门槛。
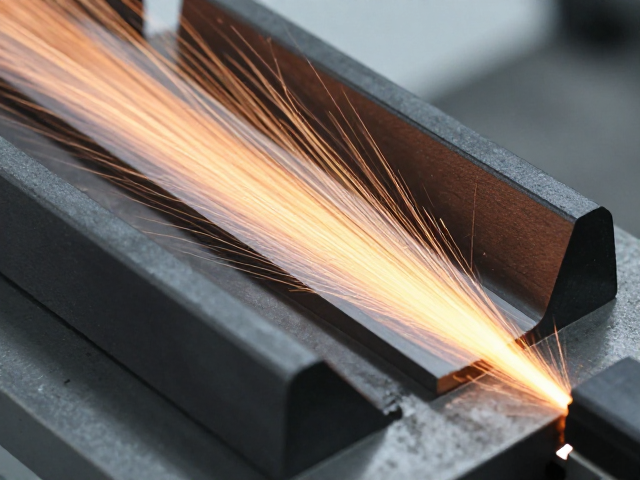
研磨工艺中的参数控制与表面完整性管理
铁氧体极板的打磨通常分为粗磨、精磨和抛光三个阶段,各阶段需严格匹配不同的磨料粒度与转速。粗磨旨在快速去除加工余量,此时需选用较硬的金刚石砂轮或氧化铝磨盘,并保持恒定的进给速度,以防止因局部过热导致材料内部应力集中。由于铁氧体导热性一般,冷却液的充分喷淋至关重要,它能有效带走研磨热量,避免材料因热震效应产生隐性损伤。
精磨与抛光阶段则侧重于表面粗糙度的提升,需逐步切换至更细粒度的磨削介质。此过程中,夹具的稳定性直接影响极板平面的直线度,需采用柔性贴合技术或专用真空吸附平台,确保极板在受力均匀的状态下进行微细切削。通过监测研磨过程中的电流波动和表面光泽度变化,操作人员可实时调整压力参数,确保最终表面粗糙度Ra值控制在微米级别,为后续装配提供理想的接触界面。
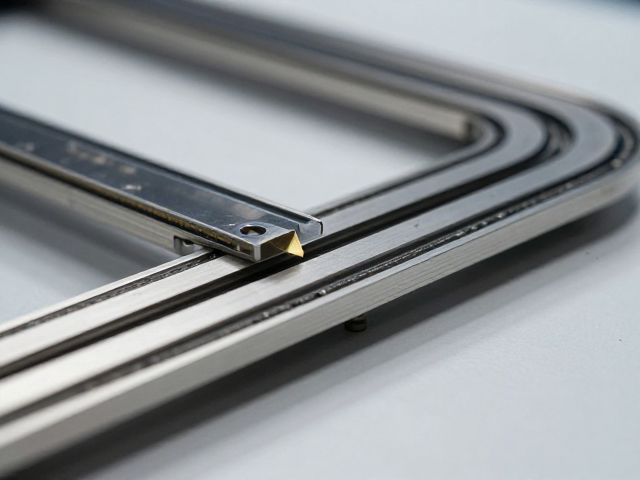
精密装配中的定位精度与应力释放
U型磁路的装配核心在于极板与极靴、轭板之间的配合精度。装配前需对各接触面进行严格的清洁与检测,去除微量粉尘与油污,因为微米级的异物残留都会在闭合磁路中形成高磁阻点。在放置极板时,应使用高精度千分尺或激光干涉仪辅助定位,确保极板中心线与U型磁路轴线重合,避免偏载导致的磁场不对称。
为了应对铁氧体材料在受力下的脆性风险,装配过程中严禁使用过大的紧固力。通常采用柔性垫片或特定的定位销结构,以分散装配应力,防止极板在长期运行中因机械应力发生断裂。同时,需考虑温度变化对磁路尺寸的影响,预留适当的热膨胀补偿空间,确保磁路在不同工况下保持结构完整性和磁性能的稳定性。
质量检测与性能验证标准
装配完成后的U型磁路需经过严密的性能测试,主要指标包括气隙磁密、磁场均匀度以及绝缘电阻等。使用高精度霍尔效应传感器或磁通门磁力计,对极靴工作面的磁场分布进行多点扫描,绘制磁场分布图谱,以验证极板打磨与装配质量是否达到设计预期。若发现磁场分布不均,需回溯检查极板平面度或装配平行度,进行必要的微调或重新加工。
此外,还需对磁路进行环境适应性测试,模拟高温、高湿或振动工况,观察磁性能的衰减情况及结构稳定性。通过对比测试数据与初始设计参数,评估U型磁路的长期可靠性。只有当所有检测项目均符合技术规范,且无结构性缺陷隐患时,该磁路组件方可被视为合格品,进入后续的应用环节。