工艺协同:冲压成型与CNC精加工的优势互补逻辑
在精密制造领域,单一的加工工艺往往难以同时兼顾复杂几何结构与极致轻量化需求。铁质冲压技术依托模具的高重复性优势,能够以极低的单件成本快速成型具有复杂曲面或加强筋特征的薄壁件,这是实现结构减重的基础。然而,冲压件在连接部位、安装孔位或精密配合面上往往存在精度不足的问题,直接导致需要增加额外的材料厚度来补偿公差,从而抵消了轻量化效果。引入CNC加工作为后处理或核心成型手段,能够对冲压成型的半成品进行高精度的局部铣削、钻孔或去毛处理,精确去除冗余材料。这种“冲压定形+CNC精修”的组合策略,使得工程师可以在保证结构强度的前提下,对非受力区域进行精细化减材,从源头上优化零件的质量分布。
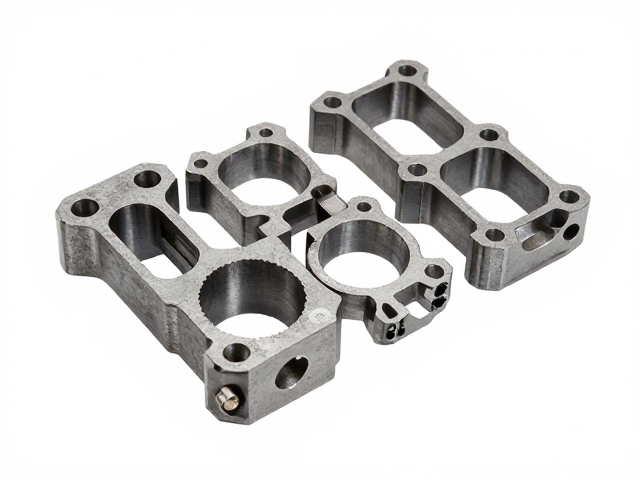
结构优化:拓扑设计与材料利用率的双重提升
轻量化并非简单的减少材料,而是通过结构创新实现等强度下的质量最小化。冲压工艺擅长制造整体式结构,通过冷作硬化效应提升材料局部强度,允许设计更薄的壁厚。在此基础上,CNC加工可以实施复杂的镂空、开槽或异形截面加工,这些特征在传统冲压中因模具限制难以实现。例如,在制造汽车底盘支架或电子设备外壳时,可以先通过冲压形成基本骨架,再利用CNC技术去除内部非功能性支撑材料,形成类似仿生学的镂空结构。这种结合方式不仅降低了整体重量,还通过改变零件的惯性矩提升了动态性能。同时,CNC加工能够精确控制壁厚过渡区,避免应力集中,使得零件在减轻重量的同时,不会因局部薄弱而发生疲劳断裂,确保了轻量化设计的工程安全性。
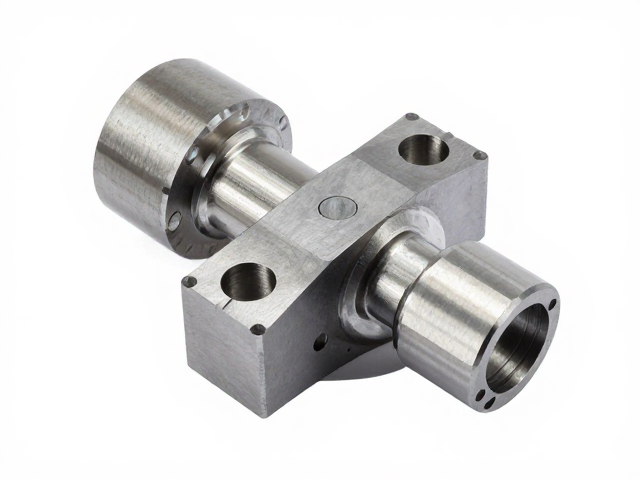
连接与装配:一体化设计减少紧固件冗余
传统装配中,多个冲压件通过焊接或螺栓连接,必然带来连接件本身的重量以及装配公差带来的材料浪费。冲压与CNC结合的技术路径推动了一体化零件设计。通过高精度CNC加工,可以在冲压成型的板材上直接加工出台阶、卡扣或精密螺纹孔,使得多个功能单元可以在单一零件上集成。以某型号新能源汽车电池包固定座为例,传统方案可能由三个冲压片焊接而成,总重约150克,而采用冲压成型后由CNC精加工连接耳和定位柱的方案,可将零件整合为单一部件,重量降至110克左右,减重率超过25%。这种设计消除了焊接热影响区对材料性能的削弱,同时也省去了螺栓、垫片等标准件的质量。此外,CNC加工能保证连接面的平面度和位置度,使得装配过程中无需设置额外的定位销或调整垫片,进一步简化了整体系统的重量构成。
成本控制与量产可行性:规模化与高精度的平衡
轻量化技术若无法落地量产,则缺乏实际工业价值。冲压模具的一次性投入较高,但边际成本极低,适合大批量生产;CNC加工单件成本高,但无需模具,适合小批量或复杂特征处理。两者结合的模式通过合理的工序分配实现了成本与性能的最优解。在实际生产中,通常将标准化、大批量生产的主体形状交由冲压完成,而将高精度、小批量的个性化特征或后续修改需求交由CNC处理。这种柔性制造架构使得企业在面对产品迭代时,无需重新开模,仅需修改CNC程序即可调整局部结构以实现轻量化优化。对于中高端制造领域,这种混合工艺已被验证为一种经济高效的解决方案,它避免了全CNC加工带来的高昂时间成本,也克服了纯冲压在复杂轻量化结构上的局限性,为零部件制造商提供了可持续的技术路线。