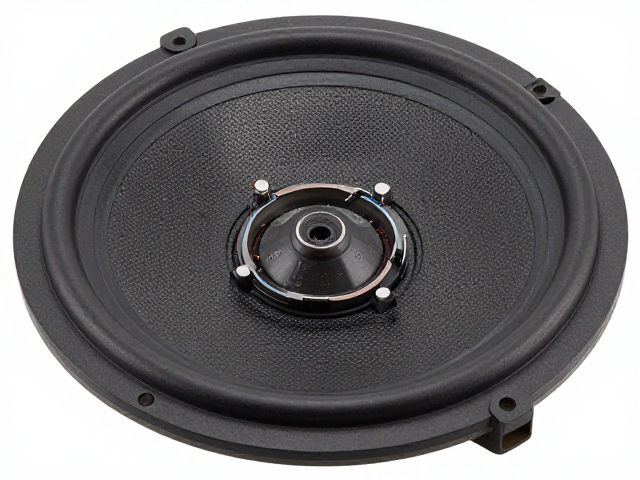
Hertz扬声器音圈骨架超声波焊接的技术原理与工艺机制
Hertz扬声器在高端音频领域以高解析力和低失真著称,其核心组件之一的音圈骨架焊接工艺直接影响发声单元的线性位移与热稳定性。超声波焊接技术利用高频机械振动产生的剪切应力,使塑料分子间产生摩擦热,从而在无需添加任何粘合剂或助焊剂的情况下,实现音圈骨架与音圈骨架支撑结构(如定心支片或夹板)的牢固连接。这一过程主要依赖于换能器将高频电信号转换为机械振动,再通过变幅杆放大振幅,最终传递至焊头作用于焊接界面。对于Hertz品牌下采用PET或PP材质的骨架,超声波焊接能够精确控制能量密度,确保焊接区域仅发生局部熔融,而周围结构保持完整,这种“冷焊接”特性有效避免了传统热熔焊接中因高温导致的材料变形或老化问题。
在具体的工艺执行层面,Hertz通过高精度的位移传感器实时监控焊头行程,确保每次焊接的压力和深度符合严格的公差要求。音圈骨架通常由高强度工程塑料制成,为了获得最佳的焊接强度,焊接参数需根据材料特性进行精细化调整,包括频率、振幅、焊接时间以及保压时间等关键变量。超声波能量的传递使得界面处的聚合物链段克服分子间作用力,发生缠结与扩散,形成分子级别的结合。这种结合方式不仅保证了音圈在往复运动中的同轴度,还显著提升了整体结构的抗剪切能力,使得扬声器在大动态信号下仍能保持音圈居中的稳定性,从而减少因音圈偏位导致的失真现象。
超声波焊接在Hertz扬声器中的技术优势与性能表现
相较于传统的溶剂粘接或热熔胶固定,超声波焊接为Hertz扬声器带来了显著的性能提升,主要体现在热管理效率与机械稳定性的优化。音圈在长时间高功率输出下会产生大量热量,传统胶粘剂在高温环境下容易软化、老化甚至分解,导致音圈骨架松动或移位,进而引发碰圈失真。超声波焊接形成的分子间连接具有优异的热稳定性,其耐热温度远高于常规胶水,能够有效抵抗高温环境下的结构失效。此外,由于无需使用粘合剂,焊接界面不会形成额外的阻尼层,这使得音圈骨架的热传导路径更加直接,有利于热量通过骨架向周围结构散发,降低了音圈的工作温度,提升了扬声器的功率承受能力和长期使用的可靠性。
在声学性能方面,超声波焊接工艺有助于降低扬声器单元的总质量,提升瞬态响应。传统粘接工艺中,胶层的厚度和均匀性难以精确控制,过厚的胶层会增加不必要的质量,导致单元灵敏度下降和瞬态响应迟缓。超声波焊接形成的连接点体积微小且均匀,几乎不增加额外的结构质量,使得音圈骨架能够更跟信号变化做出快速反应。这种轻量化设计对于追求高解析力和快速起停特性的Hertz扬声器至关重要,能够更精准地还原音乐中的细节信息,特别是在高频段和人声表现上,能够提供更清晰、干净的听感。同时,焊接的一致性保证了每一只单元的性能离散性极小,有助于多单元扬声器系统在分频点附近的平滑过渡,提升整体频响的线性度。
工艺实施中的关键控制要素与质量检测标准
在Hertz的生产制造体系中,超声波焊接的质量控制是确保产品一致性的核心环节。焊接过程的稳定性高度依赖于设备的精度与环境的可控性,因此生产线通常配备闭环控制的超声波发生器,实时监测输出功率、能量密度以及振幅的波动情况。任何参数的偏差都可能影响焊接强度,因此设备需定期进行校准与维护,确保输出能量的稳定性。此外,焊接模具的设计也至关重要,模具需具备良好的导向性和散热性能,以保证焊头与工件的垂直度和接触面的平整,避免因受力不均导致的焊接缺陷。环境温度的变化也可能影响塑料材料的焊接特性,因此生产车间需维持恒定的温湿度条件,以消除环境因素对工艺稳定性的干扰。
质量检测方面,Hertz采用多种非破坏性与破坏性测试手段来验证焊接效果。非破坏性检测包括超声波焊接强度测试,通过测量焊后结构的抗拉或抗剪强度,判断焊接是否达到预设标准。同时,还会利用光学显微镜观察焊接界面的熔合情况,检查是否存在虚焊、欠焊或过焊现象。对于高可靠性要求的应用场景,还会进行高温老化测试和动态振动测试,模拟扬声器在实际使用环境下的长期工作状态,验证焊接结构的耐久性。这些严密的检测流程确保了每一只经过超声波焊接的音圈骨架都能满足Hertz对高品质音频产品的严苛要求,为最终的声学表现提供坚实的物理基础。