FR-4玻纤基板激光钻孔的核心挑战
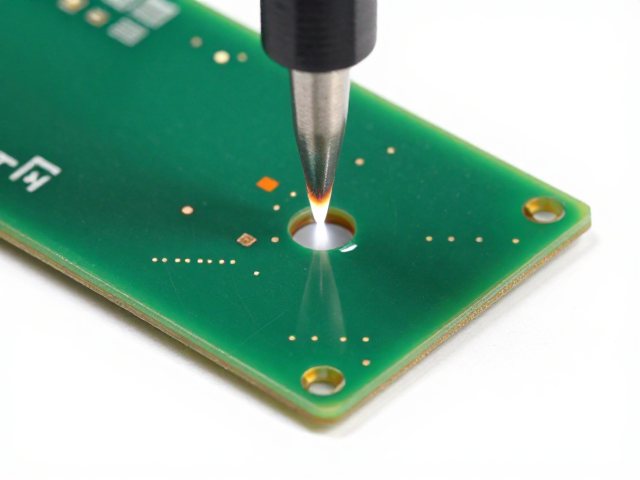
FR-4玻璃纤维环氧树脂基板作为印刷电路板的主流材料,其内部交织的玻璃纤维与环氧树脂在激光加工时会产生显著的热力学差异。当高能紫外激光束照射基板表面时,环氧树脂基体迅速发生光化学分解与气化,而高硬度的玻璃纤维则因吸收率较低且耐热性高,往往残留为粗糙的毛刺或“裙边”现象。这种材料非均匀性导致钻孔边缘粗糙度增加,直接影响后续金属化孔壁的附着力与导电性能,是精密互连技术中必须克服的首要物理障碍。
除了材料特性带来的微观结构问题,钻孔过程中的热效应控制也是主要技术瓶颈。FR-4材料的热导率较低,激光能量在局部聚集若无法及时耗散,会导致孔壁周围出现热影响区,引起树脂碳化或玻璃纤维断裂。过大的热应力不仅改变了孔壁的微观形貌,还可能引发基板翘曲或分层,特别是在高密度互连板(HDI)中,微细孔(孔径小于100微米)的热管理难度呈指数级上升,传统的单脉冲加工难以满足高良率要求,亟需通过脉冲波形整形与多脉冲策略进行精准调控。
超快激光工艺参数的深度优化
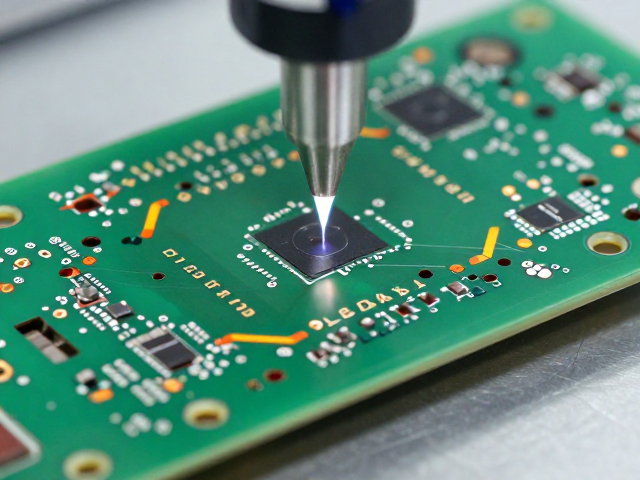
针对上述热损伤与边缘粗糙问题,飞秒或皮秒超快激光技术逐渐替代传统纳秒激光,成为高精度钻孔的主流选择。超快激光通过“冷加工”机制,在光子与材料相互作用的时间尺度远小于电子-晶格热弛豫时间的前提下,直接打断分子键,极大减少了向周围材料的热传递。在实际工艺窗口中,脉冲宽度需控制在皮秒级别,配合高重复频率与优化的光斑重叠率,能够有效消除裙边效应。例如,在加工孔径为50-80微米的微孔时,通过调整单脉冲能量密度在焦深范围内,可使孔壁粗糙度(Ra)控制在2微米以内,显著提升金属化填充的完整性。
光束整形与扫描策略的改进进一步提升了钻孔的一致性与效率。采用环形光斑或平顶光束整形技术,可以获得更均匀的能量分布,避免中心能量密度过高导致的孔径扩大或边缘熔融。同时,动态聚焦技术结合振镜扫描系统,能够实现不同深度下的光斑尺寸恒定,确保通孔或盲孔在不同层间连接时的孔径一致性。通过建立严密的工艺数据库,针对不同厚度的FR-4基板(如0.1mm至1.0mm常见规格),匹配最佳的离焦量与扫描路径,可有效解决因焦距变化引起的孔径偏差,确保钻孔几何精度符合IPC标准中对于微细互连的公差要求。
后处理与环境控制的关键作用
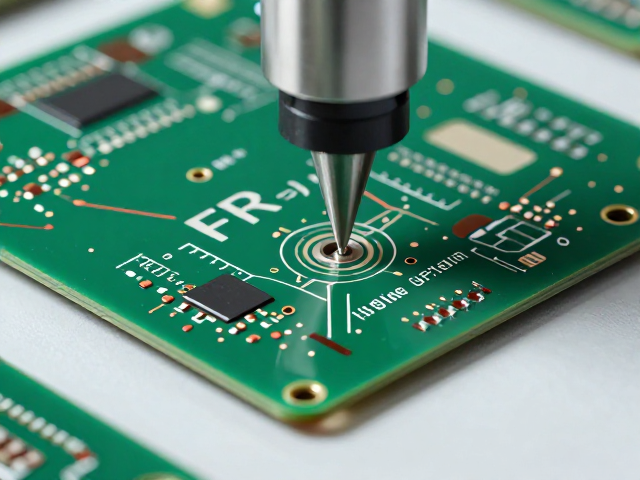
激光钻孔完成后的去毛刺与清洁工序对最终电性能具有决定性影响。残留的玻璃纤维碎屑和碳化树脂若未彻底清除,会在电镀过程中阻碍金属沉积,导致孔壁铜层空洞或断路。工业实践中常采用等离子清洗或专用化学溶剂超声清洗组合工艺,利用高能粒子轰击或溶剂溶解作用,去除孔内微观残留物。此步骤需严格控制清洗液的温度与浓度,避免对FR-4基板造成二次侵蚀,同时需验证清洗后孔壁的水接触角变化,以评估表面清洁度与亲水性,确保后续化学沉铜工艺的均匀性。
加工环境的稳定性是保障良率的隐性关键因素。FR-4基板具有吸湿性,环境湿度波动会导致基板含水率变化,进而影响激光吸收率与加工效果。因此,高精密激光钻孔工作站通常配备恒温恒湿控制系统,将环境温度维持在23±2℃,相对湿度控制在40-60%范围内。此外,真空辅助排屑系统的应用也至关重要,它能即时抽离钻孔产生的烟尘与碎屑,防止二次污染孔壁或遮挡激光光路。通过集成实时视觉监测传感器,对钻孔过程中的烟尘浓度与孔位偏差进行闭环反馈,可进一步稳定工艺窗口,降低因环境扰动导致的批次性质量波动。