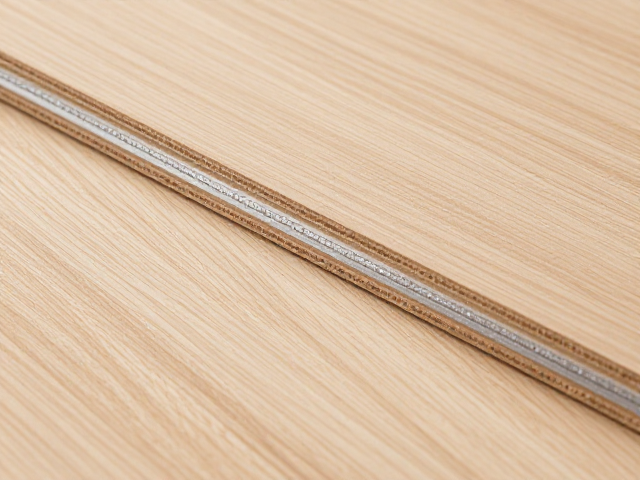
刨切工艺的核心逻辑与中密度纤维板的形态重塑
刨切并非传统意义上的切削,而是一种利用精密刀组对材料进行连续剥离或分段切割的物理加工过程。在中密度纤维板(MDF)的生产链条中,刨切通常出现在板材表面处理或定制加工的前置环节,其核心在于通过高速旋转的刀具对板材边缘或表面进行微量去除,以消除层压过程中产生的溢胶或平整度偏差。这一工艺对刀具的锋利度以及进给速度有着极高的要求,任何微小的震动都可能导致板材表面出现毛刺或撕裂,进而影响后续的贴面或涂装效果。
中密度纤维板由木质纤维或其他植物纤维施胶热压而成,内部结构均匀但缺乏天然木材的纤维连续性,这使得其在刨切过程中表现出独特的物理特性。相较于实木,MDF在接触刀口时更容易发生粉化或边缘崩缺,因此工业实践中常采用带有倒角设计的刀头或采用多道渐进式刨切策略。这种处理方式不仅保留了板材的原始尺寸稳定性,还能在微观层面形成具有一定粗糙度的结合面,为后续的高分子涂层附着提供必要的锚点效应,从而提升整体饰面的耐久性。
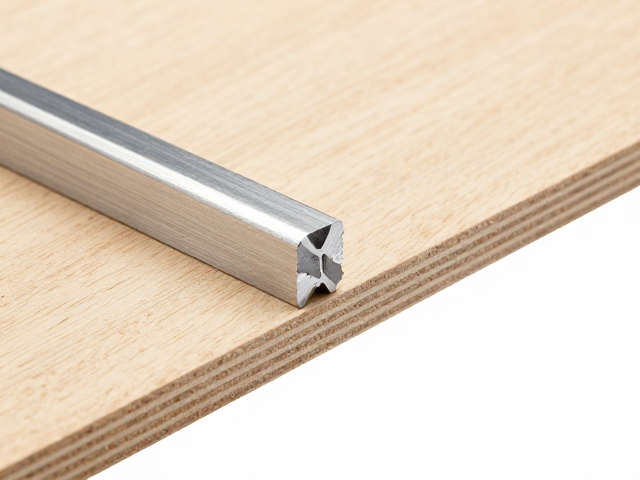
镁铝合金在精密加工中的切削行为与热力学挑战
镁铝合金作为一种轻质高强度的金属材料,其加工逻辑与木质纤维材料有着本质的区别,主要体现在切削力的传导与热管理上。在对该类合金进行刨切或铣削加工时,材料内部的晶格结构会因刀具的挤压产生塑性变形,这一过程伴随着显著的热量生成。由于镁合金具有较好的导热性但熔点相对较低,若冷却系统未能及时介入,局部高温极易导致刀具快速磨损甚至工件表面出现烧伤痕迹,因此切削液的喷淋压力与流量控制成为该工艺中的关键变量。
镁铝合金的切削参数设定需严格遵循材料力学特性,其硬度与韧性介于纯镁与纯铝之间,这要求刀具材质通常选用硬质合金或经过特殊涂层处理的高速钢。在实际操作中,切削速度、进给量与切削深度的配合需要经过严密的计算,过高的转速可能导致材料粘刀,而过大的进给则可能引发工件振动,造成表面波纹。通过优化刀具几何角度,如增大前角以减小切削阻力,可以有效降低加工能耗,同时获得符合微米级公差要求的表面光洁度,满足航空航天或精密仪器领域对零部件外观与精度的严苛标准。
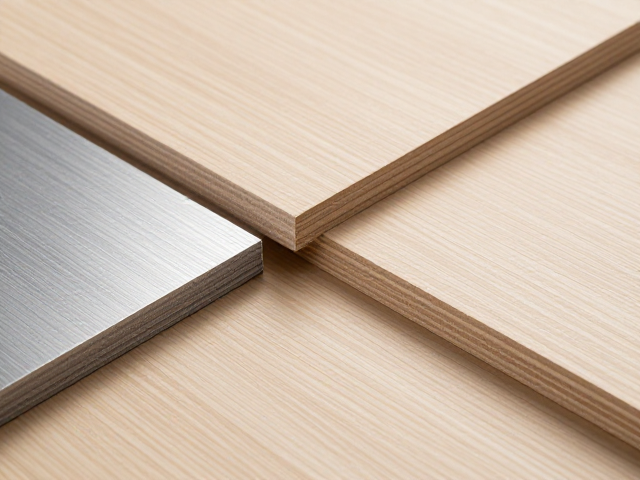
两种材料在打磨工序中的从属关系与表面改性
打磨工艺在刨切之后扮演着从“成型”到“精饰”的转化角色,其目的在于消除上一道工序留下的微观缺陷,并为最终的表面处理做准备。对于中密度纤维板而言,打磨主要侧重于平整度的微调与孔隙的封闭。使用不同目数的砂带或砂盘对刨切后的表面进行逐级打磨,可以去除残留的木纤维突起,使表面达到规定的粗糙度标准。这一过程不仅提升了板材的触感,更重要的是为油漆、木皮或PVC膜提供了均匀的吸收基底,避免因表面不平导致的饰面起泡或脱落。
相比之下,镁铝合金的打磨更侧重于去除氧化层、划痕以及加工痕迹,同时控制材料损耗。在金属加工中,打磨常与抛光结合使用,通过从粗磨到细抛的连续作业,逐步细化表面微观峰谷。由于金属具有延展性,打磨过程中需特别注意压力控制,过大的压力可能导致表面产生橘皮纹或改变零件尺寸。此外,镁铝合金在打磨后通常会形成一层致密的氧化膜,这层膜在一定程度上提高了材料的耐腐蚀性,但也要求后续工序必须彻底清除残留的磨料颗粒,以防其在潮湿环境中引发点蚀。
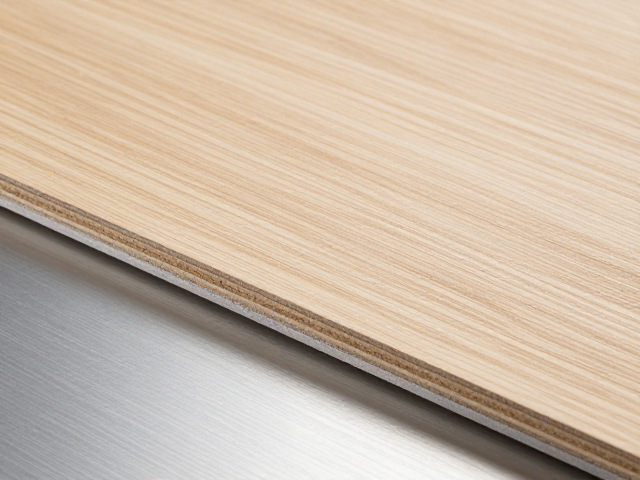
工艺参数对最终成品质量的影响机制
刨切与打磨的协同作用直接决定了中密度纤维板与镁铝合金成品的最终质量表现,其中工艺参数的稳定性是核心影响因素。在MDF加工中,刨切深度与打磨砂纸目数的匹配至关重要。若刨切去除量过大,后续打磨所需时间增加且易暴露内部结构缺陷;若刨切不足,则需消耗更多磨料进行修整,增加生产成本。工业生产中通常依据板材厚度与饰面要求,设定标准化的刨切余量,并配合定量的打磨工序,以实现效率与质量的平衡。
对于镁铝合金,切削参数与打磨方式的匹配则影响着材料的微观组织结构与表面完整性。不当的切削参数可能导致表面残余应力过大,在后续打磨中表现为变形或开裂。而合理的打磨路径与磨削参数能够释放部分加工应力,提高零件的尺寸稳定性。在实际应用中,通过监测切削力、振动频率以及表面温度等实时数据,可以动态调整刨切与打磨的参数组合,从而确保每一批次产品的表面质量一致性,满足高精度制造领域的严苛要求。