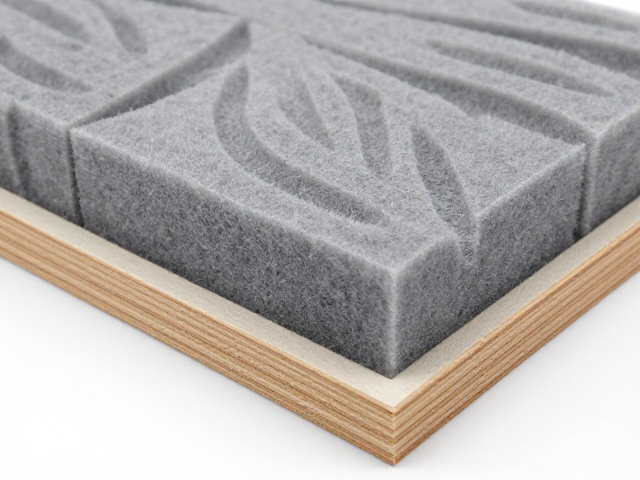
吸音棉真空吸塑成型的核心原理与设备优势
真空吸塑成型技术通过加热塑料片材至软化状态,再利用真空泵在模具表面形成负压,使片材紧密贴合模具轮廓,这一物理过程不仅适用于硬质板材,在吸音材料加工中也展现出独特的材料延展控制能力。对于木质颗粒板隔音降噪场景,该技术常与高密度吸音棉结合使用,利用成型过程中材料分子结构的重新排列,提升吸音棉与板材界面的贴合度,减少因空气间隙导致的声波反射现象。
相较于传统的切割拼接方式,真空吸塑成型能够一次性完成复杂曲面的包覆与定型,有效避免了接缝出带来的漏声风险。在木质颗粒板的隔音处理中,这种工艺使得吸音棉能够严格跟随板材边缘及异形结构,形成连续的隔音屏障。设备通常配备高精度温控系统,确保吸音棉在受热过程中保持原有的多孔结构稳定,避免因高温导致内部纤维断裂从而降低吸音系数。
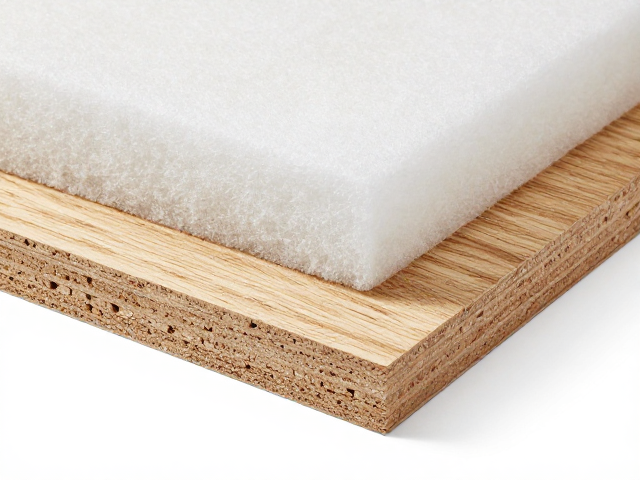
木质颗粒板隔音降噪的材料匹配逻辑
木质颗粒板作为常见的室内装修基材,其密度分布不均及表面孔隙特性会直接影响隔音效果,因此需要选用闭孔率低、孔隙率高的吸音棉作为配套材料。玻璃棉或岩棉类吸音材料因其内部纤维交织形成的微小通道,能有效将声波能量转化为热能,但在真空吸塑加工中,需特别注意材料的耐温性与抗撕裂强度,以防止在负压吸附过程中发生破损或变形。
在实际应用中,木质颗粒板的隔音降噪解决方案往往采用复合结构,即在板材表面贴合经过真空吸塑定型的吸音棉层。这种复合层不仅利用了吸音棉的多孔吸声特性,还通过吸塑成型带来的紧密贴合,消除了板材与吸音层之间的空气层,从而抑制驻波的产生。不同厚度的木质颗粒板对应不同密度的吸音棉,通常建议吸音棉厚度与木质颗粒板厚度形成互补,以覆盖更宽的频率段的噪音问题。
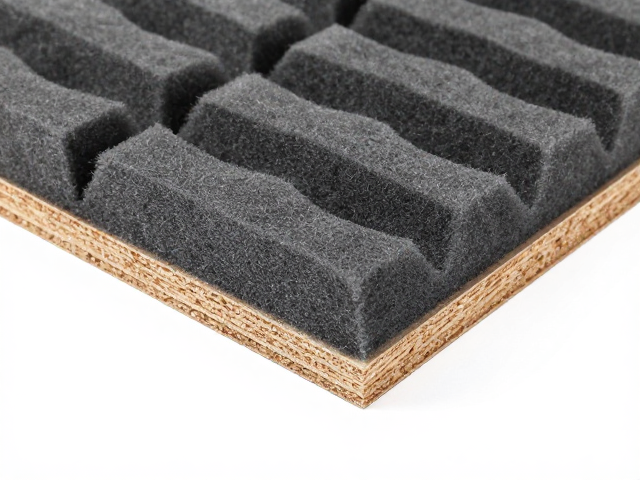
真空吸塑工艺参数对吸音性能的影响
温度控制是真空吸塑成型中的关键变量,吸音棉及与其复合的塑料片材需在特定温度区间内达到最佳软化点。过高的温度会导致吸音棉内部结构坍塌,降低其吸音效率;过低的温度则无法使材料充分贴合模具,留下微小缝隙。通常情况下,针对聚酯纤维或特种吸音材料,加热温度需精确控制在材料玻璃化转变温度附近,以确保成型后的尺寸稳定性。
真空度与成型速度直接影响吸音棉与木质颗粒板的结合质量。较高的真空度有助于消除材料与模具间的气泡,提升界面接触的致密性。在实际操作中,真空抽吸时间需根据吸音棉的厚度和导热系数进行计算,确保材料整体受热均匀。成型后的冷却定型阶段同样重要,快速且均匀的冷却有助于固定吸音棉的微观结构,防止其在后续加工或使用过程中因应力释放而发生回弹或变形。
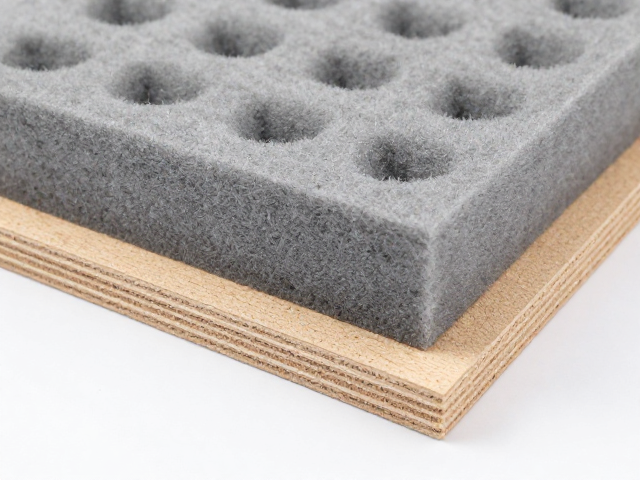
工艺实施中的质量控制与检测标准
成型后的吸音棉组件需经过严格的尺寸精度检测,确保其与木质颗粒板的边缘对齐度符合设计要求。任何微小的错位或翘曲都可能破坏隔音系统的连续性,导致声音通过缝隙泄漏。使用高精度激光扫描仪或三维测量设备可对成型后的部件进行全尺寸检测,重点监控吸音棉与板材结合处的贴合紧密程度。
吸音性能的验证需依据国家标准进行实验室测试,主要关注降噪系数(NRC)和吸音系数在不同频率下的表现。通过阻抗管法测量得到的数据可真实反映吸音棉在真空吸塑成型后的声学性能变化。若发现吸音系数低于预期值,需回溯检查成型过程中的温度曲线、真空度稳定性以及原材料批次的一致性,通过调整工艺参数或更换材料供应商来优化最终产品的隔音效果。