铁质冲压件模压成型的材料选择与预处理逻辑
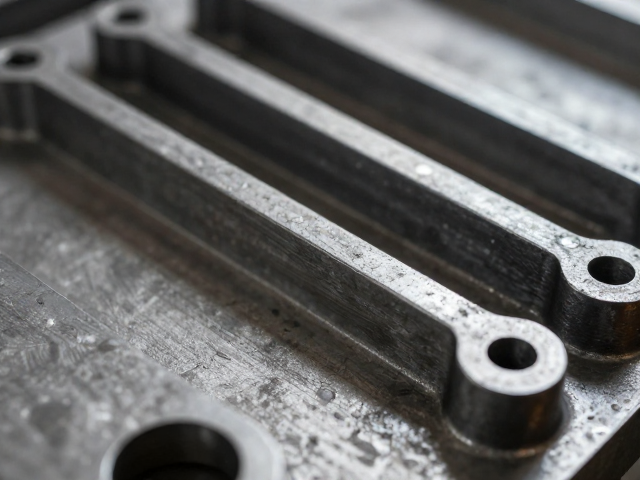
铁质冲压件的模压成型效果高度依赖于原材料的物理特性,低碳钢、冷轧钢板及镀锌钢板因具备良好的延展性和屈服强度,成为工业制造中的主流选择。材料表面的氧化皮、油污或杂质会直接导致模具磨损加剧及成型缺陷,因此在进入冲压工序前,通常需要经过酸洗、磷化或冷轧等预处理工艺。这些预处理步骤不仅提升了材料的润滑性能,还显著改善了后续涂层的附着力,确保成品在复杂工况下的耐腐蚀性与结构稳定性。
成型过程中的模具设计需严格匹配材料厚度与冲裁力计算,模具的刃口间隙直接影响切口的质量与断面光洁度。合理的间隙设置能减少毛刺产生,降低二次修整的成本,同时避免材料因过度拉伸而发生断裂或起皱。在实际生产中,工程师常依据材料牌号与厚度,通过经验公式或有限元分析软件模拟成型过程,以优化凸凹模的配合精度,从而保证批量生产的一致性与效率。
模压成型中的关键工艺参数控制
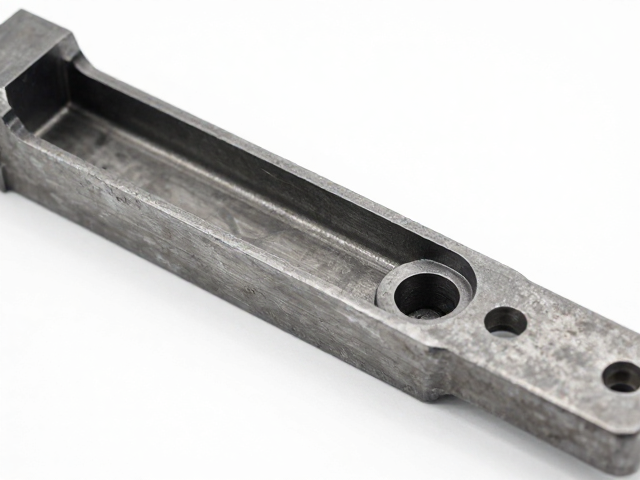
冲压过程中的压力机吨位选择需精确计算,通常成型所需的压力等于材料抗拉强度乘以投影面积,并预留一定的压边力以防材料起皱。速度控制同样至关重要,较高的冲压速度虽能提升生产效率,但可能因惯性效应导致模具振动或定位偏差,因此在高精度零件成型中,常采用低速冲压或液压机进行精密压制,以确保尺寸公差控制在微米级别。
润滑剂的选用与喷涂均匀性是影响成型质量的另一大变量。合适的润滑剂能降低摩擦系数,防止材料与模具表面发生粘连,同时起到散热作用,避免局部过热导致材料性能变化。现代生产线中,自动化喷涂系统能精确控制润滑剂的用量与分布,既保证了成型过程的稳定性,又减少了因润滑过量导致的表面污染或后续清洗成本,实现了工艺参数与成品品质的平衡。
安装孔位的设计规范与公差标准
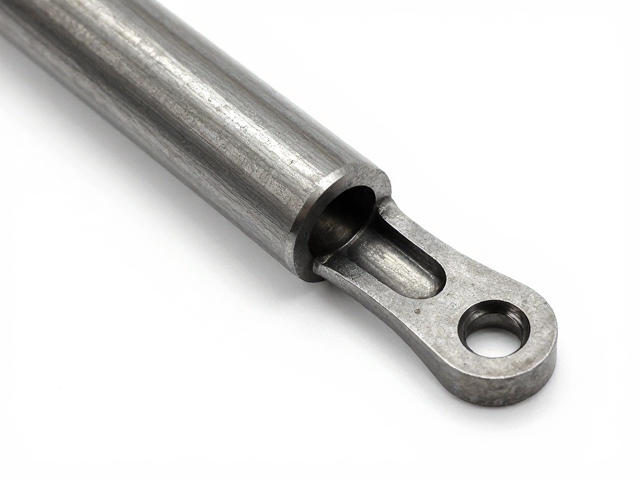
安装孔位的设计需严格遵循机械连接的基本力学原则,孔位布局应远离应力集中区域,以避免因装配扭矩或外部载荷导致零件变形或开裂。孔与孔之间的间距、孔到边缘的距离需满足最小边距要求,通常建议孔边距大于等于1.5倍孔径,以确保连接件的紧固强度。对于需要精密定位的装配场景,孔位常采用H7/g6或H7/k6等配合公差等级,以平衡装配便捷性与连接稳定性。
孔位的加工精度直接影响最终产品的装配效率与使用寿命,冲压成型后,孔位的位置度、孔径公差及垂直度需通过专用检具或自动化检测设备进行严格校验。在大批量生产中,常采用多工位级进模一次性成型多个孔位,以减少装夹误差,提高位置精度。此外,孔口常设置倒角或凸台,以去除毛刺、引导螺栓进入并分散接触应力,这些细节设计虽微小,却是确保装配可靠性与长期运行稳定性的关键要素。