铝合金挤压型材的模具优化与生产节拍控制
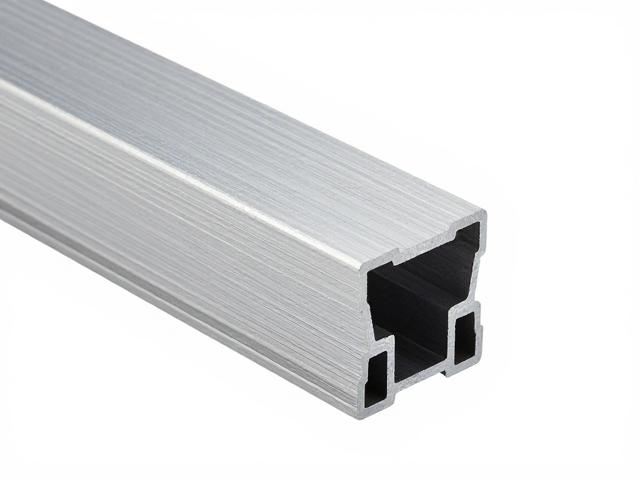
铝合金挤压过程中的模具设计直接决定了后续冲压折弯的精度与成本,合理的流道布局能显著减少金属流动的不均匀性。通过优化模具工作带长度,可以平衡型材各部分的流速,降低因流速差异导致的扭拧或弯曲缺陷,从而减少后续矫正工序的时间消耗。采用硬质合金或高性能钢材制作模具关键部位,能够延长模具使用寿命,减少因模具磨损导致的频繁修模和停机换模时间,这对保持生产线的连续运转至关重要。
生产节拍的控制需要结合挤压机吨位与模具复杂度进行精准计算。通过建立标准化的挤压工艺参数库,针对不同截面特征设定固定的推杆速度与温度曲线,可以消除操作人员经验差异带来的波动。引入在线测径与激光测长系统,实时反馈型材尺寸数据并微调挤压速度,确保每根型材在出炉前即符合公差要求,避免因尺寸超差导致整批报废或额外返工,从源头锁定质量稳定性。
冲压折弯工艺中的模具通用性与定位精度提升
冲压与折弯工序的成本核心在于模具的通用程度与定位效率。设计模块化模具组件,使同一底座可适配多种规格的型材冲压,减少专用模具的开发周期与库存压力。在折弯环节,采用数控折弯机配合高精度挡料系统,通过程序设定自动调整折弯角度与深度,消除传统人工打样调试的时间浪费。使用高精度定位销或真空吸附平台固定型材,确保每次冲压与折弯的基准点一致,减少因定位误差导致的二次修正成本。
材料利用率与废料管理也是成本控制的关键环节。优化冲压排样方案,通过计算机辅助排版软件最大化利用板材面积,减少边角料产生。对于折弯工序,精确计算折弯系数与展开长度,避免因预留余量不足导致零件报废。建立严格的来料检验流程,确保挤压型材的表面无裂纹、氧化膜完整,防止因原材料缺陷在冲压折弯过程中引发断裂或变形,降低废品率。
自动化集成与全流程数据追溯体系
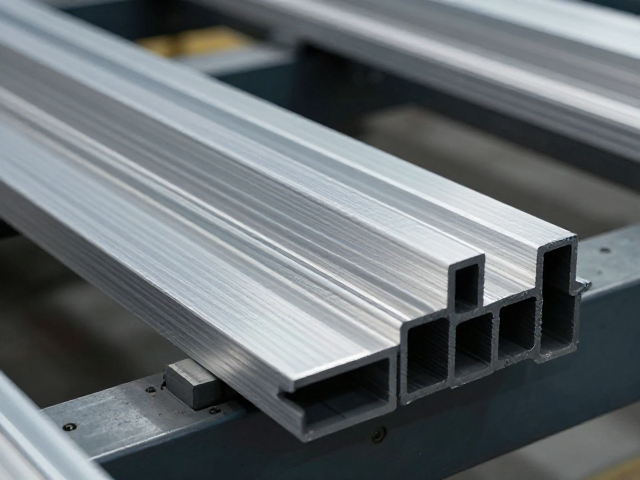
自动化设备的引入是提升生产效率与降低人工成本的有效路径。将挤压出炉后的型材直接通过辊道输送至自动切割、校直工位,再经由机械臂抓取至冲压折弯单元,减少中间搬运与等待时间。在冲压折弯环节配置自动上下料装置与成品分拣系统,实现连续生产。通过PLC控制系统整合各工序数据,实时监控设备运行状态与生产计数,及时发现异常停机原因,缩短故障排查时间。
数据追溯体系有助于快速定位生产瓶颈与质量问题。记录每批型材的挤压参数、模具编号、冲压折弯程序版本及检测结果,形成完整的生产档案。当出现质量问题时,可通过数据反向追踪至具体工序环节,分析是原材料、模具磨损还是工艺参数偏差导致,从而快速调整生产策略。利用数据分析工具统计各类缺陷的发生频率与分布特征,针对性优化工艺参数,持续降低不良品率,实现长期稳定的低成本高效生产。