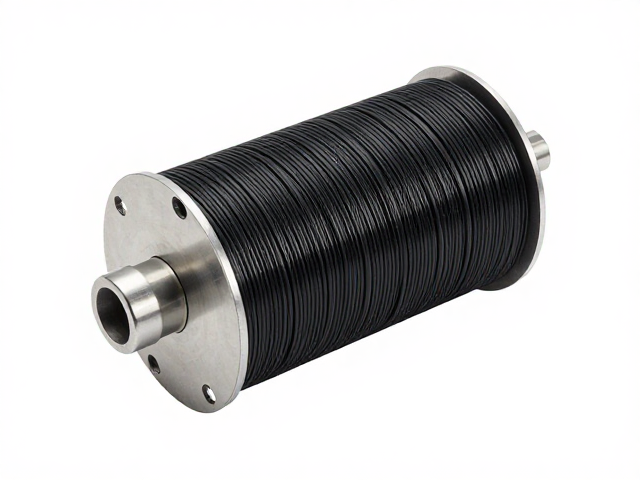
自动绕线音圈骨架防尘保护的核心技术原理
自动绕线过程中,音圈骨架作为支撑线圈的基础结构,其表面状态与几何精度直接决定了绕线的稳定性与最终产品的电气性能。防尘保护技术的核心在于在骨架成型及后续加工环节中,通过物理隔离或表面改性手段,防止空气中的微尘、金属碎屑或环境杂质附着于骨架表面或嵌线槽内。现代工艺通常采用高洁净度的自动化生产线,配合层流罩或正压环境,确保骨架在暴露状态下所处的空气微粒浓度维持在极低水平。这种环境控制并非简单的清洁,而是从源头切断污染物进入骨架结构的路径,避免因灰尘颗粒导致的线圈绝缘层破损或绕线张力不均。
在材料科学层面,防尘保护还体现在骨架基材的表面处理技术上。高质量的聚酰亚胺或液晶聚合物骨架经过特殊的表面活化或涂覆处理后,表面能显著降低,使得灰尘颗粒难以通过静电吸附或范德华力牢固附着。这种微观层面的改性技术,使得骨架在自动绕线机的高速运转中,即便受到机械部件的轻微摩擦,也能保持表面的洁净与光滑。这种物理性质的优化,配合高精度的绕线模具,有效减少了绕线过程中因骨架表面粗糙或污染导致的断线、跳线现象,从而提升了音圈骨架的整体良率与一致性。
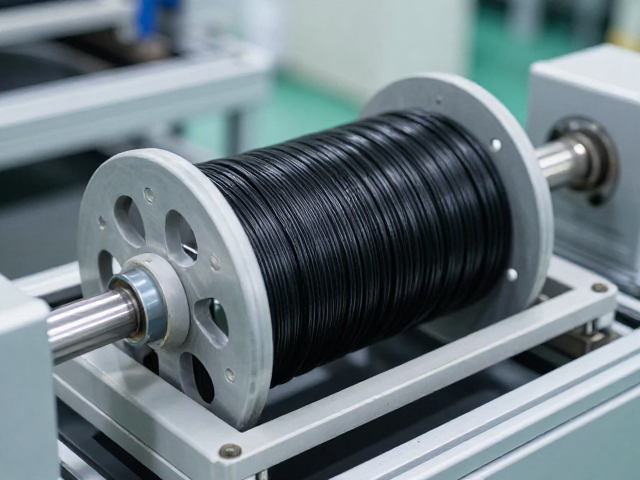
自动化生产环境下的防尘工艺执行标准
自动化绕线设备的防尘设计需要从设备结构到操作流程进行系统性整合。高标准的防尘保护技术要求绕线机具备严密的密封结构,特别是在线轴更换、骨架定位及线头剪断等关键工位,需配置局部负压吸尘装置或微孔过滤屏障。这些装置能够实时捕捉因机械运动产生的微小颗粒,防止其沉降于正在加工的骨架表面。同时,设备内部的运动部件需采用低粉尘润滑材料,避免传统油脂挥发或磨损产生的微粒污染,确保生产环境的洁净度符合精密电子元件的生产要求。
工艺参数的设定也是防尘保护技术的重要组成部分。在自动绕线过程中,张力控制算法需结合骨架表面的洁净度监测数据进行动态调整。当检测到潜在污染风险或张力异常波动时,系统可自动降低绕线速度或触发清洁程序,以避免污染物被强行压入线圈层间。此外,骨架在入料前的预清洁步骤通常采用超声波清洗或等离子清洗技术,去除加工残留物及表面吸附杂质。这种预处理与自动化生产中的实时防护相结合,形成了严密的防尘闭环,确保音圈骨架在极端生产条件下仍能保持优异的电气绝缘性能机械强度。
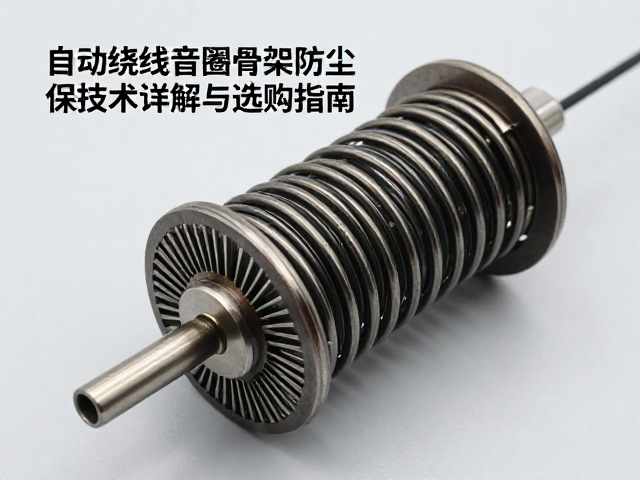
音圈骨架防尘性能的关键检测指标
评估音圈骨架防尘保护效果,需依据严密的检测流程与量化指标。首要指标为表面微粒残留量,通常采用离子污染度测试或精密显微镜检,统计单位面积内的可见颗粒数量。这一数据直接反映了骨架在自动绕线过程中的洁净保持能力。其次,绝缘电阻与耐压测试是验证防尘效果的核心电气指标。灰尘积聚可能导致绝缘层局部缺陷,进而降低绝缘电阻值或引发耐压击穿。通过在高湿、高尘模拟环境中进行老化测试,对比处理前后骨架的电气参数变化,可准确评估防尘保护技术的长期稳定性。
几何精度与表面粗糙度检测同样不可或缺。防尘保护技术不应改变骨架的原始尺寸精度,因此需使用高精度光学影像测量仪检测骨架外径、内径、嵌线槽宽度等关键尺寸的变化。同时,原子力显微镜或激光扫描共焦显微镜可用于分析骨架表面的微观形貌,确认表面改性涂层是否均匀且无破损。这些物理与化学指标的综合分析,构成了对防尘保护技术效果的完整画像。只有当微粒残留、电气性能、几何精度均处于规定范围内,才能认定该骨架具备合格的防尘保护能力,满足高精度音频单元的生产需求。
选购高防尘性能音圈骨架的实用要点
在采购环节,供应商提供的技术规格书是评估防尘性能的重要依据。需重点关注其生产环境描述,如是否具备ISO Class 5或更高标准的洁净室生产线,以及是否采用全封闭自动化绕线设备。这些硬件条件是保障骨架表面洁净的基础。同时,要求供应商提供详细的表面处理工艺说明,确认是否经过降低表面能的特殊处理,以增强抗吸附能力。避免仅凭外观判断质量,应索取第三方检测报告,重点查看绝缘电阻、耐压值及微粒污染测试数据,确保产品符合严苛的行业标准。
长期合作的稳定性与一致性是另一项关键考量因素。防尘保护效果会随批次生产波动,因此需考察供应商的质量管理体系,确认其是否具备在线监测与自动剔除不良品的能力。建议在小批量试产阶段,对骨架进行实际绕线测试,观察绕线过程中的断线率、张力稳定性以及成品音圈的电气一致性。通过实际应用数据反馈,验证防尘保护技术在真实生产场景中的有效性。此外,关注供应商对原材料来源的控制,确保基材纯净度,从源头降低因材料杂质引发的潜在污染风险,保障最终产品的可靠性。