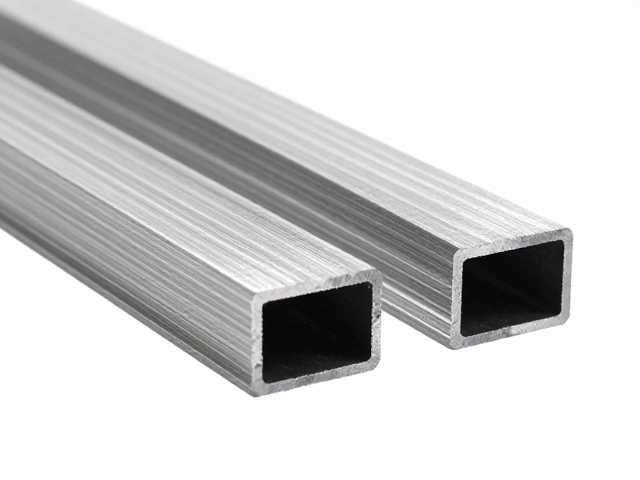
材料特性与工艺路径的根本差异
铝合金挤压型材通过高温高压将合金坯料强行通过特定形状的模具孔洞,形成连续性截面结构。这种等温成型过程使得金属晶粒沿挤压方向高度取向,赋予了材料优异的纵向力学性能。相比之下,压铸工艺是将熔融铝液在高压下高速注入精密模具并快速冷却凝固。压铸件通常具有更复杂的三维几何形状和更薄的壁厚能力,但其内部易产生气孔、缩松等缺陷,且晶粒结构较为杂乱,导致力学性能呈现各向异性特征。
从生产形态上看,挤压型材本质上是长尺寸的一维或二维构件,后续需经过切割、钻孔、攻纹等二次加工才能组装成完整部件。这种线性生产模式适合标准化程度高的零部件制造。压铸则是一次成型出复杂的三维整体件,减少了组装工序,但在模具开发周期和单件成本上存在显著差异。两者在微观组织上的不同,直接决定了它们在承受拉伸、冲击及疲劳载荷时的表现差距,这也是轻量化设计选型时的核心考量依据。
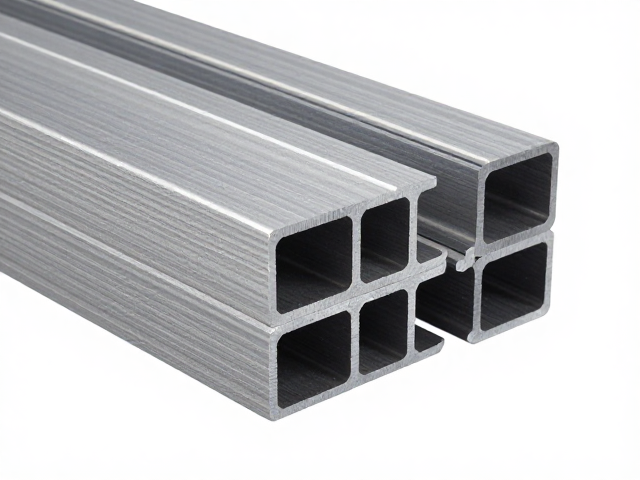
轻量化结构效率与强度密度比
在轻量化设计领域,挤压型材凭借其优异的比强度(强度与重量之比)成为首选方案。由于挤压过程中金属流线连续,其抗拉强度和屈服强度通常高于同种牌号的压铸铝合金。这意味着在同等载荷要求下,挤压件可以使用更少的材料厚度或更精简的截面结构来实现目标刚度。这种材料利用效率使得挤压型材在需要承受较大机械应力或动态载荷的结构件中,能显著降低整体重量,从而提升能效表现。
压铸铝合金虽然密度相近,但因内部缺陷较多,其力学性能上限受限,往往需要增加壁厚或局部加强筋来弥补强度不足,这会抵消部分轻量化优势。此外,挤压型材可以通过设计空心闭口截面,在保持高惯性矩的同时进一步减轻重量。这种结构灵活性使得工程师能够像搭积木一样,通过拼接不同截面的挤压件构建高强度框架结构。这种“结构即功能”的设计理念,使得挤压成型在需要极高结构完整性的场景中,比压铸更具竞争力。
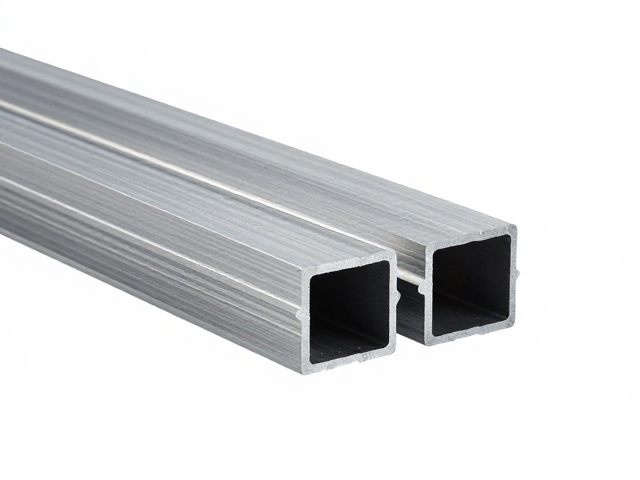
连接技术与装配灵活性优势
挤压型材在连接方式上具有天然优势,其表面平整且内部通道丰富,便于采用机械连接、胶粘或焊接等多种方式进行装配。型材内部的空心结构可作为布线通道或流体管路,减少了额外附件的使用。在模块化设计中,挤压型材可通过标准角码、端盖等连接件快速组合成不同尺寸的框架结构,这种柔性制造特性极大地缩短了产品开发周期。对于需要频繁变更设计或小批量多品种的轻量化需求,挤压型材的二次加工便利性降低了试错成本。
压铸件多为整体结构,连接点通常依赖螺纹孔或卡扣,若需与其他部件连接,往往需要在压铸过程中预留复杂结构,增加了模具设计和制造难度。一旦设计变更,模具修改成本高昂且周期长。挤压型材则可通过简单的切割和打孔适应不同连接需求,无需重新开模。这种装配灵活性使得挤压工艺在应对个性化定制和快速迭代的产品场景中,能够提供更低的边际成本和更高的设计自由度,符合现代制造业对敏捷制造的追求。
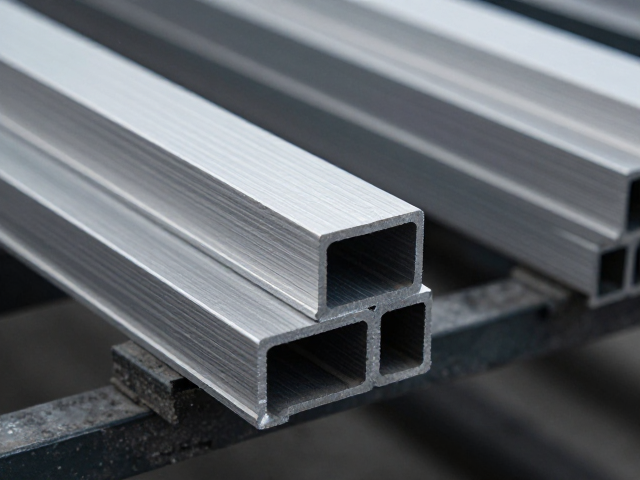
规模化生产与成本效益分析
在大批量生产场景下,压铸工艺的单件成型速度快,适合生产小型、复杂且数量巨大的零部件。然而,压铸模具成本极高,且模具寿命相对较短,频繁更换模具会影响生产效率。挤压工艺虽然生产线速度相对较慢,但模具成本较低,且模具寿命较长,适合生产长尺寸、截面一致的型材。对于大型结构件或需要长尺寸连续输出的部件,挤压工艺的综合成本更具优势。此外,挤压废料(如头部、尾部废料)可全部回收重新熔炼,材料利用率接近100%,符合循环经济要求。
压铸过程中产生的飞边、毛刺以及内部缺陷导致的废品率,会增加后续处理成本和材料浪费。挤压型材的表面质量通常优于压铸件,减少了打磨和表面处理的工作量。在轻量化设计中,若部件尺寸较大或结构为框架式,挤压型材因无需昂贵的大型压铸机和模具,且材料浪费极少,其总拥有成本往往低于压铸方案。这种成本结构的差异,使得企业在评估轻量化方案时,会优先根据部件的尺寸、数量及结构特征,选择更具经济效率的工艺路径。