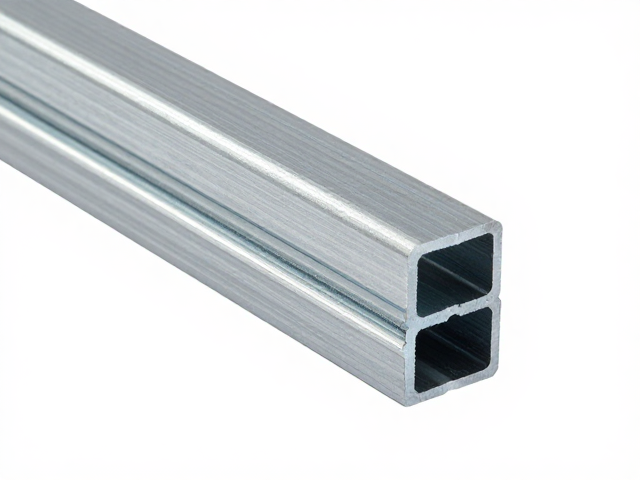
铝合金挤压型材螺纹柱加固的力学机制与工艺路径
铝合金材料因其优异的导热性和轻量化特征,广泛应用于电子散热外壳结构件中,但挤压成型后的螺纹柱在承受紧固扭矩时极易发生塑性变形或滑牙。针对这一痛点,加固的核心在于提升局部屈服强度与耐磨性,通常通过改变热处理状态或引入辅助增强结构实现。例如,采用T6热处理工艺配合时效处理,能显著提高6063或6061合金系列的硬度,使螺纹柱在常规装配扭矩下保持结构完整性,避免因材料软化导致的连接失效。
工艺层面的优化则体现在挤压模具设计与后处理工序的协同上。通过在模具型腔中设计局部壁厚过渡或增加螺纹柱周边的支撑筋,可以改善金属流动平衡,减少因挤压比过大导致的内部应力集中。此外,部分高要求场景采用二次挤压或局部冷作硬化工艺,在不改变整体型材截面的前提下,对螺纹区域进行局部强化,从而在微观层面细化晶粒,提升该区域的抗剪切能力,确保长期机械连接的稳定性。
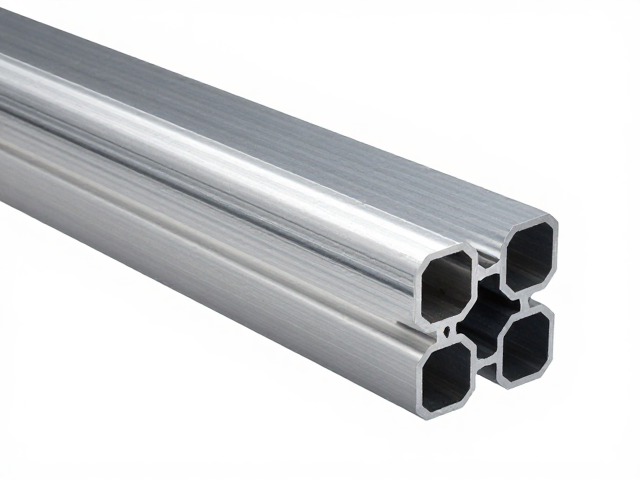
被动散热优化的热力学分析与结构创新
被动散热系统完全依赖自然对流与热传导,其效率直接受限于型材表面的散热面积与空气流动路径。优化方案通常围绕增加翅片密度与优化翅片角度展开,通过计算流体动力学(CFD)模拟,调整翅片间距以平衡热阻与压降。对于铝合金挤压型材,采用锯齿状或波浪形翅片设计可破坏边界层,增强空气湍流,从而提升对流换热系数。这种结构创新无需额外动力部件,仅通过几何形态的改变,即可在有限体积内最大化散热效能。
热传导路径的连续性也是被动散热优化的关键环节。螺纹柱作为主要的机械连接点,往往也是热量传递的瓶颈或热点区域。通过优化型材内部流道设计,使热源与螺纹柱之间形成低热阻的金属连接路径,可以有效将热量快速导出至散热翅片。具体实施中,可采用分段挤压或共挤工艺,在螺纹柱根部设置高导热材料嵌件或优化合金成分,确保热量能迅速从发热源扩散至整个型材表面,避免局部过热导致的性能衰减或材料老化。
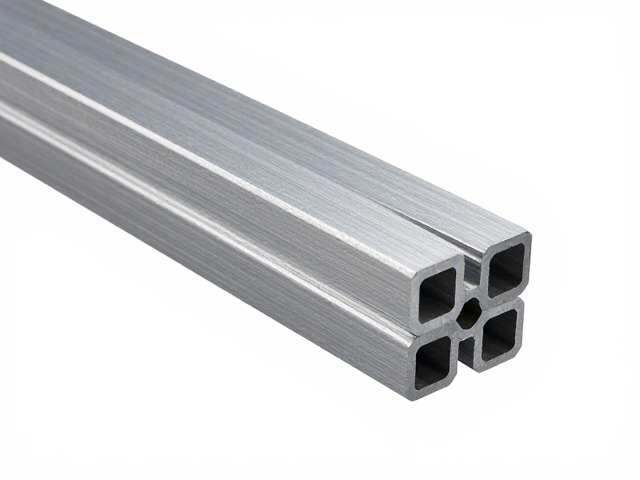
加固与散热协同设计的工程实践与验证
在实际工程应用中,螺纹柱加固与被动散热并非孤立存在,而是需要通过严密的结构设计实现协同。一种常见的实践是在螺纹柱周围设置环形散热鳍片,既增加了局部表面积,又通过结构刚性提升了柱体的抗扭能力。这种一体化设计减少了装配部件数量,降低了热接触电阻。通过红外热成像测试,对比优化前后的表面温度分布,可直观验证散热效率的提升。数据显示,在相同发热功率下,优化后的型材表面温差可降低2-3摄氏度,同时螺纹柱在规定扭矩下无可见塑性变形。
验证过程需严格遵循材料力学与热力学测试标准。使用万能材料试验机对加固后的螺纹柱进行扭矩-转角测试,记录屈服扭矩与断裂扭矩,确保其满足设计规范。同时,在恒温箱中进行长时间老化测试,监测型材在连续发热状态下的温度稳定性及结构完整性。通过多组样本的数据分析,确认加固措施对散热性能的负面影响处于可接受范围内,且未因局部结构变化引发新的应力集中点。这种基于实测数据的迭代优化,确保了方案在实际工况下的可靠性与有效性。