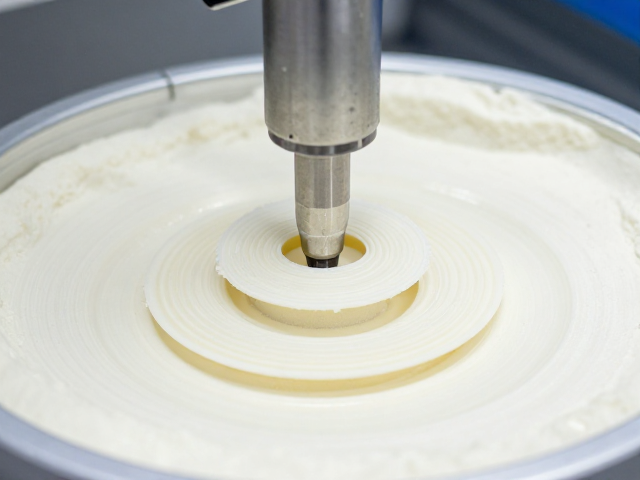
注塑成型工艺的核心原理与流程解析
注塑成型是一种将热塑性或热固性塑料材料转化为预定形状的高效制造技术。该过程主要包含合模、注射、保压、冷却和开模顶出五个基本阶段。在注射阶段,熔融状态的塑料在高压作用下通过喷嘴注入闭合的模具型腔,这一过程需要精确控制注射速度、压力以及熔体温度,以确保材料能够完全填充型腔并减少缺陷。保压阶段则用于补偿材料冷却收缩,防止产品出现缩痕或尺寸偏差。冷却过程中,模具内的冷却系统加速热量散失,使塑料固化定型,随后模具打开,顶出机构将成品从型腔中分离。
工艺参数的设定直接决定了最终产品的物理性能和外观质量。注射压力、保压时间、模具温度以及冷却时间等关键变量会显著影响产品的结晶度、内应力分布以及机械强度。例如,较高的模具温度有助于提高材料的流动性,减少熔接痕,但可能延长冷却时间,降低生产效率。相反,较低的模具温度虽然能缩短周期,但可能导致填充不完全或表面光泽度不佳。因此,工程师需要根据材料特性和产品设计要求,通过实验验证和优化,确定最佳的工艺窗口,以实现质量与效率的平衡。
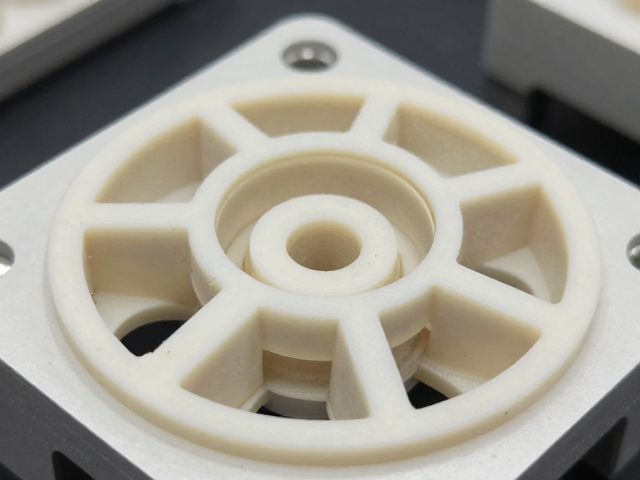
音圈骨架在电子设备中的结构功能
音圈骨架是扬声器、耳机及各类声学换能器中的核心支撑部件,其核心作用是为音圈提供精确的几何定位和结构支撑。在电磁驱动系统中,音圈骨架必须保持极高的同轴度和尺寸稳定性,以确保音圈在磁场中能够顺畅、无摩擦地往复运动,从而准确还原音频信号。骨架通常设计为空心圆柱体或带有散热槽的结构,以容纳音圈导线并优化热管理。其材料的刚度、密度以及阻尼特性直接影响扬声器的瞬态响应、失真水平以及高频延伸能力。
随着消费电子设备向小型化和高保真方向发展,音圈骨架面临着更严苛的技术挑战。现代音频设备要求骨架具备极低的质量以提升灵敏度,同时需要足够的强度以承受大功率信号下的机械应力。此外,骨架与音圈胶水的粘接性能、耐热性以及长期使用的尺寸稳定性也是关键考量因素。任何微小的形变或共振都可能导致声音失真,因此在设计和制造过程中,必须对骨架的结构力学特性进行严密的仿真分析和实测验证,以满足高音质输出的需求。
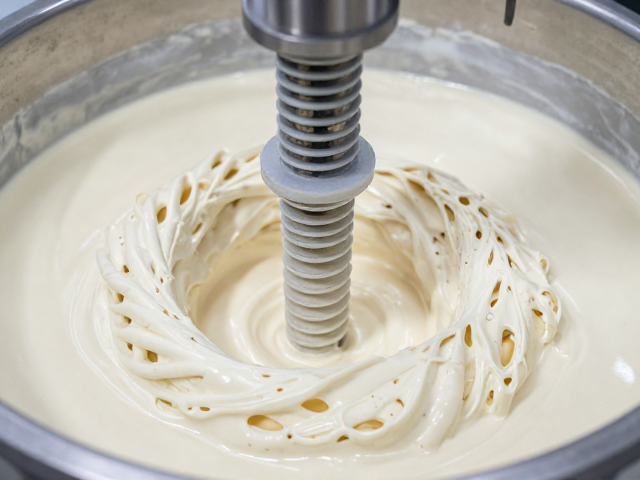
纸浆混合物的材料特性与制备工艺
纸浆混合物通常指以天然植物纤维为基础,通过化学或物理处理制成的纤维原料,再与树脂、增强剂或其他添加剂混合而成的复合材料。在注塑应用中,这种混合物经过造粒处理形成颗粒状原料,具有良好的可加工性。植物纤维的多孔结构和亲水性使其在复合过程中能与基体树脂形成独特的界面结合,从而改善材料的刚性、减震性和生物降解潜力。制备过程中,纤维的长度、取向以及分散均匀性会显著影响最终产品的力学性能,通常需要通过高速混合、挤出造粒等工艺确保纤维在树脂基体中的均匀分布。
纸浆混合物的环保特性使其成为替代传统石油基塑料的重要方向。由于其原料来源广泛且可再生,使用纸浆混合物有助于减少碳足迹和废弃物污染。然而,纤维材料在加工过程中容易受到剪切力而断裂,导致纤维长度缩短,进而影响产品的长期耐久性。此外,纤维的吸湿性可能导致材料在潮湿环境中性能下降,因此在配方设计中通常需要添加防水剂或进行表面改性处理。通过优化纤维种类、含量以及加工工艺,纸浆混合物可以在保持优异加工性能的同时,提供满足应用需求的机械性能和环境适应性。
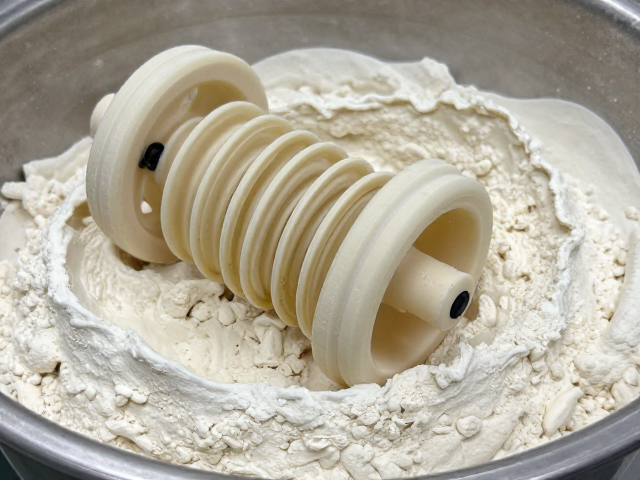
音圈骨架与纸浆混合物的关键应用场景
在高端声学元件制造中,纸浆混合物被用于制作高性能音圈骨架,这种组合结合了纤维材料的低密度、高阻尼和优异的热稳定性。与传统塑料骨架相比,纸浆基骨架具有更好的声学阻尼特性,能有效抑制谐振峰,降低失真,提升声音的纯净度。在耳机和微型扬声器中,这种材料能够实现更轻薄的结构设计,同时保持足够的结构完整性。由于纸浆纤维的可加工性强,可以通过注塑成型精确复制复杂的几何形状,满足不同声学腔体对骨架尺寸和公差的要求。
此外,纸浆混合物在电子散热组件和结构性支架中也有广泛应用。利用其良好的热传导性和绝缘性能,纸浆复合材料可用于制造需要散热且非导电的部件。在5G通信设备和物联网终端中,这类材料有助于解决高密度集成下的热管理问题,同时减轻整体重量。通过调整纤维含量和树脂类型,可以定制材料的导热系数、介电常数和机械强度,以适应不同应用场景的需求。这种材料的多功能性使其在追求轻量化、环保和高性能的电子产品中成为极具潜力的解决方案。
工艺控制与质量保障体系
在生产音圈骨架与纸浆混合物复合材料时,精确的工艺控制是确保产品一致性的关键。注塑过程中的温度曲线、注射速度以及保压压力需要根据材料的热性能和流动性进行动态调整。由于纸浆纤维在高温下可能发生降解或变色,因此模具温度和熔体温度必须控制在特定范围内,以避免材料性能受损。同时,模具的排气设计对于纸浆基材料尤为重要,因为纤维间的空隙容易滞留空气,导致产品出现气泡或烧焦现象。优化浇口位置和流道系统有助于减少流动阻力,提高填充效率。
质量检测环节涵盖尺寸精度、外观检查以及功能性测试等多个维度。使用高精度测量仪器对骨架的同轴度、壁厚和关键配合尺寸进行严格监控,确保符合设计规范。外观检查主要识别缩痕、飞边、缺料等表面缺陷。功能性测试则包括声学性能测试、耐热性测试以及机械强度测试,以验证产品在实际使用环境中的可靠性。建立完整的数据追溯体系,记录每批次材料的参数和检测结果,有助于快速定位问题根源,持续改进生产工艺,提升整体制造水平。