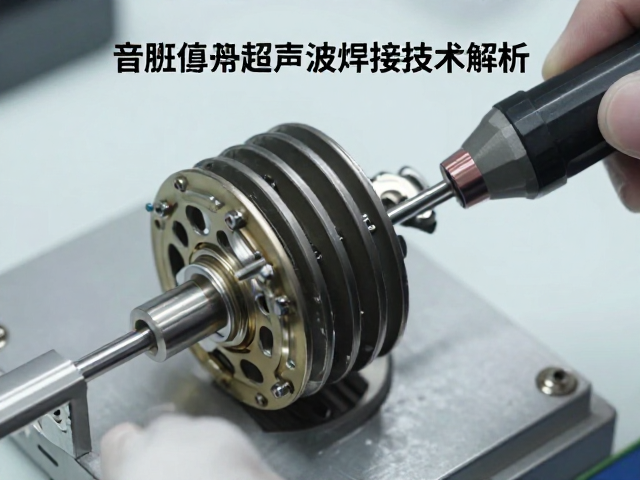
超声波焊接在音圈骨架中的工艺原理
音圈骨架作为扬声器驱动单元的核心支撑结构,其材质选择与连接工艺直接影响着振膜的运动稳定性。传统的胶水粘接方式容易因胶层老化、受热变形或粘接不均导致音圈偏移,进而引发失真。超声波焊接技术利用高频机械振动产生的摩擦热,使骨架材料(如聚酰亚胺、陶瓷或复合材料)在接触面瞬间熔融并结合,整个过程无需添加任何化学粘合剂。这种纯物理连接方式不仅消除了胶层可能带来的阻尼效应,还确保了骨架与音圈导线之间形成高度一致的刚性连接,为后续提升谐振频率奠定结构基础。
在微观结构层面,超声波焊接能够实现分子级别的嵌合。当焊头以20kHz至40kHz的频率施加压力时,能量集中在骨架与音圈的接触界面,局部温度迅速升高至材料熔点附近,随后快速冷却固化。这种工艺形成的焊点均匀且牢固,有效减少了传统工艺中因胶水厚度不一致造成的重心偏移。对于追求高解析力的音频单元而言,这种无胶连接消除了胶层在高频段可能产生的微颤动,使得振膜在往复运动时更加跟手,减少了非线性失真,从而为优化谐振频率Fs提供了更纯净的机械基础。
谐振频率Fs的物理机制与骨架关联
谐振频率Fs是扬声器在自由状态下,由振膜质量与悬挂系统顺性共同决定的固有振动频率,其计算公式为 Fs = 1 / (2π * √(Mms / Cms))。其中,Mms代表等效振动质量,Cms代表顺性。音圈骨架作为振膜系统的一部分,其质量直接计入Mms中。过重的骨架会增加振动系统的惯性,导致Fs降低,使低音下潜变得迟缓且浑浊。因此,在材料科学领域,轻量化是提升Fs的关键路径之一。通过优化骨架几何结构并采用高强度轻质材料,可以在保证结构完整性的前提下最小化Mms,从而获得更快速的瞬态响应。
然而,单纯降低质量并非唯一途径,骨架的刚度与焊接质量对Cms有着间接却至关重要的影响。如果骨架在焊接后发生微变形或与振膜贴合不紧密,悬挂系统的顺性Cms会发生非线性变化,导致Fs发生漂移。超声波焊接提供的均匀且高强度的结合力,确保了骨架与振膜(如纸盆、复合膜)之间形成稳定的整体结构,避免了因局部松动导致的顺性损失。这种结构的稳定性使得Fs更加固定和可预测,减少了因温度、湿度或长期使用导致的参数漂移,从而在动态变化中保持音质的纯净与一致。
工艺参数对骨架应力与音质的影响
超声波焊接的效果高度依赖于振幅、压力、焊接时间及触发能量等核心参数。振幅决定了摩擦生热的效率,过高的振幅可能导致骨架材料过热变形甚至破裂,过低则无法形成有效结合。对于聚酰亚胺等高性能骨架材料,通常需要将振幅控制在微米级别,以确保热量均匀分布而不破坏材料晶体结构。压力的施加则影响着熔融材料的流动与嵌合深度,合理的压力分布能够消除骨架与音圈之间的空隙,减少空气阻尼效应,这对于高频段的清晰度提升至关重要。
焊接过程中的热影响区(HAZ)管理是避免音质劣化的关键。如果焊接参数设置不当,局部过热会导致骨架材料退火或结晶度改变,进而降低其机械强度。在高频振动下,退火区域可能出现微裂纹或蠕变,导致音圈摆动不跟手,产生可闻的失真。通过精确控制焊接能量密度,可以最小化热影响区,保持骨架材料的原始力学性能。这种精细的工艺控制使得骨架在承受大振幅振动时仍能保持几何形状的稳定,确保谐振频率Fs在宽频带内保持线性,从而提升整体音质的透明度与细节表现。
材料特性与轻量化设计的协同优化
骨架材料的密度与弹性模量是决定其声学性能的基础。传统铝制骨架虽然导热性好,但密度较大,会增加Mms。相比之下,聚酰亚胺(Kapton)或陶瓷复合材料具有更低的密度和优异的耐热性,是提升Fs的理想选择。聚酰亚胺材料的密度约为1.45 g/cm³,远低于铝的2.7 g/cm³,在同等体积下可显著减轻振动质量。然而,单一材料难以兼顾所有性能,现代工艺常采用多层复合结构,例如在聚酰亚胺表面涂覆纳米陶瓷颗粒,以增强表面硬度和耐磨性,同时保持整体的轻量化特性。
超声波焊接技术能够完美适配这些高性能复合材料。由于复合材料通常具有不同的热膨胀系数,传统胶水粘接容易因应力释放不均导致分层。超声波焊接通过局部熔融实现异种材料或同种材料间的分子级连接,避免了界面应力集中。这种连接方式使得轻量化骨架在保持结构完整性的同时,能够承受更高的冲程和功率密度。当Mms降低且结构稳定性提升时,Fs得以向高频段延伸,这不仅扩大了扬声器的有效频宽,还提升了瞬态响应速度,使得音乐中的打击乐、弦乐拨弦等快速衰减的声音更加干净利落,减少拖尾现象。
结构设计与声学性能的最终映射
骨架的几何结构设计直接影响振膜的运动模式。环形骨架、筒形骨架或定制化异形骨架的设计需结合超声波焊接的工艺窗口进行优化。焊接点的位置与数量需经过严密的有限元分析(FEA),确保在焊接过程中应力分布均匀,避免局部应力过大导致骨架扭曲。例如,采用多点环形焊接而非单点焊接,可以更好地平衡径向应力,防止音圈在偏位时产生切向失真。这种结构上的优化使得音圈在振动过程中始终保持中心位置,减少磁隙不对称带来的失真,从而提升听感的纯净度。
实际应用中,骨架的厚度与宽度也需根据单元尺寸进行匹配。过厚的骨架会增加质量,过薄则可能因焊接热效应导致强度不足。通过超声波焊接技术,可以实现极薄骨架(如0.1mm以下)的稳定连接,这在微型高解析单元中尤为关键。薄型骨架不仅降低了Mms,还提高了振膜的分割振动阈值,使得单元在更高频率下仍能保持活塞式运动,减少分割振动带来的谐振峰。这种从材料、工艺到结构的系统性优化,使得谐振频率Fs的控制更加精准,最终在听感上呈现出更宽广的动态范围和更细腻的音色层次。