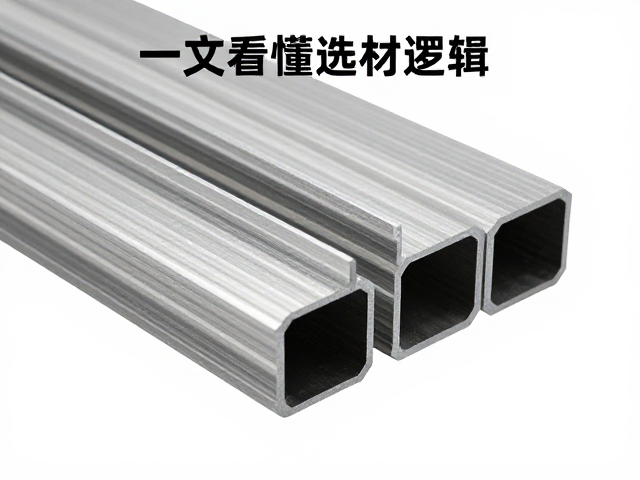
材料特性与物理性能的底层差异
铝合金挤压型材的核心优势在于其优异的比强度和散热性能,铝材密度约为2.7g/cm³,远低于钢材的7.85g/cm³,这使得在需要轻量化且兼顾结构强度的场景中,铝型材能通过截面设计实现更优的力学表现。挤压工艺允许生产复杂的中空或异形截面,且后续可通过阳极氧化、电泳涂装等表面处理提升耐腐蚀性与美观度,但材料本身的延展性限制了其在极高冲击载荷下的表现,且合金成分(如6063、6061等)会直接决定其热处理强化效果。
注塑成型主要面向热塑性或热固性塑料,其材料密度通常在0.9-1.5g/cm³之间,具备极高的设计自由度,能够一次性成型带有精细纹理、卡扣、加强筋的复杂三维结构。塑料的热导率普遍较低,散热效率远不及金属,且在长期紫外线照射或高温环境下可能出现老化、变脆或形变。注塑件的优势在于极高的生产效率和极低的单件边际成本,特别适合大规模标准化生产,但材料本身的机械强度和耐候性通常低于金属结构件。
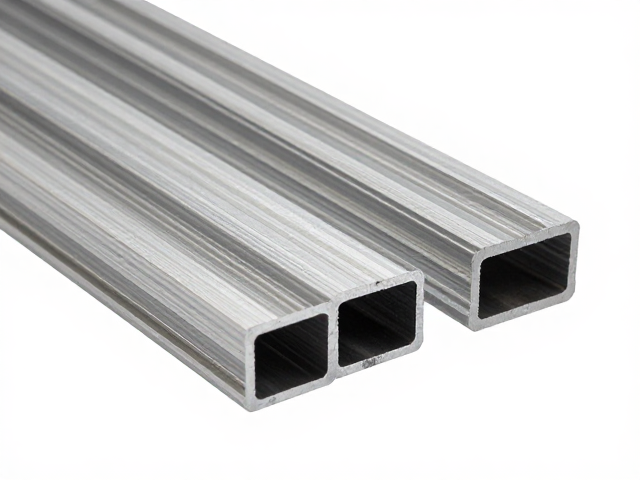
工艺原理与生产效率的博弈
铝合金挤压是等温成型过程,高温铝坯通过模具孔挤出,形成连续长材,随后通过锯切、CNC加工组装成最终部件。该工艺对模具寿命和温度控制要求较高,初期模具开发成本较高,但一旦量产,单件成型速度快,适合中等批量至大批量的结构件生产。挤压件的尺寸精度受限于模具磨损和冷却变形,通常需要进行二次机加工以满足高精度配合需求。
注塑成型利用高压将熔融塑料注入闭合模具,冷却后开模取出,整个周期通常在几十秒到几分钟之间,实现了真正的自动化连续生产。注塑工艺对模具精度要求极高,模具成本高昂,但单件生产周期极短,适合百万级产量的消费电子外壳或精密零部件。注塑件可实现近净成形,减少后续加工,但厚薄不均易导致缩痕、翘曲等缺陷,需通过严密的模流分析优化浇口位置和冷却系统。
钢板冲压的结构刚性与成本逻辑
钢板冲压利用冲压机和模具对金属板材进行剪切、拉深、弯曲或冲压成型,能获得极高的刚性和尺寸一致性。钢材的屈服强度通常远高于铝合金和塑料,适合承受高载荷的结构件。冲压工艺在大批量生产下具有极低的单件成本,且钢材资源丰富,回收率高。然而,冲压件通常壁厚均匀,难以像挤压型材那样通过截面优化实现轻量化,且对于复杂曲面或深拉伸结构,可能需要多道工序拼接。
冲压工艺对模具的刚性和精度要求极高,模具寿命通常高于注塑模具,但模具成本也相应较高。钢板冲压件表面易出现橘皮、起皱或回弹现象,通常需要进行喷涂、镀锌或钝化处理以防止锈蚀。相比铝挤压,冲压件在复杂截面成型能力上较弱,往往需要通过焊接或铆接组合不同零件,增加了装配成本和潜在的质量控制点。
场景适配与综合选型策略
在新能源汽车电池托盘或车身结构件中,铝合金挤压型材因其轻量化和散热优势成为主流,尽管材料成本高于钢材,但减重带来的能耗降低和续航提升抵消了部分成本劣势。对于手机外壳、家电面板等外观件,注塑成型凭借复杂造型能力和优异的表面处理效果占据主导,塑料的绝缘性和隔音特性也满足了电子产品的特殊需求。
在重型机械框架、汽车底盘悬挂部件或大型建筑钢结构中,钢板冲压或焊接件因其卓越的强度和可靠性被广泛使用,钢材的高弹性模量确保了结构在极端工况下的稳定性。选型时需综合考量载荷类型、环境腐蚀等级、重量限制、生产规模以及表面处理要求。轻量化与强度的平衡、复杂结构的成型能力以及长期使用的耐候性是决定最终材料选择的关键变量,需通过严密的工程计算和测试验证确定最优方案。