铁氧体永磁烧结过程中的物相演变与微观结构控制
铁氧体永磁材料的主要化学成分为氧化铁(Fe2O3)与碳酸钡(BaCO3)或氧化铅(PbO),其烧结过程本质上是固相反应生成尖晶石型铁氧体晶体的物理化学变化。在预烧阶段,原料粉末在800°C至1200°C的温度区间内经历分解与化合,形成具有特定晶体结构的钡铁氧体(BaFe12O19)或铅铁氧体前驱体。这一阶段的温度均匀性直接决定了最终产品的磁性能一致性,若升温速率过快,局部过热会导致晶粒异常长大,进而削弱材料的矫顽力。
烧结后的快速冷却或受控冷却过程会引发微观结构的定型。对于常见的钡铁氧体,其磁晶各向异性强烈依赖于六方晶系的结构完整性。在烧结保温过程中,晶界玻璃相的形成与分布对磁畴壁的钉扎效应至关重要。通过精确控制氧分压和保温时间,可以优化晶粒尺寸,通常晶粒尺寸控制在1-5微米范围内能获得较优的磁性能平衡。这一阶段的微观缺陷如气孔率过高,会显著降低剩磁密度,因此在工业生产中需依赖高精度的气氛烧结炉进行全程监控。
回火处理对磁性能稳定性的提升机制
烧结完成后的永磁体内部存在残余应力及非磁性相分布不均的问题,回火处理是消除内应力、提升磁性能稳定性的关键工序。将烧结后的磁体置于150°C至600°C的温度区间进行长时间保温,主要目的是促进晶界相的结构重排和消除加工过程中产生的机械应力。对于高性能钡铁氧体,回火温度通常控制在300°C左右,保温时间可达数小时,这一过程有助于提高材料的居里温度稳定性,防止长期使用中因热涨冷缩导致的磁性能衰减。
回火工艺对磁体的矫顽力(HcJ)具有显著的改善作用。未经回火的磁体在后续充磁或使用过程中,可能会出现不可逆磁损失。通过回火处理,晶界处的非磁性杂质得以进一步净化或转化为稳定的化合物,减少了磁畴壁运动的阻力,从而提升了磁体的抗退磁能力。在实际生产数据中,经过规范回火处理的磁体,其最大磁能积(BHmax)波动范围可控制在±3%以内,显著提高了批次间的性能一致性,满足了精密电机对磁场稳定性的严苛要求。
导磁钢片在磁路系统中的导磁特性分析
导磁钢片作为磁路系统中的关键组件,承担着引导和集中磁通的功能,其材料选择直接影响整体磁路的效率。工业上常用的导磁钢片多为低碳冷轧钢板或经过特殊处理的硅钢片,其核心指标包括高磁导率、低矫顽力和低铁损。在永磁磁路设计中,导磁钢片与永磁体之间需保持严密的贴合,以减少漏磁通。钢片的相对磁导率通常在1000至5000之间,远高于空气,这使得磁感线能够高效地通过钢片闭合,从而在气隙处获得更强的工作磁场。
钢片的表面处理与厚度选择需根据具体应用场景进行匹配。在高频或动态负载环境下,导磁钢片可能因磁滞损耗和涡流损耗产生热量,导致温升。因此,部分高性能应用中会采用绝缘涂层处理的钢片或叠片结构,以阻断涡流路径。此外,钢片的机械强度也是重要考量因素,它需承受装配过程中的压配力以及运行中的振动冲击。通过调整钢片的碳含量和退火工艺,可优化其磁致伸缩特性,降低因机械应力引起的磁导率变化,确保磁路系统在长期运行中的稳定性。
永磁体与导磁钢片的协同优化与装配工艺
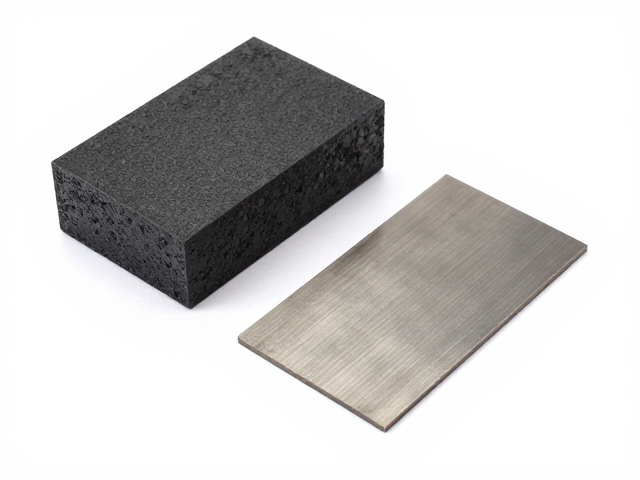
永磁体与导磁钢片的配合效果决定了磁路系统的整体性能表现,两者的几何尺寸匹配和装配精度至关重要。在设计阶段,需通过有限元分析计算磁通密度分布,确定永磁体的极距、厚度以及导磁钢片的轭部厚度。通常,导磁钢片的截面积应大于永磁体的极靴面积,以避免钢片饱和,导致磁阻增加和磁通泄漏。若钢片截面积过小,即使永磁体性能优异,整体输出磁通也会受到限制,造成材料浪费和性能瓶颈。
装配过程中的定位与固定方式会影响磁路的长期可靠性。压配、胶粘或机械紧固是常见的装配方式,其中压配需严格控制过盈量,防止因应力过大导致永磁体微裂纹或导磁钢片变形。对于高精度电机,常采用激光焊接或专用粘结剂进行固定,以确保磁体与钢片间的间隙最小化。此外,装配环境的清洁度控制同样重要,金属屑或杂质混入磁路间隙会改变局部磁阻,引起噪音和振动。通过标准化装配流程和在线检测,可有效提升磁组件的一致性,满足新能源汽车、伺服电机等领域对磁路系统高可靠性的要求。