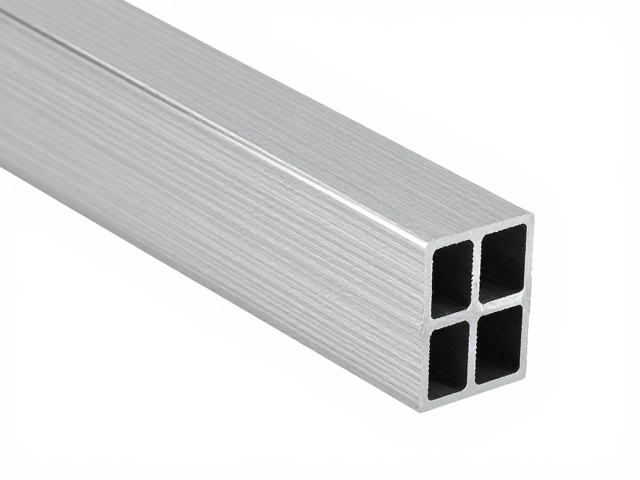
铝合金挤压型材表面处理与个性化外观定制路径
铝合金型材在经过挤压成型后,其原始表面通常呈现银白色的金属光泽,这种基础状态难以满足多样化场景对色彩、质感或特殊纹理的需求。为了实现个性化外观,工业界主要采用阳极氧化、电泳涂装、粉末喷涂以及木纹转印等主流工艺。其中,阳极氧化通过电化学手段在铝表面生成一层致密的氧化铝膜,不仅提升了硬度和耐腐蚀性,还能通过染色工序获得包括黑色、金色、青铜色在内的多种色泽,且色泽持久不易褪色。电泳涂装则利用电场作用使涂料均匀沉积在型材表面,形成的漆膜平整光滑,具有优异的耐候性和抗紫外线能力,特别适合户外建筑幕墙等长期暴露在自然环境中的构件。
个性化定制的核心在于对表面微观结构与宏观色彩的精准控制,这要求表面处理环节具备严密的工艺参数管理。例如,在粉末喷涂过程中,涂层厚度通常控制在60至120微米之间,这一区间能平衡装饰效果与防护性能;若需模拟天然石材或木材纹理,则需借助高精度的热转印技术,将印有特定图案的离型纸通过高温高压转移至经过预处理的铝材表面。不同工艺对基材的纯度及挤压后的时效处理也有严格要求,若基材中铁、硅含量波动较大,可能会影响阳极氧化后的色差一致性,因此在定制前需对原材料进行严格的光谱分析,确保最终交付的外观效果符合设计预期。
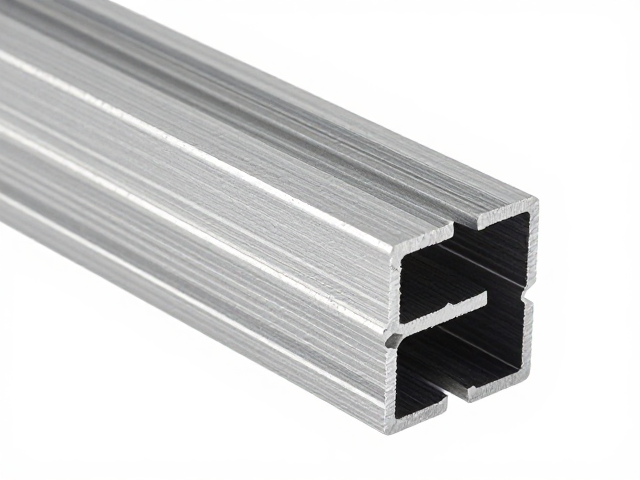
焊接组装中的热影响区控制与连接结构设计
铝合金焊接面临的主要挑战在于其高热导率和易氧化特性,这使得焊接过程中容易产生气孔、裂纹以及焊点周围明显的热影响区,进而削弱接头强度。常用的焊接方法包括TIG(钨极惰性气体保护焊)和MIG(熔化极惰性气体保护焊),TIG焊接热输入小,成型美观,适用于薄壁型材或精密部件的拼接;而MIG焊接熔敷效率高,更适合厚板或大型结构件的快速组装。在实际操作中,焊前清理至关重要,必须彻底去除型材表面的氧化膜和油污,通常采用不锈钢丝刷或专用化学清洗剂处理,以防止焊缝中夹杂氧化物导致性能下降。
连接结构的设计需充分考虑铝合金的力学特性,避免在焊缝处形成应力集中。对于需要高强度的组装场景,常采用搭接或对接后加垫板的形式,并通过点焊或连续焊封闭焊缝,以减少缝隙腐蚀的风险。此外,铝合金在高温下强度迅速下降,焊接后的自然冷却可能导致工件变形,因此常辅以夹具固定或采用脉冲焊接技术来控制热输入。部分高端定制方案中,还会引入搅拌摩擦焊(FSW)技术,该工艺在固态下进行连接,无熔融过程,几乎不产生气孔和裂纹,且焊后变形极小,特别适用于航空航天或高端轨道交通领域的铝合金结构件组装,其接头强度系数通常可达到母材强度的80%至90%以上。
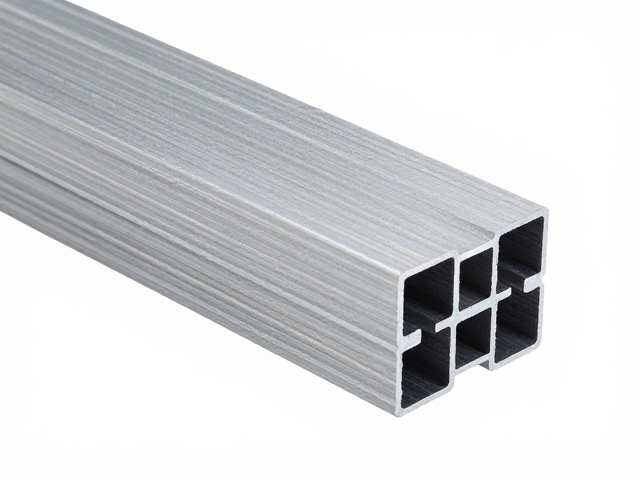
表面防护与长期耐候性评估体系
个性化外观定制并非终点,确保涂层或氧化膜在长期使用中不脱落、不褪色、不起泡,是衡量方案可行性的关键指标。铝合金型材在户外环境中会遭受紫外线辐射、酸雨侵蚀以及温差变化,这些因素会加速高分子涂层的老化。为此,行业普遍采用QUV紫外老化测试或盐雾测试来评估表面处理层的耐久性。例如,高质量的氟碳喷涂(PVDF)在经历1000小时以上的QUV测试后,色差变化(ΔE)通常能控制在2.0以内,保光率保持在90%以上,这使其成为高要求建筑外立面的首选方案。对于阳极氧化型材,则需关注膜厚的均匀性及封孔质量,封孔不良会导致染料渗出或耐盐雾能力大幅下降。
除了实验室数据,实际工况下的失效模式分析也是优化方案的重要依据。在实际应用中,不同金属接触引发的电偶腐蚀是常见隐患,特别是在铝合金与不锈钢或铜件连接时,若缺乏严密的绝缘隔离措施,电解质溶液会加速铝材的腐蚀。因此,在组装方案中必须设计严密的防水排水结构,避免积水滞留,并在不同金属接触面使用橡胶垫片或绝缘胶带进行物理隔离。同时,定期维护策略也需纳入考量,建议每1-2年使用中性清洁剂清洗表面,避免使用强酸强碱或含氯离子的清洁剂,以延长个性化外观的使用寿命,确保其在十年甚至更长时间跨度内保持预期的视觉效果。