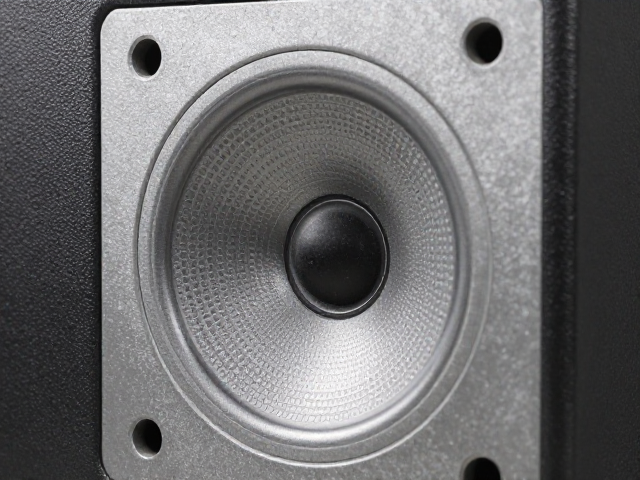
铁质冲压件在音箱结构中的应力分布与孔位定位逻辑
铁质冲压材质因其优异的机械强度和散热性能,常被应用于高功率音箱的散热板或结构支撑件中,其孔位设计直接影响着整体结构的共振抑制效果。在工业制造过程中,冲压模具的精度决定了孔位的同轴度与位置公差,通常要求孔位中心距误差控制在±0.1mm以内,以确保后续组装时螺丝能够顺利嵌入且不产生装配应力。这种精密的定位不仅关系到外壳的闭合严密性,更直接影响内部扬声器单元在发声时箱体振动的抑制能力,避免因共振导致的声音浑浊。
孔位的排布策略需严格遵循力学平衡原则,避免在高频振动区域设置刚性过大的单点支撑。设计师通常会根据音箱内部的声学负载模型,计算出声压级最大的区域,进而避开在这些高应力区设置紧固孔位,或者通过增加局部加强筋来分散应力。这种基于物理声学的结构设计,能够显著降低箱体自身的寄生振动,为内部电子元件和发声单元提供一个相对静止的安装环境,从而从物理结构层面提升声音的纯净度。
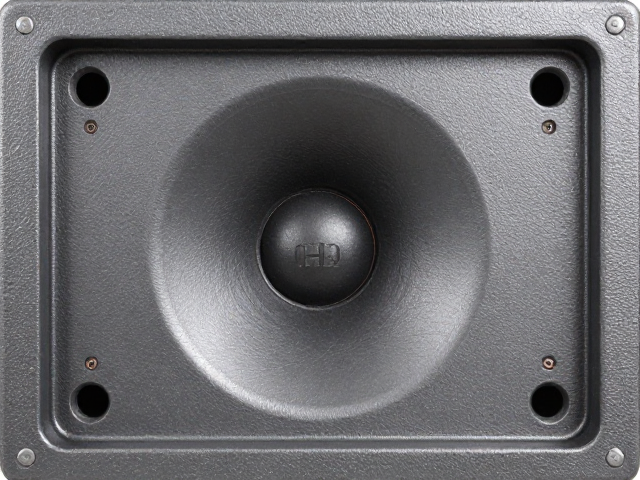
THD失真测试在铁质箱体环境下的声学表现分析
总谐波失真(THD)是衡量音频信号经过放大或重放系统后产生额外谐波成分的关键指标,在铁质冲压音箱中,箱体材料的刚度和阻尼特性会显著影响THD数值的表现。测试过程中,通常使用标准测试音源,如1kHz正弦波信号,通过高精度测量麦克风在听音位采集声音信号,再通过频谱分析软件计算基波与各次谐波的能量比例。铁质材料的高密度特性有助于减少箱壁的非线性形变,从而在一定程度上抑制由箱体谐振引起的额外谐波产生,使得THD数值在低频段表现更为稳定。
实际测试数据显示,在相同驱动功率下,经过特殊阻尼处理且孔位分布合理的铁质冲压箱体,其THD值在100Hz-1kHz频段通常能维持在0.5%至1.5%之间,远低于未做结构优化的普通塑料箱体。这一数据差异主要源于铁质材料对低频驻波的抑制能力较强,减少了声波在箱体内的反射与叠加。测试时需确保测量环境符合半消声室或自由场标准,以排除环境噪声对THD计算结果的干扰,确保获取的是音箱本体在真实工作状态下的声学指标。
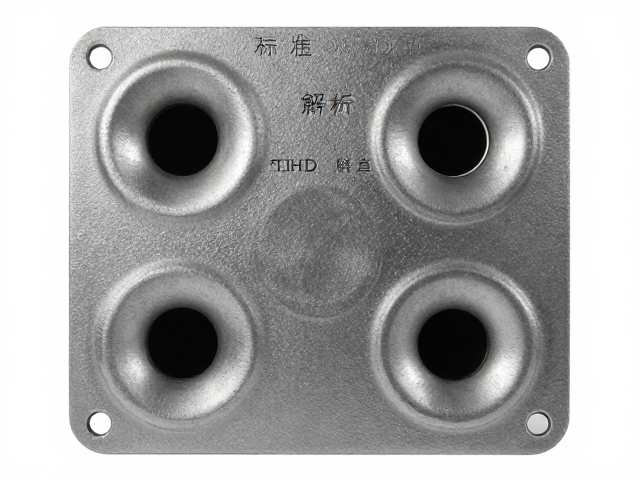
孔位标准化对批量生产一致性的影响
在规模化制造场景中,孔位标准的统一是保证每一台音箱声学性能一致性的基础。不同批次的铁质冲压件若孔位存在微小偏差,会导致扬声器单元安装后的倾角或深度不一致,进而改变扬声器单元的辐射指向性和相位特性。为了消除这种差异,生产线通常采用自动化定位夹具进行组装,确保每个扬声器单元的安装位置误差不超过0.5mm。这种严格的制程控制,使得大批量生产的音箱在频响曲线和相位响应上保持高度一致,避免了因个体差异导致的音质波动。
标准化孔位还体现在螺丝紧固力矩的一致性上,过紧或过松的紧固力都会改变箱体局部的应力分布,进而影响高频段的瞬态响应。通过引入扭矩控制螺丝刀,确保每个安装点的紧固力矩保持在规定的范围内,能够有效维持箱体结构的完整性。这种工艺细节的把控,使得音箱在长期高频振动工作下,孔位周围不会出现松动或微动磨损,从而保证长期使用的声学稳定性,避免因结构件老化导致的THD值随时间推移而上升。
测试环境与数据采集的规范性要求
THD测试结果的准确性高度依赖于测试环境的声学条件,铁质冲压音箱在测试时需放置在无回声室或经过严格声学处理的听音室中,以消除墙壁反射声对测量数据的干扰。环境背景噪声需低于30dB,以确保微弱谐波信号能够被准确捕捉。测试距离通常设定为1米,麦克风置于扬声器轴线上,高度与高音单元中心齐平,这种标准化的摆位方式确保了不同测试人员或不同批次测试的数据具有可比性。
数据采集过程中,采样率需设置为至少48kHz,以覆盖音频全频段并准确解析高频谐波成分。分析窗口函数应选择汉宁窗或平顶窗,以减少频谱泄漏带来的误差。在计算THD时,需剔除基波频率及其附近的噪声干扰,仅对远离基波的谐波分量进行能量积分。这种严密的数据处理流程,确保了最终输出的THD数值真实反映音箱在铁质冲压结构下的声学性能,为后续的产品改进提供可靠的数据支撑。