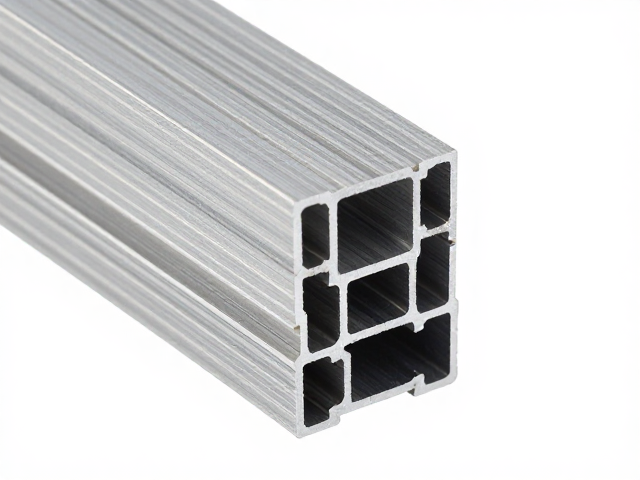
铝合金挤压型材内部散热鳍片的结构创新与热力学机制
铝合金挤压型材在内部集成散热鳍片的设计,核心在于解决高功率密度电子元件或工业设备的热管理难题。传统外部加装散热器的方式不仅增加了装配工序,还因接触热阻的存在降低了整体散热效率。通过模具型芯在挤压过程中直接成型内部鳍片,能够实现型材内部复杂流道的一体化构建。这种结构通常采用正弦波、梯形或阶梯状鳍片排列,旨在最大化与冷却介质(空气或液体)的接触面积。在热力学层面,内部鳍片破坏了流体边界层的稳定性,诱导湍流产生,从而显著增强对流换热系数。
从材料特性来看,6063-T5或6061-T6铝合金因其优异的导热系数(约160-170 W/m·K)和良好的挤压成型性,成为此类结构的主要基材。内部鳍片的设计必须兼顾结构强度与散热性能,过薄的鳍片虽能增加比表面积,但在挤压过程中易发生扭曲或断裂,且在受到机械冲击时容易失效。因此,工程实践中常采用变截面设计,在热负荷集中区域设置密集且较厚的鳍片,而在低热区采用稀疏结构,以优化材料分布并降低整体重量。这种精细化设计使得型材在满足力学性能测试标准(如GB/T 6892)的同时,实现高效的热耗散。
钢板冲压工艺在配套结构件中的成型控制与精度管理
在完整的热管理系统中,钢板冲压工艺常用于制造散热器的盖板、连接支架或外壳组件,其核心挑战在于控制材料在塑性变形过程中的回弹与应力集中。深冲或拉延工艺能够赋予钢板复杂的三维几何形状,但板材在模具约束下发生的晶格滑移会导致内应力残留。为了消除这些应力并提升尺寸稳定性,冲压后通常需要进行去应力退火处理。工艺参数如模具圆角半径、压边力以及润滑条件,直接决定了成品零件的表面质量和几何精度。过大的压边力可能导致材料破裂,而压边力不足则容易引起起皱,影响后续装配间隙。
现代冲压生产线中,模具的精密加工与导向系统的稳定性是保证批量一致性的关键。采用高精度导柱导套结构以及精密卸料板,能够有效减少冲压过程中的偏载现象,确保钢板在成形过程中的受力均匀。此外,板材的屈服强度与延伸率特性会随冲压次数和模具磨损而变化,因此需要建立严密的模具维护与检测机制。通过在线视觉检测系统监控冲压件的边缘完整性及平面度,可以实时调整冲压机压力参数,防止因模具微小变形导致的批量尺寸超差。这种过程控制策略确保了钢板零件与铝合金挤压型材在组装时能够实现高精度的配合,维持整体结构的热接触效率。
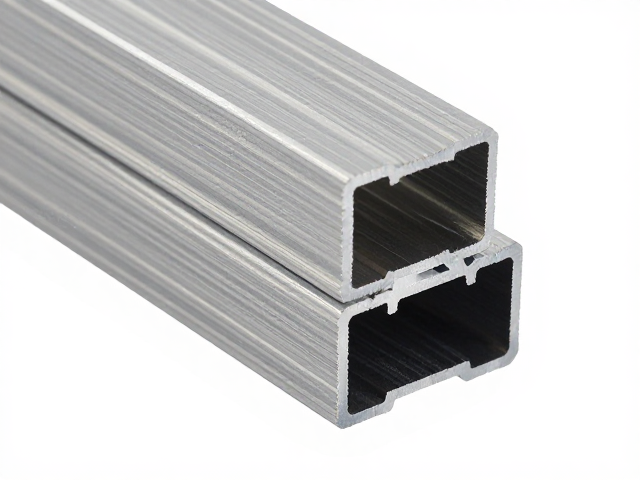
型材与冲压件的热-结构耦合装配与界面管理
铝合金挤压型材与钢板冲压件的结合,通常依赖于机械紧固件或结构胶粘接,装配过程中的界面管理直接影响系统的长期可靠性。在机械连接场景中,螺栓或铆钉的预紧力需经过精确计算,既要保证连接部位在振动环境下的防松性能,又要避免过大的局部应力导致铝合金型材发生塑性变形或钢板冲压件产生微裂纹。接触界面的平整度至关重要,任何微观的间隙都会形成接触热阻,阻碍热量从热源向散热介质的传递。因此,在装配前需对接触面进行严格的平面度检测,必要时引入导热垫片或导电胶来填补微观空隙,优化热传导路径。
长期运行环境下,不同材料间的热膨胀系数差异是引发结构失效的主要诱因。铝合金的热膨胀系数约为23×10⁻⁶/℃,而常见低碳钢或不锈钢的热膨胀系数约为11-17×10⁻⁶/℃。在温度循环变化中,这种差异会在连接界面处产生剪切应力,可能导致紧固件松动或连接处疲劳断裂。为缓解这一问题,设计中常采用柔性连接结构或弹性垫片,以吸收因温差引起的变形位移。同时,表面处理工艺如阳极氧化或钝化处理,不仅能提升铝合金型材的耐腐蚀性能,还能在一定程度上调节界面摩擦系数,确保装配过程中扭矩控制的准确性,从而维持连接结构的长期稳定性。