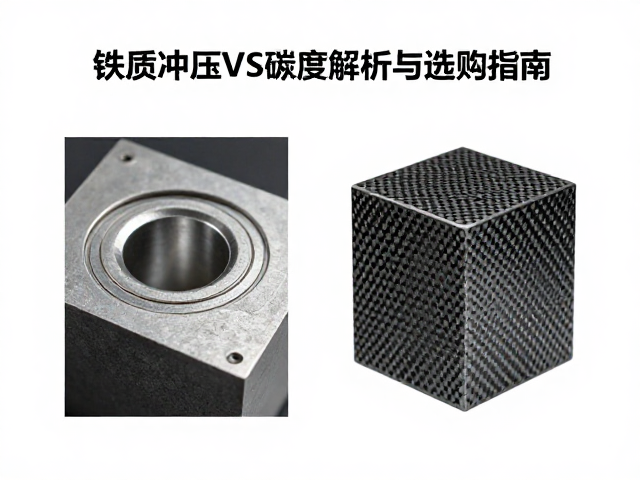
材料物理特性与微观结构差异
铁质冲压件的核心优势源于低碳钢或高强度钢的延展性与韧性。通过模具对金属板材施加巨大压力,使其发生塑性变形,从而获得所需的几何形状。这种工艺形成的金属晶粒结构具有极高的抗冲击能力,在受到剧烈外力撞击时,材料倾向于通过形变吸收能量而非断裂,因此在需要极高结构强度和安全防护的应用场景中表现稳定。其密度通常在7.85 g/cm³左右,赋予了部件厚重的质感与优异的隔音降噪性能,能够有效抑制振动产生的噪音传播。
碳纤维模压成型则基于聚合物基复合材料原理,主要原料为碳纤维布与环氧树脂或热塑性树脂。在加热加压的模具中,树脂固化将纤维紧密结合,形成具有优异比强度的整体结构。碳纤维的密度约为1.7-1.8 g/cm³,远低于金属材料。这种轻质特性使得部件在运动过程中惯性更小,响应速度更快。其微观结构表现为纤维沿受力方向排列,提供了极高的纵向拉伸强度,但在垂直于纤维方向上的性能会有所衰减,因此在设计时需特别注意载荷方向与纤维铺层角度的一致性。
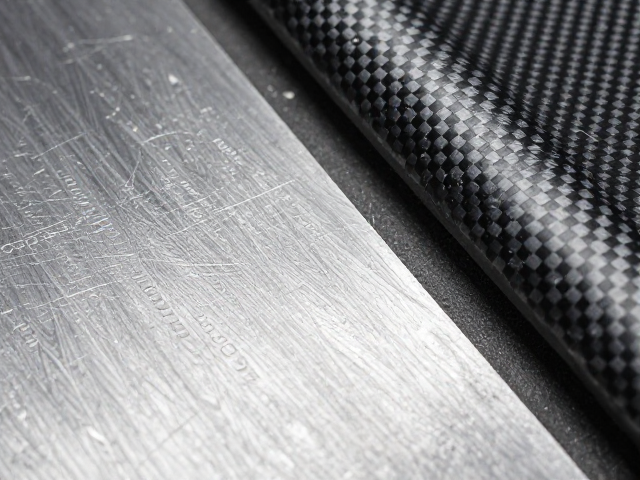
制造工艺与生产效率特征
铁质冲压是高度自动化且成熟的工业流程,通常使用多工位级进模具,能够在短时间内连续冲压出复杂形状。这种工艺的材料利用率较高,废料主要为边角料,易于回收再利用。冲压件的表面通常需要进行镀锌、喷漆或电泳处理以抵抗锈蚀,这增加了额外的工序成本和时间。由于模具钢材成本高昂,冲压工艺更适合大批量生产,小批量生产时模具分摊成本过高,不具备经济优势。
碳纤维模压成型分为预浸料模压和RTM(树脂传递模塑)等工艺,对生产环境要求较高,需严格控制温度、湿度和压力参数。模具通常使用铝或复合材料制成,成本相对钢模较低,但成型周期较长,需要等待树脂固化,单件生产时间可达数分钟至数十分钟。此外,碳纤维部件在脱模后通常需要进行打磨、喷漆或涂层处理以提供紫外线保护,因为树脂基体长期暴露在紫外线下会发生老化变黄。这种工艺对小批量、定制化生产具有较高的灵活性,但单位时间的产出率低于冲压工艺。
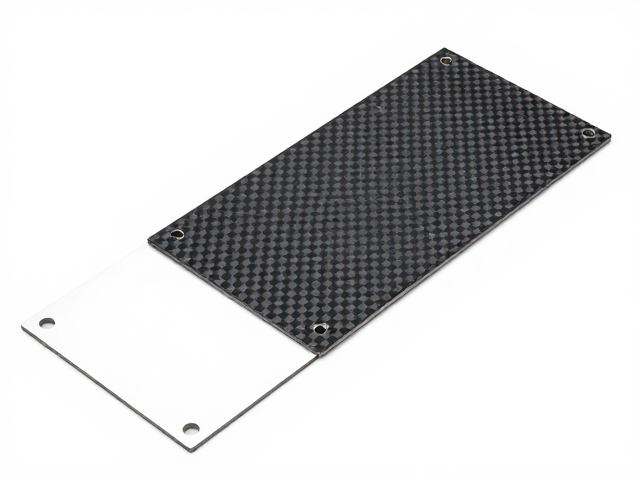
力学性能与应用场景适配
在抗冲击与耐久性方面,铁质冲压件表现出色,尤其适用于汽车底盘结构件、车身覆盖件及重型机械外壳。其屈服强度通常在200-1000 MPa之间,具体数值取决于钢材牌号,能承受复杂的应力分布。然而,金属会随时间推移产生疲劳裂纹,且在潮湿环境中易发生电化学腐蚀,需要严密的防护涂层。对于需要绝对刚性和固定尺寸精度的工业连接件,冲压件经过二次加工(如钻孔、攻丝)后能保持极高的尺寸稳定性。
碳纤维部件在比强度和比模量上占据绝对优势,常用于航空航天、高端赛车车身、自行车车架及高性能无人机结构。其抗拉强度可达1000-2000 MPa,远超大多数钢材,同时重量仅为钢的四分之一。这种特性使得部件在动态负载下具有极佳的能量管理能力。然而,碳纤维在遭受尖锐物体点状冲击时可能发生分层或碎裂,且修复困难,通常无法像金属那样通过焊接或简单钣金修复。此外,其导电性较差,在电磁屏蔽方面需额外设计,而金属件天然具备优良的电磁屏蔽性能。
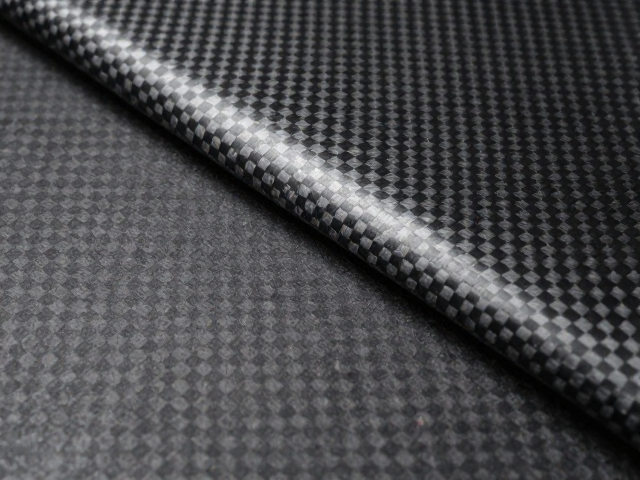
表面处理与长期维护考量
铁质冲压件的表面处理工艺成熟多样,包括电泳漆、粉末喷涂、镀锌等,这些工艺能提供数年至十年的防腐保护。表面质感丰富,可实现哑光、高光、金属拉丝等多种视觉效果,符合大众化审美需求。维护时,仅需定期清洁和检查涂层完整性,若出现划痕,可通过补漆进行简易修复,维护成本低且技术门槛低。金属件会因温度变化产生热胀冷缩,但在常规环境温度下,其尺寸变化在工程允许范围内。
碳纤维部件的表面处理更注重美观与防护,通常使用高光泽清漆或哑光涂层。由于树脂基体对紫外线敏感,长期户外使用需添加紫外线吸收剂或使用特殊涂层,否则会出现褪色和粉化现象。碳纤维表面一旦受损,如出现凹坑或划痕,修复难度极大,通常需要局部打磨后重新涂抹树脂并进行抛光,甚至需要更换整个部件。此外,碳纤维的热膨胀系数极低,尺寸稳定性优于金属,但在高温环境下(超过100°C),树脂基体可能软化,导致结构强度下降,因此不适用于高温部件的直接包裹。