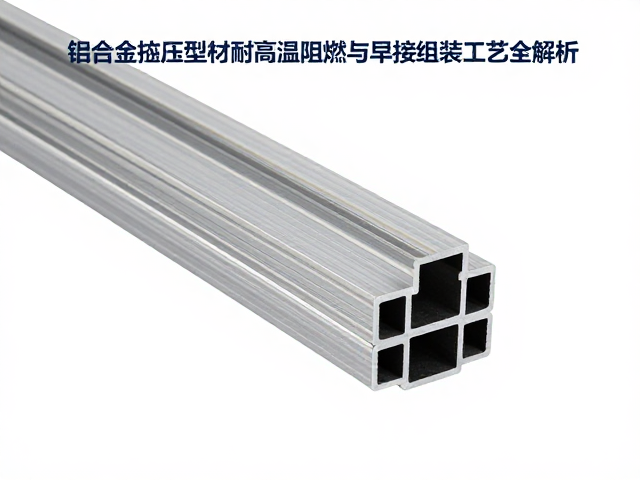
铝合金挤压型材的耐高温机理与阻燃改性路径
铝合金基体本身具有较低的熔点,纯铝的熔点约为660℃,而常见的6061或6063合金在300℃以上时强度会显著下降,这使其在常规高温环境下难以维持结构完整性。为了提升耐热性能,工业上通常采用细晶强化与固溶时效处理相结合的手段,通过控制镁(Mg)和硅(Si)的比例,形成弥散分布的Mg2Si强化相,从而延缓高温下的晶粒粗化过程。这种微观结构的稳定性使得合金在200-250℃的连续工作温度下,仍能保持较高的屈服强度,满足了部分工业散热部件的基础需求。
针对阻燃与耐高温的双重需求,单纯的合金成分调整往往难以达到理想效果,表面改性技术成为关键突破口。通过微弧氧化(MAO)或阳极氧化技术在型材表面生成致密的陶瓷氧化层,可以大幅提升表面硬度和耐热冲击能力。例如,在含铝量较高的合金表面形成的氧化铝(Al2O3)涂层,其熔点超过2000℃,能有效隔绝外部热源对基体的直接侵蚀。此外,添加纳米二氧化硅或碳纤维等无机填料进行复合改性,能够抑制高温下金属基体的蠕变现象,使材料在极端热环境下的尺寸稳定性得到显著改善,为后续在高温场景下的应用提供物理基础。
焊接组装工艺中的热应力控制与接头强化
铝合金在焊接过程中极易因热输入不均产生残余应力,导致焊缝区域出现气孔、裂纹或变形,这些问题直接削弱了型材的连接强度。钨极氩弧焊(TIG)因其电弧稳定、热影响区窄的特点,常用于高精度铝合金挤压件的组装。在实际操作中,预热处理是消除氢致裂纹的关键步骤,通常将焊件预热至150-250℃,以减缓冷却速度,促进氢元素逸出。同时,采用交流TIG焊接技术可有效清理焊缝表面的氧化膜,确保熔合质量,避免因氧化层残留导致的未焊透缺陷。
除了TIG焊,激光焊与搅拌摩擦焊(FSW)在工业化组装中展现出更高的效率与稳定性。搅拌摩擦焊作为一种固相连接技术,完全避免了熔焊过程中的熔化现象,从而消除了气孔和裂纹倾向,特别适合6000系铝合金的薄壁挤压型材连接。该工艺通过旋转工具的摩擦热软化材料,利用机械搅拌实现原子间结合,接头强度通常可达母材强度的80%-90%。在实际工程案例中,如新能源汽车电池托盘的制造,采用FSW工艺不仅提高了生产节拍,还显著降低了因高温焊接导致的型材扭曲变形,确保了装配精度与长期使用的可靠性。
工艺协同优化与长期服役性能评估
单一工艺的优化难以应对复杂工况,必须将耐高温改性与焊接组装进行系统性协同。表面处理后的型材在进行焊接前,需对氧化层进行局部打磨或化学去除,以确保焊缝熔合区的冶金结合质量。若表面涂层未彻底清除,高温电弧会破坏涂层结构,产生夹杂物,进而降低接头韧性。因此,工艺参数的匹配至关重要,包括焊接电流、电压、焊接速度以及保护气体流量等,需根据型材壁厚和合金牌号进行精确设定,以平衡热输入与冷却速率,减少微观组织的不均匀性。
长期服役性能的评估需基于真实工况数据,而非理论模拟。在电力传输设备中,铝合金散热型材长期暴露于高温环境中,其接头部位的蠕变松弛行为会直接影响电气连接的稳定性。通过长期老化试验发现,经过合理热处理及搅拌摩擦焊连接的型材,在100℃环境下连续运行5000小时后,接触电阻变化率控制在5%以内,满足了高可靠性电气连接的标准要求。这种基于实际数据验证的工艺组合,确保了材料在耐高温与机械连接双重挑战下的稳定性,为工业应用提供了可追溯的技术支撑。