铁质冲压喷粉工艺的核心流程解析
铁质冲压喷粉工艺的核心在于前处理的彻底性与粉末涂层的固化质量。冲压件在进入喷涂环节前,需经过严格的脱脂、酸洗、磷化或钝化处理,以去除表面的油污、氧化皮及杂质,这一步骤直接决定了涂层与基材的结合力。随后,通过静电喷涂设备将高分子树脂、颜填料、流平剂等组成的粉末涂料均匀吸附于工件表面,形成具有一定厚度的湿膜。这一过程对喷涂室的温度、湿度以及静电电压的控制要求极高,任何环境参数的波动都可能影响粉末的吸附均匀度。
固化阶段是赋予涂层最终性能的关键步骤。喷涂后的工件进入高温烘道,粉末受热熔融、流平、交联固化,形成连续且致密的固态涂层。常见的固化条件通常控制在180-200摄氏度,保温时间根据工件厚度及粉末类型在10至20分钟内调整。固化过程中,树脂分子发生化学交联反应,形成三维网状结构,这种结构不仅提供了优异的机械强度,还构建了严密的物理屏障,有效阻隔外界腐蚀介质对铁质基体的侵蚀。
盐雾测试标准与评价体系
盐雾测试是评估涂层防腐性能最常用且标准化的实验方法,主要依据ISO 9227、GB/T 10125以及ASTM B117等国际标准进行。测试环境通常使用5%的氯化钠溶液,在恒温箱内保持35℃的恒定温度,通过喷雾装置形成高浓度的盐雾气氛。测试周期从几小时到数千小时不等,具体时长取决于产品预期的使用环境等级。测试过程中,盐雾持续沉积在涂层表面,模拟海洋大气或工业大气中的腐蚀环境,通过观察涂层在特定时间点后的外观变化来判断其耐腐蚀能力。
评价标准主要依据涂层表面出现的腐蚀面积比例及锈点数量。在ISO 9223系列标准中,腐蚀程度被细分为不同等级,如Ri1至Ri5,分别对应无腐蚀、轻微腐蚀、中等腐蚀和严重腐蚀等状态。对于高要求的工业零部件,通常要求经过500小时甚至1000小时的中性盐雾测试(NSS)后,涂层无起泡、剥落,基材无锈蚀,且划格法测试附着力等级不低于规定值。测试结果的记录需包含详细的宏观照片及微观金相分析,以确保数据的可追溯性与真实性。
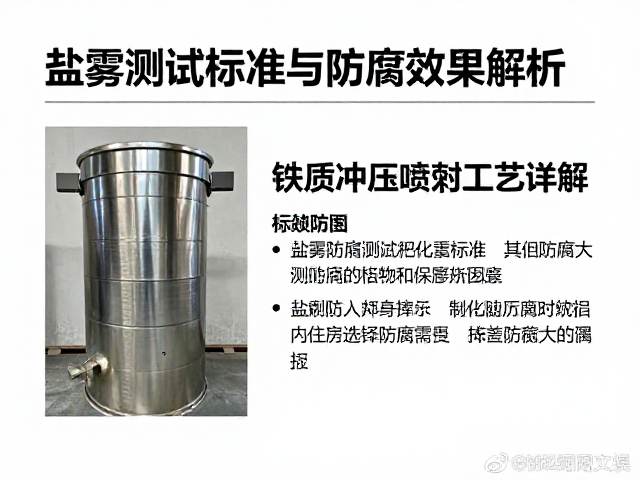
涂层防腐效果的影响因素
涂层厚度是决定防腐效果的最直观参数。过薄的涂层无法形成严密的屏蔽层,腐蚀介质容易渗透至基材界面;过厚则可能导致涂层内应力增大,引发开裂或附着力下降。通常情况下,铁质冲压件的喷粉厚度控制在60-120微米之间较为适宜。此外,涂层的致密性至关重要,固化不完全或粉末颗粒分散不均会导致微观孔隙,这些孔隙成为盐雾渗透的通道,加速基体腐蚀。因此,粉末原料的质量控制及喷涂工艺的稳定性是保障防腐效果的基础。
基材表面状态与预处理质量对防腐效果具有决定性影响。若磷化膜结晶粗大、疏松或存在挂灰现象,涂层附着力将显著降低,盐雾测试中极易出现涂层下腐蚀或大面积剥落。同时,冲压件在加工过程中产生的残留应力、划痕或微裂纹,若未在喷涂前通过打磨或钝化处理消除,会成为腐蚀起始点。在复杂结构的冲压件中,边角部位因电场集中易导致粉末堆积,而凹陷处可能因静电屏蔽效应出现涂层薄区,这些几何特征带来的厚度不均需在工艺设计中通过调整喷枪距离、角度或采用旋转喷涂加以优化。
实际应用场景与数据验证
在汽车零部件领域,发动机支架、底盘件等关键结构件常采用铁质冲压喷粉工艺。以某款车型的外饰压条为例,其基材为SPCC冷轧钢板,经过锌系磷化处理后,喷涂聚酯粉末,涂层厚度控制在80-100微米。在第三方检测机构进行的500小时中性盐雾测试中,该批次样品表面无可见锈点,划格测试附着力等级为0级,符合GB/T 9286标准要求。此类数据可通过检测机构出具的CNAS或CMA认证报告进行核验,确保数据的真实性与法律效力。
在五金工具与家电外壳应用中,防腐要求相对侧重外观保持与中等腐蚀环境的抵抗。例如某品牌家用空调室外机支架,采用镀锌钢板冲压成型后进行喷粉处理。根据公开的技术规格书及检测报告,该产品在1000小时盐雾测试后,涂层无明显变色或起泡,基材腐蚀面积小于5%。此类案例数据源自企业质量控制记录或行业公开的技术文献,反映了当前主流工艺水平。通过对比不同预处理方式(如铁系磷化与锌系磷化)下的盐雾数据,可直观展现工艺参数对最终防腐性能的影响,为生产过程中的工艺优化提供实证支持。