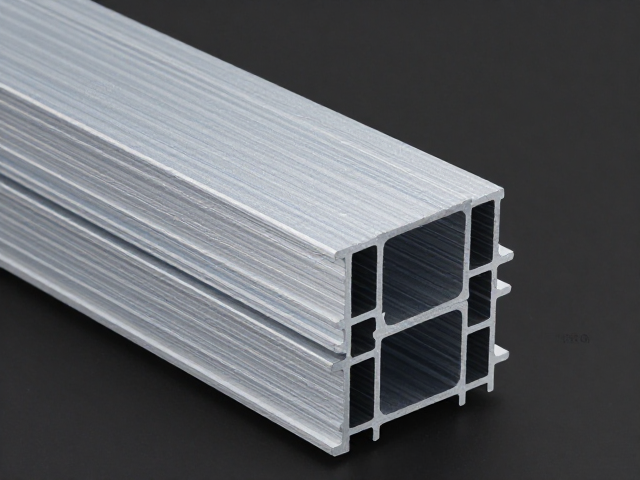
铝合金挤压型材的核心优势与工艺特性
铝合金挤压技术通过高温高压将合金坯料强制通过特定形状的模具孔洞,从而获得截面复杂的长尺寸型材。这一过程使得材料在经历剧烈的塑性变形后,晶粒结构发生动态再结晶,显著提升了材料的力学性能。相比传统的切削加工,挤压成型能够实现近净成形,大幅减少材料浪费,特别适用于汽车轻量化车身骨架、建筑幕墙龙骨以及工业设备框架等对截面复杂度要求较高的场景。
挤压工艺的可调节范围较广,通过调整挤压速度、温度分布以及模具设计,可以控制型材内部的流线分布,优化其抗疲劳特性。常见的6063合金因其良好的挤压性能和表面处理后的美观度,成为建筑与装饰领域的主流选择;而6061合金则凭借更高的强度和焊接性能,广泛应用于需要承受较大载荷的结构件中。这种工艺特性使得设计师能够在保证结构强度的前提下,探索更精细的几何形态,满足多样化功能需求。
压铸技术的成型逻辑与应用边界
压铸技术利用高压将熔融铝合金高速注入金属模具型腔,冷却后形成精密零件。由于模具由高强度钢制成,能够承受极高的注射压力,因此压铸件通常具有极高的尺寸精度和优异的表面光洁度。这种工艺非常适合生产形状复杂、壁厚较薄且数量庞大的零部件,如电子设备外壳、汽车发动机缸体或变速箱壳体。压铸过程中的快速凝固特性有助于获得细小的显微组织,从而提升零件的整体硬度和耐磨性。
然而,压铸工艺在材料延展性和内部质量控制方面存在固有局限。高速充填容易在零件内部包裹气体,形成气孔缺陷,这会直接影响零件的耐压性和疲劳寿命,因此压铸件通常难以进行二次热处理强化。此外,模具的高昂成本和较长的开发周期使得压铸更适合大批量生产场景。在设计时,必须严格控制壁厚均匀性,避免局部过厚导致缩孔,并需预留合理的拔模斜度以利于脱模,这些约束条件直接影响了最终产品的结构设计逻辑。
模块化设计的核心原则与接口标准化
模块化结构设计旨在通过定义清晰的功能单元和标准化接口,实现产品的快速组合与灵活配置。在铝合金结构应用中,这意味着将复杂系统分解为独立的挤压型材或压铸部件,并通过通用连接件进行组装。标准化接口的设计是关键,它决定了模块间的连接强度、密封性以及电气或数据传输的兼容性。例如,采用标准的T型槽或预设安装孔位,可以让不同功能的模块像积木一样快速拼接,大幅缩短产品开发周期并降低维护成本。
接口设计需兼顾机械连接的可靠性与装配的便捷性。常见的连接方式包括螺栓紧固、卡扣配合以及专用连接件咬合。在设计过程中,必须考虑公差累积效应,确保多个模块串联或并联时仍能保持整体结构的同轴度和平面度。此外,模块化单元应具备独立的功能完整性,每个模块内部应尽可能集成必要的支撑结构或加强筋,以减少对外部连接件的依赖,从而提升整体系统的刚度和稳定性。
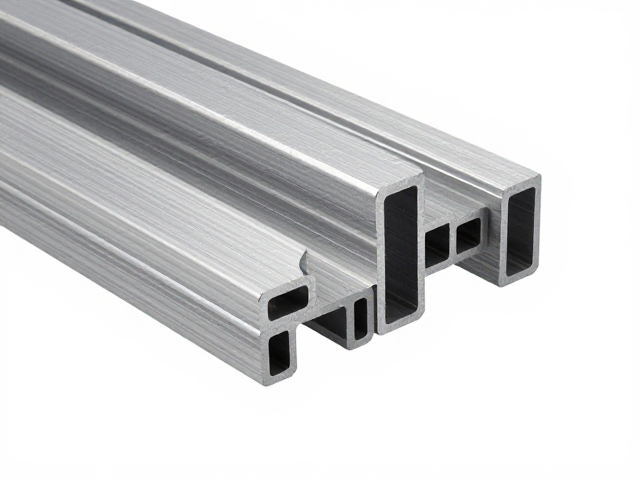
型材与压铸件的混合应用策略
在实际工程应用中,单一工艺难以满足所有需求,挤压型材与压铸件的混合使用成为一种高效的设计策略。挤压型材通常作为主体结构框架,提供长距离的支撑和导向功能;而压铸件则作为连接节点或功能模块,提供复杂的几何形态和精密的安装面。这种组合利用了挤压件的长尺寸经济性和压铸件的高精度特性,实现了结构刚性与功能集成的平衡。例如,在自动化设备中,铝型材构建机身骨架,而压铸铝合金制成的电机座或传感器支架则固定在型材表面,确保精密部件的定位精度。
混合设计的关键在于连接界面的力学传递与热膨胀匹配。不同工艺获得的铝合金在微观结构和物理性能上存在差异,连接处需进行严密的应力分析,避免应力集中导致失效。设计时需考虑两种材料在温度变化下的膨胀系数一致性,必要时引入弹性垫片或柔性连接结构以吸收热变形带来的应力。此外,表面处理工艺的选择也需统筹考虑,确保型材表面的阳极氧化或粉末喷涂与压铸件的钝化或喷漆在耐候性和美观度上保持一致。
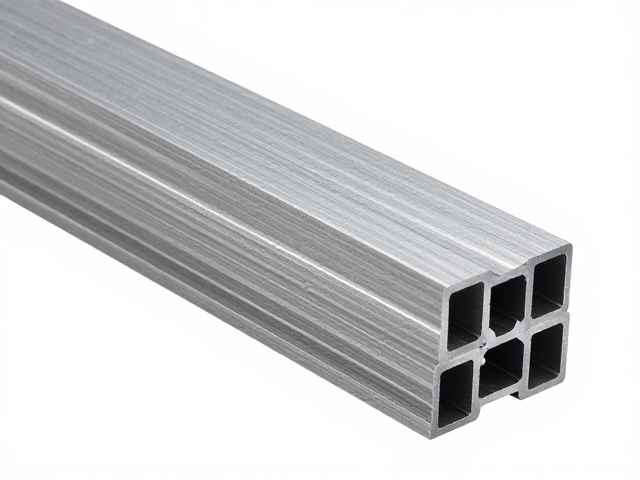
连接技术与结构完整性控制
模块间连接是决定整体结构性能的核心环节,铝合金连接方式主要包括机械连接、胶接及焊接。机械连接如螺栓和铆接,便于拆卸和维修,但需预先加工孔位,可能削弱基材强度。设计时需精确计算螺栓预紧力,防止松动,并采用防松垫圈或螺纹锁固剂增强可靠性。对于需要高密封性的场合,胶接技术能提供均匀的应力分布和良好的防腐性能,但对表面处理和粘接工艺要求极高。
焊接连接则能提供近乎母材强度的整体性,但热影响区可能导致局部力学性能下降。在挤压型材与压铸件连接中,搅拌摩擦焊(FSW)和激光焊因其热输入可控、变形小而逐渐受到关注。设计时需预留足够的焊缝空间,优化接头形式以分散载荷。对于不可焊接的铝合金组合,高强度结构胶或专用异种材料连接件成为替代方案,此时需通过有限元分析验证连接点在极限载荷下的剪切与剥离强度,确保结构安全。
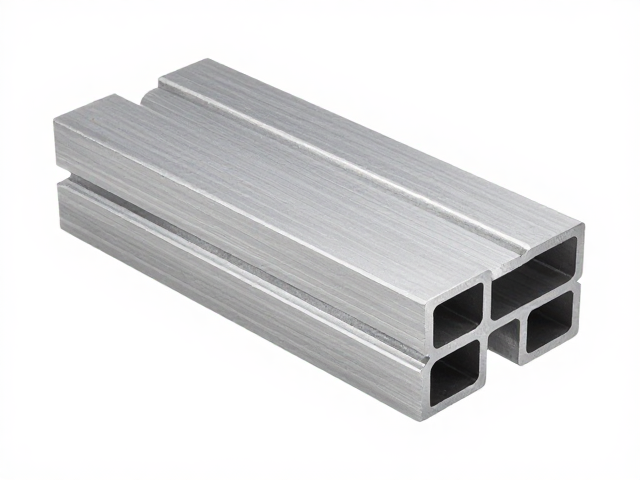
散热管理与热设计考量
铝合金具有优异的导热性能,在模块化结构中常被用作主要的散热路径。设计时需将发热元件(如电机、电源模块)直接贴合或通过导热界面材料固定在散热型材或压铸壳体上。挤压型材可通过在内部设计严密的散热翅片或中空腔体,增加散热面积,利用自然对流或强制风冷带走热量。压铸件则可利用其致密的结构特点,制作带有复杂内部流道的水冷或油冷夹套,实现高效的热管理。
热设计需结合整体结构的热阻计算,优化热源分布与冷源位置。在模块化系统中,应建立统一的热管理规范,规定接触面的平面度要求和表面粗糙度,以最小化接触热阻。对于高功率密度应用,可考虑在模块内部集成导热管或相变材料,平衡局部热点。同时,需评估环境温度变化对材料刚度的影响,确保在高温工况下结构不会因蠕变或强度降低而发生变形或失效。
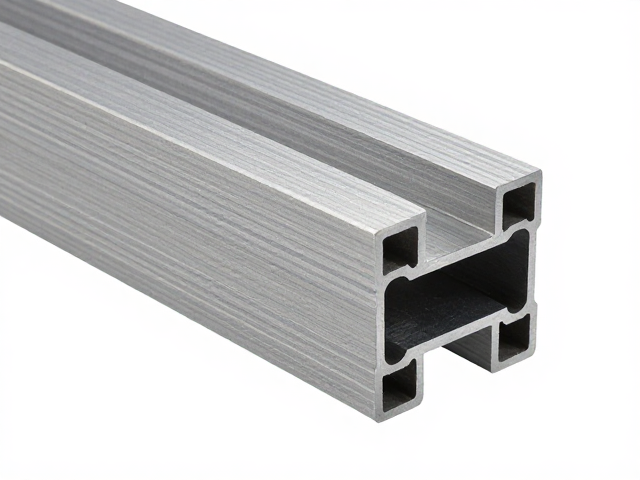
表面处理与长期耐久性
铝合金表面的氧化、腐蚀及磨损是影响产品寿命的关键因素。挤压型材常采用阳极氧化处理,形成坚硬的氧化铝膜,提供优异的耐磨性和耐腐蚀性,同时可通过染色满足外观需求。压铸件由于表面可能存在微小孔隙,通常采用钝化处理后喷涂粉末或电泳漆,以增强防护效果。设计时需根据使用环境(如室内、户外、潮湿或腐蚀性环境)选择合适的表面处理工艺,并规定膜层厚度标准。
长期耐久性还涉及连接部位的电化学腐蚀防护。当不同金属部件接触时,需通过绝缘垫片或涂层隔离,防止电偶腐蚀。在户外或严苛工况下,应定期评估表面涂层的老化情况,设计时预留可更换的防护组件或易于维护的访问通道。此外,表面处理过程中的氢脆风险也需在压铸工艺中加以控制,确保零件在长期应力作用下不发生脆性断裂。