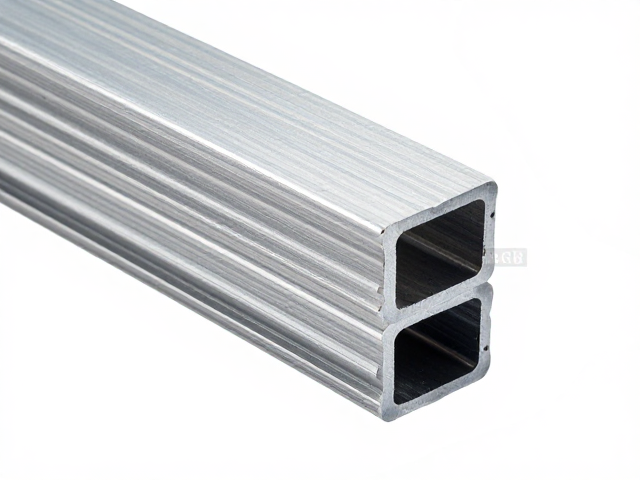
铝合金基体特性与焊接预处理难点
铝合金在经历挤压成型后,其表面通常覆盖着一层致密的氧化铝膜,这层膜不仅化学性质稳定,且熔点远高于基体金属,直接进行焊接或后续表面处理会形成巨大阻碍。在焊接组装过程中,高温热影响区极易产生氧化、气孔以及热裂纹等缺陷,这些微观结构的变化会显著改变材料表面的电化学行为。若不对焊接缝区域的微观组织进行有效调控,后续的电镀层难以与基体形成牢固的结合力,导致镀层出现起泡、剥落等早期失效现象。因此,焊接前的坡口清理、焊丝选择以及保护气体的纯度控制,是决定最终镀层质量的基础环节。
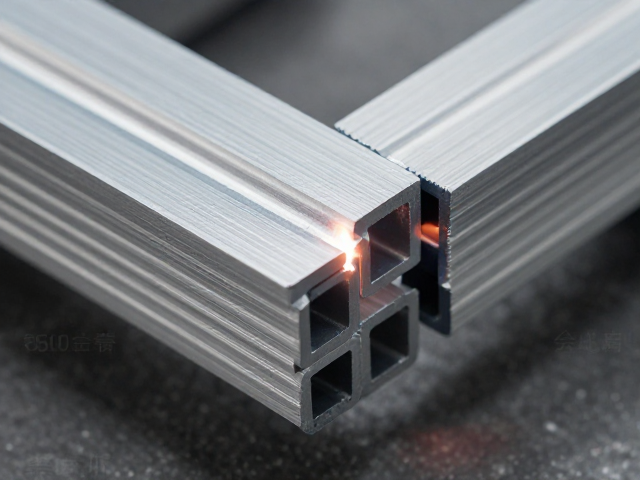
焊接过程中残留的焊渣、油污以及因高温氧化生成的黑色氧化皮,会严重干扰电镀液的均匀沉积。铝合金的焊接通常采用氩弧焊或激光焊,这两种工艺虽然精度较高,但焊缝表面往往呈现出粗糙且多孔的状态。这种物理形态特征会增加镀层与基体的实际接触面积的不均匀性,使得电流密度分布失衡。在电镀铬镍的过程中,电流密度的局部过高会导致析氢反应加剧,进而在镀层内部形成针孔或微裂纹。因此,焊后必须通过机械打磨或化学清洗去除表面杂质,恢复基体的金属光泽,为后续形成致密、连续的镍铬复合镀层提供理想的物理和化学界面。
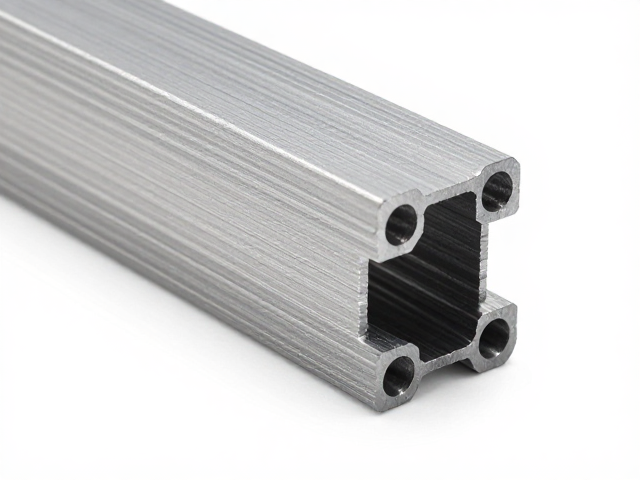
表面活化与预镀镍工艺的关键作用
由于铝合金在常规电镀液中难以直接沉积上镍或铬,预镀镍工艺成为了连接基体与装饰性镀层的核心桥梁。该步骤通常采用特殊的活化液,利用氟化物或酸性介质溶解表面氧化膜,并通过电化学作用在铝合金表面沉积一层薄而致密的镍层。这层预镀镍不仅屏蔽了基体中的铝离子向镀液中的扩散,防止污染后续铬镀液,更重要的是提供了良好的导电性和附着力。预镀镍的厚度控制极为关键,过薄无法形成有效屏障,过厚则可能因内应力过大导致镀层开裂,通常需控制在微米级别以保证长期稳定性。
预镀镍过程中的参数稳定性直接影响最终产品的耐腐蚀性能。电流密度、温度以及镀液的pH值必须精确匹配,以确保镍层结晶细腻且无孔隙。在实际生产中,常采用脉冲电镀技术来改善预镀层的致密性,减少晶界缺陷。这一层镍作为中间过渡层,其微观结构的完整性决定了外层铬镍镀层的附着强度。一旦预镀镍层存在缺陷,腐蚀介质将迅速通过缺陷处侵蚀铝合金基体,导致镀层从内部剥离。因此,严格的工艺监控和在线检测是确保预镀镍层质量一致性的必要手段,任何参数的波动都可能在整个镀层体系中引发连锁反应。
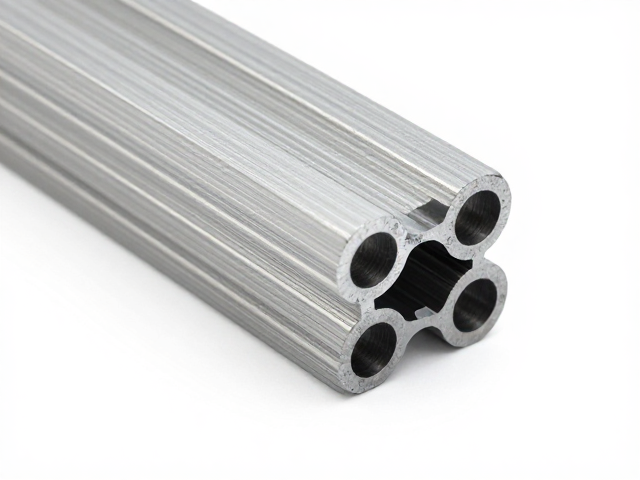
铬镍复合镀层的沉积机制与参数控制
铬镍复合电镀并非简单的金属叠加,而是通过电化学沉积技术,使镍与铬以预定比例和微观结构共同沉积在预镀层表面。镍层主要提供优异的耐腐蚀性和装饰性基底,而铬层则赋予表面极高的硬度、耐磨性以及明亮的镜面光泽。在沉积过程中,电解液的配方、温度、电流密度以及搅拌速度共同影响着镀层的物理化学性能。例如,提高沉积温度可以增加镀层的延展性,降低内应力,但过高的温度可能导致铬层发雾。电流密度的分布均匀性是保证复杂型材表面镀层厚度一致的关键,需通过合理的阳极布局和屏蔽措施来优化电场分布。
复合镀层中的铬相通常以微裂纹形式存在,这些微裂纹并非缺陷,而是为了释放镀层内应力并增加表面积以提高耐蚀性。然而,微裂纹的数量和分布必须控制在合理范围内,过多的裂纹会加速腐蚀介质的渗透。通过调整镀液中的添加剂和有机载体,可以调控铬层结晶的方向和形态,获得具有不同光学效果和防护性能的表面结构。镍铬复合镀层的厚度分配也需根据使用场景进行设计,装饰性外观要求较厚的铬层以展现光泽,而高防护要求则倾向于增加镍层厚度以提供主要的腐蚀屏障。精确的参数调控使得镀层在硬度、耐蚀性和外观之间达到最佳平衡。
后处理技术与质量检测标准
电镀完成后的清洗、钝化和封闭处理是提升镀层综合性能的防线。残留的电镀液若未彻底清除,会在后续环境中引发点蚀或变色。通常采用多级逆流清洗和超声波清洗确保表面无残留离子。钝化处理通过形成一层极薄的转化膜,进一步提高铬层的化学稳定性,防止其在储存或运输过程中发生氧化变色。封闭处理则通过浸渍有机或无机封闭剂,堵塞镀层表面的微孔和微裂纹,显著增强其耐盐雾和耐潮湿能力。这些后处理步骤看似简单,实则对镀层的长期服役性能有着决定性影响。
质量检测需依据相关行业标准对镀层的厚度、结合力、耐盐雾性能以及外观色泽进行量化评估。厚度测量常采用X射线荧光光谱法,确保各部位镀层厚度符合设计要求,避免局部过薄导致防护失效。结合力测试通过热震法或划格法检验镀层与基体的附着力,无起泡、剥落为合格标准。耐盐雾试验模拟恶劣环境,记录出现锈点的时间,以此评判镀层的防护寿命。外观检测需在标准光源下观察,确保无色差、流挂、烧焦或粗糙现象。只有经过严格且多维度的检测流程,才能确认铝合金挤压型材焊接组装后的铬镍镀层满足实际应用的性能要求。